


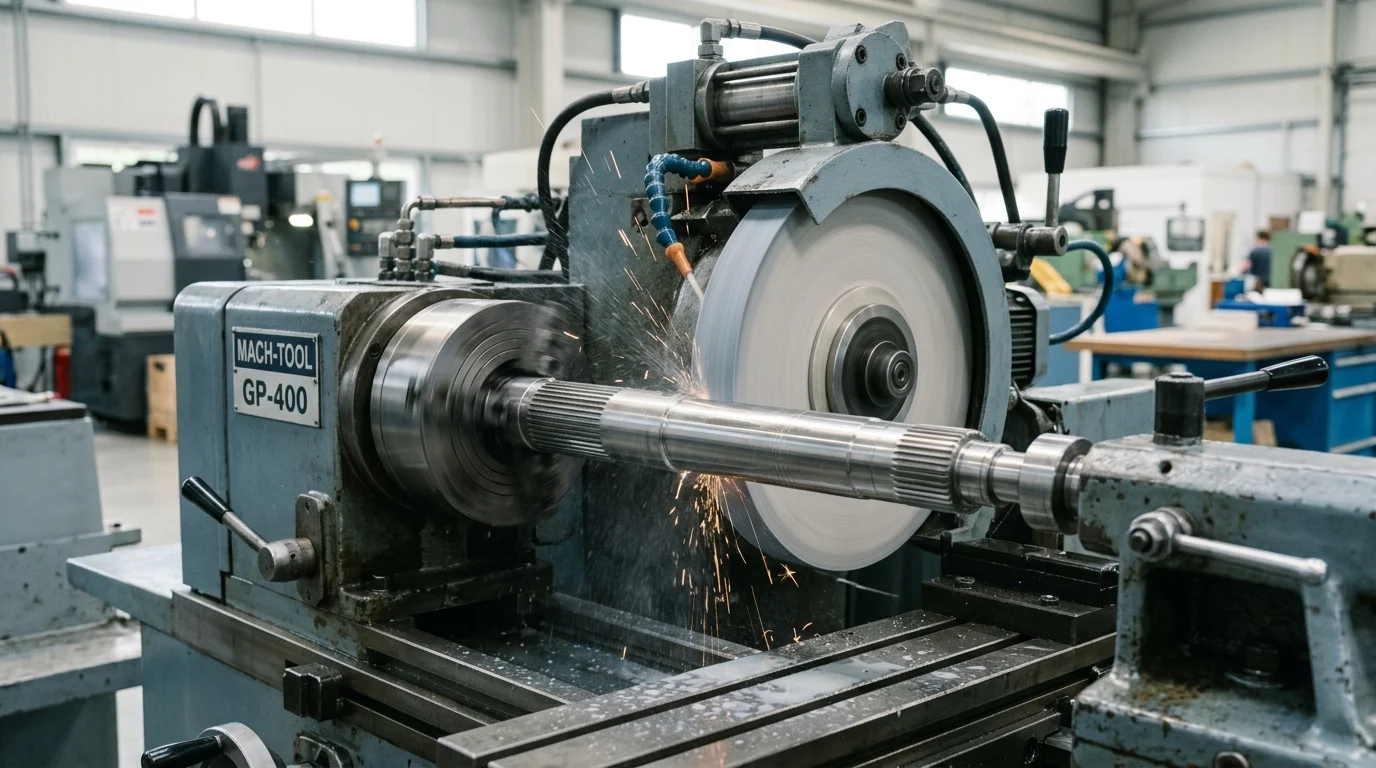
ਜਿਵੇਂ-ਜਿਵੇਂ EV ਉਤਪਾਦਨ ਵਧਦਾ ਜਾ ਰਿਹਾ ਹੈ, ਇੱਕ "ਮੁਕੰਮਲ" ਹਿੱਸੇ ਦੀ ਪਰਿਭਾਸ਼ਾ ਬਦਲ ਰਹੀ ਹੈ। ਜਿਨ੍ਹਾਂ ਹਿੱਸਿਆਂ ਨੂੰ ਪਹਿਲਾਂ ਸਿਰਫ਼ ਸਵੀਕਾਰਯੋਗ ਫਿੱਟ ਦੀ ਲੋੜ ਹੁੰਦੀ ਸੀ, ਹੁਣ ਉਨ੍ਹਾਂ ਨੂੰ ਸਖ਼ਤ ਧੁਨੀ, ਥਰਮਲ ਅਤੇ ਜਿਓਮੈਟ੍ਰਿਕ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ ਕਿਉਂਕਿ ਵਾਈਬ੍ਰੇਸ਼ਨ ਜਾਂ ਡਰਾਈਵਟ੍ਰੇਨ ਸ਼ੋਰ ਨੂੰ ਲੁਕਾਉਣ ਲਈ ਕੋਈ ਕੰਬਸ਼ਨ ਇੰਜਣ ਨਹੀਂ ਹੈ। ਸ਼ੁੱਧਤਾ ਪੀਸਣਾ ਇੱਕ ਮੁੱਖ EV ਨਿਰਮਾਣ ਪ੍ਰਕਿਰਿਆ ਬਣ ਗਈ ਹੈ, ਬੈਟਰੀ ਹਾਊਸਿੰਗ, ਰੋਟਰ ਅਤੇ ਸਟੇਟਰ ਸਤਹਾਂ, ਰਿਡਕਸ਼ਨ ਗੀਅਰ, ਅਤੇ ਬੇਅਰਿੰਗ ਇੰਟਰਫੇਸ ਨੂੰ ਆਕਾਰ ਦੇਣਾ ਤਾਂ ਜੋ ਕੁਸ਼ਲਤਾ, ਟਿਕਾਊਤਾ ਅਤੇ ਸ਼ਾਂਤ ਸੰਚਾਲਨ ਦਾ ਸਮਰਥਨ ਕੀਤਾ ਜਾ ਸਕੇ। ਇਹ ਲੇਖ ਦੱਸਦਾ ਹੈ ਕਿ ਇਲੈਕਟ੍ਰਿਕ ਪਾਵਰਟ੍ਰੇਨਾਂ ਵਿੱਚ ਪੀਸਣਾ ਕਿਉਂ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ, ਕਿਹੜੇ ਹਿੱਸੇ ਸਭ ਤੋਂ ਵੱਧ ਸ਼ੁੱਧਤਾ ਦੀ ਮੰਗ ਕਰਦੇ ਹਨ, ਅਤੇ ਨਿਰਮਾਤਾ EV ਯੁੱਗ ਦੀਆਂ ਪ੍ਰਦਰਸ਼ਨ ਉਮੀਦਾਂ ਦੇ ਨਾਲ ਸਤਹ ਫਿਨਿਸ਼, ਸਹਿਣਸ਼ੀਲਤਾ ਨਿਯੰਤਰਣ ਅਤੇ ਦੁਹਰਾਉਣਯੋਗਤਾ ਨੂੰ ਕਿਵੇਂ ਇਕਸਾਰ ਕਰ ਸਕਦੇ ਹਨ।
ਈਵੀ ਕੰਪੋਨੈਂਟ ਪੀਸਣਾ ਕਿਉਂ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ
ਅੰਦਰੂਨੀ ਕੰਬਸ਼ਨ ਇੰਜਣ (ICE) ਵਾਹਨਾਂ ਤੋਂ ਇਲੈਕਟ੍ਰਿਕ ਵਾਹਨਾਂ (EVs) ਵਿੱਚ ਤਬਦੀਲੀ ਨੇ ਆਟੋਮੋਟਿਵ ਸਪਲਾਈ ਚੇਨ ਵਿੱਚ ਨਿਰਮਾਣ ਸਹਿਣਸ਼ੀਲਤਾ ਨੂੰ ਬੁਨਿਆਦੀ ਤੌਰ 'ਤੇ ਬਦਲ ਦਿੱਤਾ ਹੈ। ਮਕੈਨੀਕਲ ਸ਼ੋਰ ਨੂੰ ਛੁਪਾਉਣ ਲਈ ਕੰਬਸ਼ਨ ਇੰਜਣ ਤੋਂ ਬਿਨਾਂ, ਵਾਹਨ ਦੇ ਹਿੱਸਿਆਂ ਲਈ ਢਾਂਚਾਗਤ ਅਤੇ ਧੁਨੀ ਲੋੜਾਂ ਸਖ਼ਤ ਹੋ ਗਈਆਂ ਹਨ। ਇਲੈਕਟ੍ਰਿਕ ਵਾਹਨ ਦੇ ਹਿੱਸਿਆਂ ਨੂੰ ਪੀਸਣਾ ਹੁਣ ਸਿਰਫ਼ ਇੱਕ ਮੁਕੰਮਲ ਕਦਮ ਨਹੀਂ ਹੈ; ਇਹ ਇੱਕ ਮਹੱਤਵਪੂਰਨ ਨਿਰਮਾਣ ਪ੍ਰਕਿਰਿਆ ਹੈ ਜੋ ਆਧੁਨਿਕ ਇਲੈਕਟ੍ਰਿਕ ਪਾਵਰਟ੍ਰੇਨਾਂ ਲਈ ਲੋੜੀਂਦੀ ਸਹੀ ਜਿਓਮੈਟਰੀ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਲੋੜੀਂਦੀ ਹੈ।
ਸ਼ੁੱਧਤਾ ਪੀਸਣਾ EVs ਵਿੱਚ ਮੌਜੂਦ ਵਿਲੱਖਣ ਮਕੈਨੀਕਲ ਤਣਾਅ, ਜਿਵੇਂ ਕਿ ਉੱਚ-ਆਵਿਰਤੀ ਵਾਈਬ੍ਰੇਸ਼ਨਾਂ ਨੂੰ ਸੰਬੋਧਿਤ ਕਰਦਾ ਹੈ। ਜਿਵੇਂ ਕਿ ਗਲੋਬਲ ਆਟੋਮੋਟਿਵ ਬਾਜ਼ਾਰ ਬਿਜਲੀਕਰਨ ਵੱਲ ਵਧਦੇ ਹਨ, ਰੈਗੂਲੇਟਰੀ ਮਾਪਦੰਡਾਂ ਅਤੇ ਖਪਤਕਾਰਾਂ ਦੀਆਂ ਉਮੀਦਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਲਈ ਇਹਨਾਂ ਉੱਨਤ ਸਮੱਗਰੀ ਹਟਾਉਣ ਦੀਆਂ ਪ੍ਰਕਿਰਿਆਵਾਂ ਵਿੱਚ ਮੁਹਾਰਤ ਹਾਸਲ ਕਰਨਾ ਜ਼ਰੂਰੀ ਹੈ।
ਪ੍ਰਦਰਸ਼ਨ ਅਤੇ ਭਰੋਸੇਯੋਗਤਾ ਲਾਭ
ਕਿਉਂਕਿ ਇਲੈਕਟ੍ਰਿਕ ਮੋਟਰਾਂ ਚੁੱਪਚਾਪ ਕੰਮ ਕਰਦੀਆਂ ਹਨ, ਇਸ ਲਈ ਛੋਟੀਆਂ ਗੇਅਰਾਂ ਦੀਆਂ ਆਵਾਜ਼ਾਂ ਜਾਂ ਬੇਅਰਿੰਗ ਵਾਈਬ੍ਰੇਸ਼ਨਾਂ ਪ੍ਰਮੁੱਖ ਹੋ ਜਾਂਦੀਆਂ ਹਨ। ਸ਼ੁੱਧਤਾ ਪੀਸਣਾ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ ਕਿ ਗੇਅਰ ਦੰਦ ਅਤੇ ਮੇਲਣ ਵਾਲੀਆਂ ਸਤਹਾਂ ਪੂਰੀ ਤਰ੍ਹਾਂ ਮੇਲ ਖਾਂਦੀਆਂ ਹਨ, ਜੋ ਕਿ ਕੈਬਿਨ ਸ਼ੋਰ ਦੇ ਪੱਧਰ ਨੂੰ ਉਦਯੋਗ ਦੇ ਟੀਚਿਆਂ ਤੋਂ ਹੇਠਾਂ ਰੱਖਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ - ਅਕਸਰ ਵਾਹਨ ਸ਼੍ਰੇਣੀ ਅਤੇ ਧੁਨੀ ਡਿਜ਼ਾਈਨ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹੋਏ, 65 ਡੈਸੀਬਲ (dB) ਜਾਂ ਘੱਟ ਲਈ ਨਿਸ਼ਾਨਾ ਬਣਾਉਂਦਾ ਹੈ।
ਧੁਨੀ ਵਿਗਿਆਨ ਤੋਂ ਪਰੇ, ਉੱਤਮ ਸਤਹ ਫਿਨਿਸ਼ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਵਾਹਨ ਦੀ ਰੇਂਜ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ। ਉੱਚ-ਸ਼ੁੱਧਤਾ ਪੀਸਣਾ ਡਰਾਈਵਟ੍ਰੇਨ ਦੇ ਅੰਦਰ ਮਕੈਨੀਕਲ ਰਗੜ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ। ਟ੍ਰਾਂਸਮਿਸ਼ਨ ਗੀਅਰਾਂ ਅਤੇ ਬੇਅਰਿੰਗਾਂ ਦੀ ਸਤਹ ਭੂਗੋਲਿਕਤਾ ਨੂੰ ਅਨੁਕੂਲ ਬਣਾ ਕੇ, ਨਿਰਮਾਤਾ ਡਰਾਈਵਟ੍ਰੇਨ ਕੁਸ਼ਲਤਾ ਵਿੱਚ ਸੁਧਾਰ ਪ੍ਰਾਪਤ ਕਰਦੇ ਹਨ; ਰਗੜ ਘਟਾਉਣਾ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਪ੍ਰਤੀ ਚਾਰਜ ਡਰਾਈਵਿੰਗ ਰੇਂਜ ਨੂੰ ਵਧਾਉਂਦਾ ਹੈ।
ਵਪਾਰਕ ਦਬਾਅ ਸ਼ੁੱਧਤਾ ਪੀਸਣ ਨੂੰ ਚਲਾਉਂਦੇ ਹਨ
ਟੀਅਰ 1 ਸਪਲਾਇਰ ਅਤੇ ਮੂਲ ਉਪਕਰਣ ਨਿਰਮਾਤਾ (OEM) ਨੂੰ ਰਹਿੰਦ-ਖੂੰਹਦ ਨੂੰ ਘੱਟ ਤੋਂ ਘੱਟ ਕਰਨ ਲਈ ਬਹੁਤ ਜ਼ਿਆਦਾ ਦਬਾਅ ਦਾ ਸਾਹਮਣਾ ਕਰਨਾ ਪੈਂਦਾ ਹੈ, ਜੋ ਕਿ ਸਖ਼ਤ ਸਕ੍ਰੈਪ ਦਰ ਥ੍ਰੈਸ਼ਹੋਲਡ ਨੂੰ ਨਿਸ਼ਾਨਾ ਬਣਾਉਂਦੇ ਹਨ, ਜਿਵੇਂ ਕਿ 1.5% ਜਾਂ ਘੱਟ। ਕੰਪੋਨੈਂਟ ਜਿਓਮੈਟਰੀ ਵਿੱਚ ਕੋਈ ਵੀ ਭਟਕਣਾ ਮੋਟਰ ਫੇਲ੍ਹ ਹੋਣ ਜਾਂ ਅਸੈਂਬਲੀ ਲਾਈਨ ਡਾਊਨਟਾਈਮ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਮਹੱਤਵਪੂਰਨ ਵਿੱਤੀ ਖਰਚੇ ਹੋ ਸਕਦੇ ਹਨ।
ਇਸ ਤੋਂ ਇਲਾਵਾ, ਅੰਤਰਰਾਸ਼ਟਰੀ ਗੁਣਵੱਤਾ ਪ੍ਰਬੰਧਨ ਢਾਂਚੇ ਦੀ ਪਾਲਣਾ, ਜਿਵੇਂ ਕਿ ਸਤ੍ਹਾ ਦੀ ਬਣਤਰ ਅਤੇ ਗੁਣਵੱਤਾ ਪ੍ਰਬੰਧਨ ਲਈ ISO ਮਿਆਰ (ISO 1302 ਅਤੇ IATF 16949 ਸਮੇਤ), ਨੂੰ ਪ੍ਰਮਾਣਿਤ, ਦੁਹਰਾਉਣ ਯੋਗ ਸ਼ੁੱਧਤਾ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇੱਕ EV ਪ੍ਰੋਗਰਾਮ ਦੀ ਵਪਾਰਕ ਵਿਵਹਾਰਕਤਾ ਇਕਸਾਰ ਸਹਿਣਸ਼ੀਲਤਾ ਪੈਦਾ ਕਰਨ ਲਈ ਇਹਨਾਂ ਪੀਸਣ ਵਾਲੀਆਂ ਪ੍ਰਕਿਰਿਆਵਾਂ ਨੂੰ ਮਾਨਕੀਕਰਨ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ, ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੀ ਹੈ ਕਿ ਹਿੱਸੇ ਇੱਕ ਆਮ 10- ਤੋਂ 15-ਸਾਲ ਦੇ ਵਾਹਨ ਜੀਵਨ ਕਾਲ ਵਿੱਚ ਭਰੋਸੇਯੋਗ ਢੰਗ ਨਾਲ ਪ੍ਰਦਰਸ਼ਨ ਕਰਦੇ ਹਨ।
EV ਕੰਪੋਨੈਂਟ ਜਿਨ੍ਹਾਂ ਨੂੰ ਪੀਸਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ
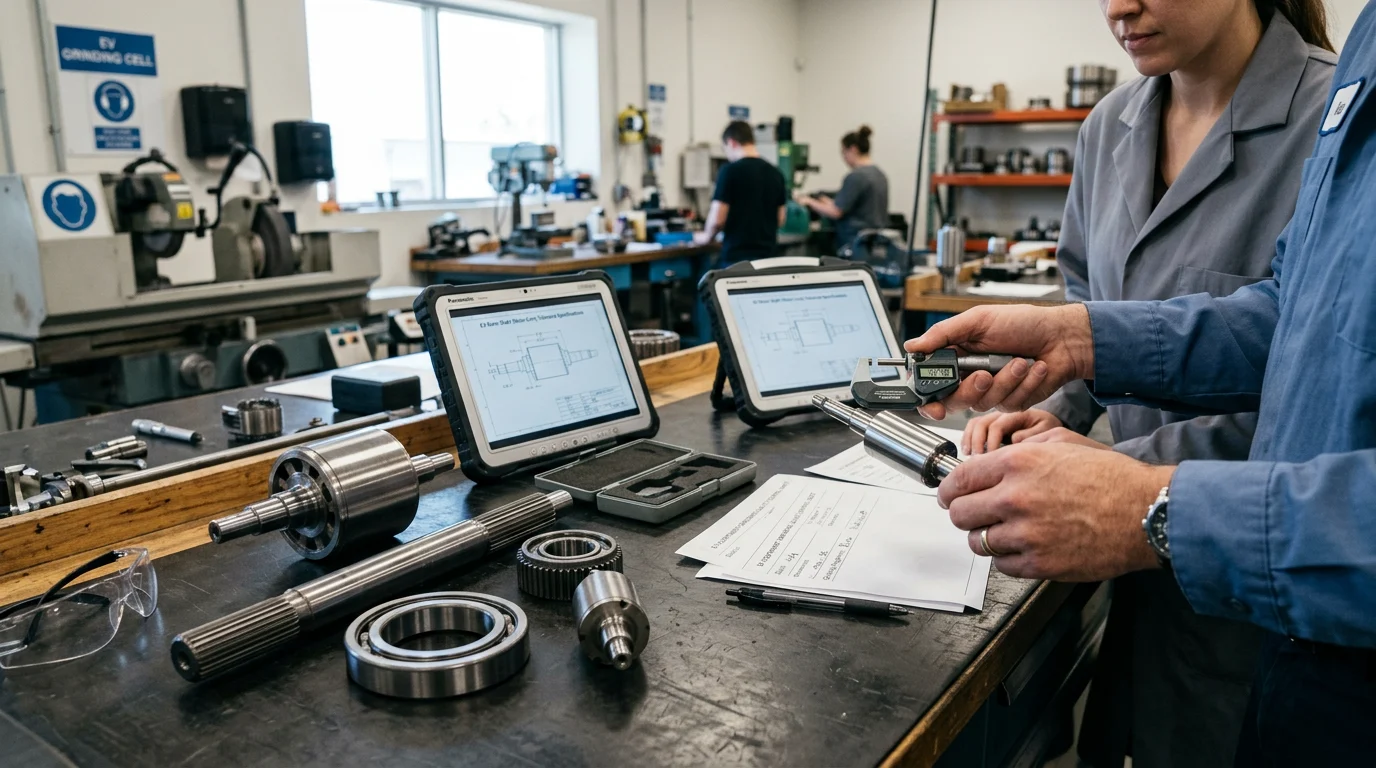
ਜਦੋਂ ਕਿ ਇੱਕ ਇਲੈਕਟ੍ਰਿਕ ਵਾਹਨ ਵਿੱਚ ਇੱਕ ਰਵਾਇਤੀ ਗੈਸ-ਸੰਚਾਲਿਤ ਕਾਰ ਨਾਲੋਂ ਘੱਟ ਹਿੱਲਣ ਵਾਲੇ ਪੁਰਜ਼ੇ ਹੁੰਦੇ ਹਨ, ਪਰ ਜੋ ਹਿੱਸੇ ਬਚੇ ਰਹਿੰਦੇ ਹਨ ਉਹਨਾਂ ਨੂੰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸੰਚਾਲਨ ਮੰਗਾਂ ਦਾ ਸਾਹਮਣਾ ਕਰਨਾ ਪੈਂਦਾ ਹੈ। ਇਹ ਇੰਜਣ ਬਲਾਕਾਂ ਅਤੇ ਕੈਮਸ਼ਾਫਟਾਂ ਤੋਂ ਪੀਸਣ ਦੇ ਕਾਰਜਾਂ ਦਾ ਧਿਆਨ ਵਿਸ਼ੇਸ਼ ਇਲੈਕਟ੍ਰੀਕਲ ਅਤੇ ਪਾਵਰ ਟ੍ਰਾਂਸਮਿਸ਼ਨ ਹਿੱਸਿਆਂ ਵੱਲ ਬਦਲਦਾ ਹੈ। EV ਦਾ ਪੂਰਾ ਢਾਂਚਾ ਇਹਨਾਂ ਮਹੱਤਵਪੂਰਨ ਹਿੱਸਿਆਂ ਦੀ ਅਯਾਮੀ ਸ਼ੁੱਧਤਾ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ।
ਬੈਟਰੀ, ਮੋਟਰ, ਅਤੇ ਡਰਾਈਵਟ੍ਰੇਨ ਦੇ ਪੁਰਜ਼ੇ
EV ਪਾਵਰਟ੍ਰੇਨ ਦੇ ਕੋਰ ਵਿੱਚ ਬੈਟਰੀ ਹਾਊਸਿੰਗ, ਇਲੈਕਟ੍ਰਿਕ ਮੋਟਰ, ਅਤੇ ਰਿਡਕਸ਼ਨ ਗੀਅਰਬਾਕਸ ਸ਼ਾਮਲ ਹਨ। ਬੈਟਰੀ ਹਾਊਸਿੰਗਾਂ ਨੂੰ ਇੱਕ ਸੰਪੂਰਨ ਸੀਲ ਅਤੇ ਥਰਮਲ ਇੰਟਰਫੇਸ ਸਮੱਗਰੀ ਦੀ ਅਨੁਕੂਲ ਵੰਡ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਸ਼ੁੱਧਤਾ ਫਲੈਟ ਗ੍ਰਾਈਂਡਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜਿਸ ਵਿੱਚ ਗੈਪ ਸਹਿਣਸ਼ੀਲਤਾ ਅਕਸਰ 0.1 ਮਿਲੀਮੀਟਰ (mm) ਤੋਂ ਘੱਟ ਤੱਕ ਸੀਮਤ ਹੁੰਦੀ ਹੈ। ਕੋਈ ਵੀ ਅਸਮਾਨਤਾ ਥਰਮਲ ਹੌਟਸਪੌਟ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦੀ ਹੈ ਅਤੇ ਬੈਟਰੀ ਜੀਵਨ ਨੂੰ ਘਟਾ ਸਕਦੀ ਹੈ।
ਇਲੈਕਟ੍ਰਿਕ ਮੋਟਰ ਦੇ ਅੰਦਰ, ਸਟੇਟਰ ਦੇ ਅੰਦਰੂਨੀ ਵਿਆਸ ਅਤੇ ਰੋਟਰ ਦੇ ਬਾਹਰੀ ਵਿਆਸ ਨੂੰ ਇੱਕਸਾਰ, ਅਤਿ-ਸੰਕੁਚਿਤ ਹਵਾ ਦੇ ਪਾੜੇ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਲਈ ਲਗਭਗ-ਸੰਪੂਰਨ ਸੰਘਣਤਾ ਤੱਕ ਜ਼ਮੀਨ 'ਤੇ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਇਹ ਪਾੜਾ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਮੋਟਰ ਦੀ ਚੁੰਬਕੀ ਪ੍ਰਵਾਹ ਕੁਸ਼ਲਤਾ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ। ਇਸ ਦੌਰਾਨ, ਡਰਾਈਵਟ੍ਰਾਈਨ ਰਿਡਕਸ਼ਨ ਗੀਅਰਾਂ ਨੂੰ ਜ਼ੀਰੋ RPM ਤੋਂ ਤੁਰੰਤ, ਵੱਧ ਤੋਂ ਵੱਧ ਟਾਰਕ ਪ੍ਰਦਾਨ ਕਰਨ ਦਾ ਪ੍ਰਬੰਧਨ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇਹਨਾਂ ਗੀਅਰਾਂ ਨੂੰ ਪੀਸਣ ਵਾਲੀ ਪ੍ਰੋਫਾਈਲ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੀ ਹੈ ਕਿ ਦੰਦਾਂ ਦੀ ਫਲੈਂਕ ਜਿਓਮੈਟਰੀ ਸਮੇਂ ਤੋਂ ਪਹਿਲਾਂ ਪਹਿਨਣ ਜਾਂ ਅਸਫਲਤਾ ਤੋਂ ਬਿਨਾਂ ਇਹਨਾਂ ਉੱਚ-ਟਾਰਕ ਲੋਡਾਂ ਦਾ ਸਾਮ੍ਹਣਾ ਕਰ ਸਕਦੀ ਹੈ।
ਇਲੈਕਟ੍ਰਿਕ ਮੋਟਰ ਸ਼ਾਫਟਾਂ ਲਈ ਪੀਸਣ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ
ਇਲੈਕਟ੍ਰਿਕ ਮੋਟਰ ਸ਼ਾਫਟ ਆਧੁਨਿਕ ਪੀਸਣ ਤਕਨਾਲੋਜੀ ਲਈ ਸਭ ਤੋਂ ਵੱਧ ਮੰਗ ਵਾਲੇ ਐਪਲੀਕੇਸ਼ਨਾਂ ਵਿੱਚੋਂ ਇੱਕ ਹਨ। ਕਿਉਂਕਿ EV ਮੋਟਰ ਸ਼ਾਫਟ ਨਿਯਮਤ ਤੌਰ 'ਤੇ 15,000 ਤੋਂ 25,000 RPM 'ਤੇ ਕੰਮ ਕਰਦੇ ਹਨ, ਇਸ ਲਈ ਨਿਰਮਾਣ ਲਈ ਰੋਟਰ-ਸ਼ਾਫਟ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਲਈ ਥਰਿੱਡ ਪੀਸਣ ਅਤੇ ਇੱਕ ਲਾਜ਼ਮੀ ਪੋਸਟ-ਪੀਸਣ ਵਾਲੇ ਕਦਮ ਵਜੋਂ ਗਤੀਸ਼ੀਲ ਸੰਤੁਲਨ ਵਰਗੀਆਂ ਖਾਸ ਤਕਨੀਕਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇੰਜੀਨੀਅਰਾਂ ਨੂੰ ਸੈਂਟਰਾਂ ਦੇ ਵਿਚਕਾਰ ਪੀਸਣ ਦੇ ਵਿਚਕਾਰ ਵਪਾਰ-ਆਫ ਨੂੰ ਵੀ ਨੈਵੀਗੇਟ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਜੋ ਲੰਬੇ ਸ਼ਾਫਟਾਂ ਲਈ ਉੱਤਮ ਸੰਘਣਤਾ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦਾ ਹੈ, ਅਤੇ ਸੈਂਟਰਲੈੱਸ ਪੀਸਣ, ਜੋ ਸਰਲ ਜਿਓਮੈਟਰੀ ਲਈ ਉੱਚ ਥਰੂਪੁੱਟ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਇਹਨਾਂ ਸ਼ਾਫਟਾਂ 'ਤੇ ਬੇਅਰਿੰਗ ਜਰਨਲਾਂ ਨੂੰ ਰਗੜ ਅਤੇ ਗਰਮੀ ਪੈਦਾ ਕਰਨ ਨੂੰ ਘੱਟ ਤੋਂ ਘੱਟ ਕਰਨ ਲਈ ਸ਼ੀਸ਼ੇ ਵਰਗੀ ਸਤਹ ਫਿਨਿਸ਼ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਮਲਟੀ-ਸਟੇਜ ਗ੍ਰਾਈਂਡਿੰਗ ਓਪਰੇਸ਼ਨਾਂ ਦੀ ਮੰਗ ਹੁੰਦੀ ਹੈ ਜੋ ਰਫਿੰਗ, ਸੈਮੀ-ਫਿਨਿਸ਼ਿੰਗ, ਅਤੇ ਅਲਟਰਾ-ਫਾਈਨ ਪਾਲਿਸ਼ਿੰਗ ਤੇਜ਼ੀ ਨਾਲ।
ਸਮੱਗਰੀ ਅਤੇ ਸਹਿਣਸ਼ੀਲਤਾ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ
ਬਿਜਲੀਕਰਨ ਵੱਲ ਤਬਦੀਲੀ ਨੇ ਸਮੱਗਰੀ ਦਾ ਇੱਕ ਨਵਾਂ ਮੈਟ੍ਰਿਕਸ ਪੇਸ਼ ਕੀਤਾ ਹੈ ਅਤੇ ਗਲਤੀ ਲਈ ਸਵੀਕਾਰਯੋਗ ਹਾਸ਼ੀਏ ਨੂੰ ਕੱਸ ਦਿੱਤਾ ਹੈ। ਪੀਸਣ ਦੇ ਕਾਰਜਾਂ ਨੂੰ ਹੁਣ ਹਲਕੇ ਮਿਸ਼ਰਤ ਧਾਤ, ਬਹੁਤ ਜ਼ਿਆਦਾ ਸੰਚਾਲਕ ਧਾਤਾਂ, ਅਤੇ ਉੱਨਤ ਵਸਰਾਵਿਕਸ ਦੇ ਅਨੁਕੂਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ, ਇਹ ਸਭ ਸਹਿਣਸ਼ੀਲਤਾਵਾਂ ਨੂੰ ਰੱਖਦੇ ਹੋਏ ਜੋ ਪੁਰਾਣੇ ਆਟੋਮੋਟਿਵ ਨਿਰਮਾਣ ਨਾਲੋਂ ਕਾਫ਼ੀ ਸਖ਼ਤ ਹਨ।
ਮੁੱਖ ਸਹਿਣਸ਼ੀਲਤਾ ਤੁਲਨਾ ਕਾਰਕ
ICE ਅਤੇ EV ਹਿੱਸਿਆਂ ਦੀਆਂ ਆਯਾਮੀ ਜ਼ਰੂਰਤਾਂ ਦੀ ਤੁਲਨਾ ਆਧੁਨਿਕ ਪੀਸਣ ਵਾਲੀਆਂ ਸਹੂਲਤਾਂ ਵਿੱਚ ਲੋੜੀਂਦੀ ਤਕਨੀਕੀ ਛਾਲ ਨੂੰ ਉਜਾਗਰ ਕਰਦੀ ਹੈ। ਰਨਆਉਟ, ਸਤਹ ਖੁਰਦਰੀ, ਅਤੇ ਰੋਟੇਸ਼ਨਲ ਬੈਲੇਂਸ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਸਾਰੇ ਉਪ-ਮਾਈਕ੍ਰੋਮੀਟਰ (µm) ਖੇਤਰ ਵਿੱਚ ਪਾਰ ਕਰ ਗਈਆਂ ਹਨ। ਧਿਆਨ ਦਿਓ ਕਿ ਇਹ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ OEM ਅਤੇ ਵਾਹਨ ਹਿੱਸੇ ਦੁਆਰਾ ਮਹੱਤਵਪੂਰਨ ਤੌਰ 'ਤੇ ਵੱਖਰੀਆਂ ਹੁੰਦੀਆਂ ਹਨ; ਹੇਠ ਦਿੱਤੀ ਸਾਰਣੀ ਯੂਨੀਵਰਸਲ ਮਿਆਰਾਂ ਦੀ ਬਜਾਏ ਉਦਾਹਰਣ ਵਜੋਂ ਉਦਯੋਗਿਕ ਸ਼੍ਰੇਣੀਆਂ ਪੇਸ਼ ਕਰਦੀ ਹੈ।
| ਮੈਟ੍ਰਿਕ | ਆਮ ICE ਨਿਰਧਾਰਨ | ਆਮ EV ਨਿਰਧਾਰਨ |
|---|---|---|
| ਮੋਟਰ/ਇੰਜਣ ਸ਼ਾਫਟ RPM | 6,000 - 8,000 RPM | 15,000 - 25,000 RPM |
| ਸ਼ਾਫਟ ਇਕਾਗਰਤਾ / ਰਨਆਊਟ | 10 - 15 ਮਾਈਕ੍ਰੋਨ | |
| ਗੇਅਰ ਸਰਫੇਸ ਫਿਨਿਸ਼ (Ra) | 0.4 - 0.8 ਮਾਈਕ੍ਰੋਨ | 0.1 - 0.3 ਮਾਈਕ੍ਰੋਨ |
| ਗੇਅਰ ਜਾਲ ਸ਼ੋਰ ਟੀਚਾ | ਘੱਟ ਨਾਜ਼ੁਕ (ਬਲਨ ਦੁਆਰਾ ਢੱਕਿਆ ਹੋਇਆ) | ਆਮ ਤੌਰ 'ਤੇ |
ਇਹ ਸਾਰਣੀ ਇਸ ਦੀ ਜ਼ਰੂਰਤ ਨੂੰ ਦਰਸਾਉਂਦੀ ਹੈ ਉੱਨਤ ਪੀਹਣ ਵਾਲੀ ਮਸ਼ੀਨਰੀ. ਇੱਕ ਗੀਅਰ ਦੰਦ 'ਤੇ 0.1 µm ਦੀ Ra ਸਤਹ ਫਿਨਿਸ਼ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਬਹੁਤ ਸਖ਼ਤ ਮਸ਼ੀਨ ਬੈੱਡ, ਕਿਰਿਆਸ਼ੀਲ ਤਾਪਮਾਨ ਮੁਆਵਜ਼ਾ, ਅਤੇ ਵਿਸ਼ੇਸ਼ ਘ੍ਰਿਣਾਯੋਗ ਤਕਨਾਲੋਜੀਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਜੋ ਪਹਿਲਾਂ ਏਰੋਸਪੇਸ ਐਪਲੀਕੇਸ਼ਨਾਂ ਲਈ ਰਾਖਵੀਆਂ ਸਨ।
ਐਲੂਮੀਨੀਅਮ, ਤਾਂਬਾ, ਸਟੀਲ, ਸਿਰੇਮਿਕਸ ਅਤੇ ਕੋਟਿੰਗਾਂ ਨੂੰ ਪੀਸਣਾ
ਈਵੀ ਭਾਰ, ਚਾਲਕਤਾ ਅਤੇ ਟਿਕਾਊਤਾ ਨੂੰ ਸੰਤੁਲਿਤ ਕਰਨ ਲਈ ਵਿਭਿੰਨ ਸਮੱਗਰੀ ਮਿਸ਼ਰਣ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹਨ, ਪਰ ਇਹਨਾਂ ਸਮੱਗਰੀਆਂ ਦੀ ਪ੍ਰਕਿਰਿਆ ਕਰਨ ਨਾਲ ਖਾਸ ਨਿਰਮਾਣ ਨੁਕਸ ਦੇ ਜੋਖਮ ਪੈਦਾ ਹੁੰਦੇ ਹਨ। ਐਲੂਮੀਨੀਅਮ ਦੀ ਵਰਤੋਂ ਢਾਂਚਾਗਤ ਹਲਕੇ ਭਾਰ ਲਈ ਬਹੁਤ ਜ਼ਿਆਦਾ ਕੀਤੀ ਜਾਂਦੀ ਹੈ; ਹਾਲਾਂਕਿ, ਐਲੂਮੀਨੀਅਮ ਨੂੰ ਪੀਸਣ ਨਾਲ ਪਹੀਏ ਦੇ ਲੋਡਿੰਗ ਦਾ ਜੋਖਮ ਹੁੰਦਾ ਹੈ, ਜਿੱਥੇ ਨਰਮ ਧਾਤ ਦੇ ਚਿਪਸ ਘਸਾਉਣ ਵਾਲੇ ਪਹੀਏ ਨੂੰ ਬੰਦ ਕਰ ਦਿੰਦੇ ਹਨ। ਇਸ ਲਈ ਬਹੁਤ ਜ਼ਿਆਦਾ ਪੋਰਸ ਪੀਸਣ ਵਾਲੇ ਪਹੀਏ ਅਤੇ ਵਿਸ਼ੇਸ਼ ਲੁਬਰੀਸਿਟੀ ਵਾਲੇ ਉੱਚ-ਦਬਾਅ ਵਾਲੇ ਕੂਲੈਂਟ ਸਿਸਟਮ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਕਲੈਂਪਿੰਗ-ਪ੍ਰੇਰਿਤ ਤਣਾਅ ਤੋਂ ਵਿਗਾੜ ਦੇ ਜੋਖਮ ਦੇ ਕਾਰਨ ਪਤਲੀਆਂ-ਦੀਵਾਰਾਂ ਵਾਲੇ ਐਲੂਮੀਨੀਅਮ ਹਾਊਸਿੰਗਾਂ ਲਈ ਪੀਸਣਾ ਹਮੇਸ਼ਾ ਅਨੁਕੂਲ ਪ੍ਰਕਿਰਿਆ ਨਹੀਂ ਹੁੰਦੀ ਹੈ।
ਤਾਂਬਾ, ਜੋ ਕਿ ਵਿਸ਼ੇਸ਼ ਇਲੈਕਟ੍ਰੀਕਲ ਸੰਪਰਕਾਂ ਅਤੇ ਬੱਸਬਾਰਾਂ ਲਈ ਜ਼ਰੂਰੀ ਹੈ, ਆਪਣੀ ਲਚਕਤਾ ਅਤੇ ਕੱਟਣ ਦੀ ਬਜਾਏ ਧੱਬੇ ਲਗਾਉਣ ਦੀ ਪ੍ਰਵਿਰਤੀ ਦੇ ਕਾਰਨ ਸਮਾਨ ਚੁਣੌਤੀਆਂ ਪੇਸ਼ ਕਰਦਾ ਹੈ। ਨਰਮ ਤਾਂਬੇ ਲਈ, ਇਲੈਕਟ੍ਰੀਕਲ ਡਿਸਚਾਰਜ ਮਸ਼ੀਨਿੰਗ (EDM) ਜਾਂ ਸ਼ੁੱਧਤਾ ਮਿਲਿੰਗ ਵਰਗੀਆਂ ਵਿਕਲਪਿਕ ਪ੍ਰਕਿਰਿਆਵਾਂ ਕਈ ਵਾਰ ਤਰਜੀਹੀ ਹੁੰਦੀਆਂ ਹਨ। ਜਦੋਂ ਪੀਸਣਾ ਜ਼ਰੂਰੀ ਹੁੰਦਾ ਹੈ, ਤਾਂ ਇਸ ਲਈ ਸਟੀਕ ਪਹੀਏ ਦੀ ਚੋਣ ਅਤੇ ਨਿਸ਼ਾਨਾਬੱਧ ਕੂਲੈਂਟ ਐਪਲੀਕੇਸ਼ਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਸ਼ਾਫਟ ਅਤੇ ਗੀਅਰਾਂ ਵਿੱਚ ਵਰਤੇ ਜਾਣ ਵਾਲੇ ਉੱਚ-ਸ਼ਕਤੀ ਵਾਲੇ ਸਟੀਲ ਮਿਸ਼ਰਤਾਂ ਨੂੰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਕੱਟਣ ਵਾਲੀਆਂ ਸ਼ਕਤੀਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਅਕਸਰ ਥਰਮਲ ਨੁਕਸਾਨ (ਪੀਸਣ ਵਾਲੇ ਬਰਨ) ਜਾਂ ਧਾਤੂ ਸੰਬੰਧੀ ਤਬਦੀਲੀਆਂ ਨੂੰ ਰੋਕਣ ਲਈ ਵਿਟ੍ਰਿਫਾਈਡ ਸੁਪਰ-ਅਬਰੈਸਿਵਜ਼ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਉੱਨਤ ਈਵੀ ਵੀ ਇਲੈਕਟ੍ਰੀਕਲ ਆਰਸਿੰਗ ਨੂੰ ਰੋਕਣ ਲਈ ਮੋਟਰ ਬੇਅਰਿੰਗਾਂ ਲਈ ਸਿਲੀਕਾਨ ਨਾਈਟਰਾਈਡ ਵਰਗੇ ਸਿਰੇਮਿਕਸ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ। ਇਹਨਾਂ ਸਿਰੇਮਿਕਸ ਨੂੰ ਪੀਸਣ ਲਈ ਹੀਰੇ ਦੇ ਘਸਾਉਣ ਵਾਲੇ ਪਦਾਰਥਾਂ ਅਤੇ ਬਹੁਤ ਹੀ ਸਥਿਰ ਮਸ਼ੀਨ ਗਤੀ ਵਿਗਿਆਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਤਾਂ ਜੋ ਸਤਹ ਫਿਨਿਸ਼ ਪ੍ਰਾਪਤ ਕੀਤੀ ਜਾ ਸਕੇ ਜੋ ਮਾਈਕ੍ਰੋ-ਕ੍ਰੈਕ ਪੈਦਾ ਕੀਤੇ ਬਿਨਾਂ 0.05 µm (Ra) ਤੱਕ ਬਰੀਕ ਪਹੁੰਚ ਸਕਦੀ ਹੈ। ਅੰਤ ਵਿੱਚ, ਸਟੇਟਰਾਂ ਅਤੇ ਰੋਟਰਾਂ 'ਤੇ ਲਾਗੂ ਵਿਸ਼ੇਸ਼ ਸੁਰੱਖਿਆ ਕੋਟਿੰਗਾਂ ਨੂੰ ਇਲੈਕਟ੍ਰੀਕਲ ਇਨਸੂਲੇਸ਼ਨ ਅਤੇ ਥਰਮਲ ਚਾਲਕਤਾ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਲਈ ਸਹੀ ਮੋਟਾਈ ਲਈ ਸ਼ੁੱਧਤਾ-ਭੂਮੀ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਇਹਨਾਂ ਸਾਰੀਆਂ ਸਮੱਗਰੀਆਂ ਵਿੱਚ, ਕੂਲੈਂਟ ਪ੍ਰਬੰਧਨ, ਨਿਪਟਾਰੇ, ਅਤੇ ਹਾਈ-ਸਪੀਡ ਪੀਸਣ ਦੀ ਉੱਚ ਊਰਜਾ ਖਪਤ ਵਧ ਰਹੀ ਪਾਲਣਾ ਅਤੇ ਲਾਗਤ ਚਿੰਤਾਵਾਂ ਹਨ ਜਿਨ੍ਹਾਂ ਦਾ ਪ੍ਰਬੰਧਨ ਸਹੂਲਤਾਂ ਨੂੰ ਸਰਗਰਮੀ ਨਾਲ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਬਿਹਤਰ ਪੀਸਣ ਦੀ ਗੁਣਵੱਤਾ ਲਈ ਪ੍ਰਕਿਰਿਆ ਦੇ ਕਦਮ
EV ਕੰਪੋਨੈਂਟਸ ਲਈ ਲੋੜੀਂਦੀਆਂ ਤੰਗ ਸਹਿਣਸ਼ੀਲਤਾਵਾਂ ਨੂੰ ਲਗਾਤਾਰ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਇੱਕ ਬਹੁਤ ਜ਼ਿਆਦਾ ਅਨੁਕੂਲਿਤ, ਮਲਟੀ-ਸਟੇਜ ਪੀਸਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਨਿਰਮਾਤਾਵਾਂ ਨੂੰ ਗੁਣਵੱਤਾ ਦੀ ਕੁਰਬਾਨੀ ਦਿੱਤੇ ਬਿਨਾਂ ਉਤਪਾਦਨ ਨੂੰ ਸਕੇਲ ਕਰਨ ਲਈ ਘ੍ਰਿਣਾਯੋਗ ਚੋਣ, ਸਖ਼ਤ ਮੈਟਰੋਲੋਜੀ, ਅਤੇ ਅਸਲ-ਸਮੇਂ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦੇ ਸਮਾਯੋਜਨ ਨੂੰ ਧਿਆਨ ਨਾਲ ਆਰਕੇਸਟ੍ਰੇਟ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਪਹੀਏ ਅਤੇ ਘਸਾਉਣ ਵਾਲੇ ਪਦਾਰਥਾਂ ਦੀ ਚੋਣ ਕਰਨਾ
ਸਮੱਗਰੀ ਨੂੰ ਹਟਾਉਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਪੀਸਣ ਵਾਲੇ ਪਹੀਏ ਦੀ ਚੋਣ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਪਰਿਵਰਤਨਸ਼ੀਲ ਹੈ। ਸਖ਼ਤ ਸਟੀਲ EV ਗੀਅਰਾਂ ਅਤੇ ਸ਼ਾਫਟਾਂ ਲਈ, ਵਿਟ੍ਰੀਫਾਈਡ ਕਿਊਬਿਕ ਬੋਰਾਨ ਨਾਈਟਰਾਈਡ (cBN) ਪਹੀਏ ਉਦਯੋਗ ਦੇ ਮਿਆਰ ਹਨ। cBN ਅਬਰੈਸਿਵ ਉੱਚ ਤਾਪਮਾਨਾਂ 'ਤੇ ਆਪਣੇ ਤਿੱਖੇ ਕੱਟਣ ਵਾਲੇ ਕਿਨਾਰਿਆਂ ਨੂੰ ਬਣਾਈ ਰੱਖਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਪੈਰੀਫਿਰਲ ਵ੍ਹੀਲ ਸਪੀਡ ਆਮ ਤੌਰ 'ਤੇ 90 ਤੋਂ 120 ਮੀਟਰ ਪ੍ਰਤੀ ਸਕਿੰਟ (m/s) ਤੱਕ ਹੁੰਦੀ ਹੈ।
ਇਹ ਉੱਚ ਗਤੀਆਂ ਕੱਟਣ ਵਾਲੇ ਜ਼ੋਨ ਨੂੰ ਠੰਡਾ ਰੱਖਦੇ ਹੋਏ ਸਮੱਗਰੀ ਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਹਟਾਉਣ ਦੀਆਂ ਦਰਾਂ ਨੂੰ ਸੌਖਾ ਬਣਾਉਂਦੀਆਂ ਹਨ, ਜੋ ਕਿ ਵਰਕਪੀਸ ਨੂੰ ਥਰਮਲ ਨੁਕਸਾਨ ਤੋਂ ਬਚਾਉਣ ਲਈ ਬਹੁਤ ਜ਼ਰੂਰੀ ਹੈ। ਸਿਰੇਮਿਕ ਹਿੱਸਿਆਂ ਅਤੇ ਕਾਰਬਾਈਡ ਟੂਲਿੰਗ ਲਈ, ਹੀਰੇ ਦੇ ਪਹੀਏ ਤਾਇਨਾਤ ਕੀਤੇ ਜਾਂਦੇ ਹਨ। ਸਹੀ ਬਾਂਡ ਕਿਸਮ ਦੀ ਚੋਣ ਕਰਨਾ - ਭਾਵੇਂ ਵਿਟ੍ਰੀਫਾਈਡ, ਰਾਲ, ਜਾਂ ਧਾਤ - ਇਹ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ ਕਿ ਪਹੀਆ ਨਿਰੰਤਰ ਉੱਚ-ਵਾਲੀਅਮ ਉਤਪਾਦਨ ਦੌਰਾਨ ਗਰਮੀ ਨੂੰ ਕਿੰਨੀ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਢੰਗ ਨਾਲ ਸਵੈ-ਤਿੱਖਾ ਕਰਦਾ ਹੈ ਅਤੇ ਪ੍ਰਬੰਧਿਤ ਕਰਦਾ ਹੈ। ਇਹਨਾਂ ਪਹੀਆਂ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਲਈ ਇਕਸਾਰ ਪ੍ਰੋਫਾਈਲ ਸ਼ੁੱਧਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਅਤੇ ਗਲੇਜ਼ਿੰਗ ਨੂੰ ਰੋਕਣ ਲਈ ਸਟੀਕ ਡਰੈਸਿੰਗ ਅਤੇ ਟਰੂਇੰਗ ਅੰਤਰਾਲਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਗੋਲਾਈ, ਸਮਤਲਤਾ, ਅਤੇ ਸਤ੍ਹਾ ਦੀ ਸਮਾਪਤੀ ਦਾ ਨਿਰੀਖਣ ਕਰਨਾ
EV ਕੰਪੋਨੈਂਟ ਪੀਸਣ ਵਿੱਚ ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ ਗੋਲਾਈ, ਸਮਤਲਤਾ ਅਤੇ ਸਤ੍ਹਾ ਦੀ ਸਮਾਪਤੀ ਦੇ ਬਾਰੀਕੀ ਨਾਲ ਨਿਰੀਖਣ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਮੋਟਰ ਸ਼ਾਫਟਾਂ ਲਈ ਗੋਲਾਈ ਖਾਸ ਤੌਰ 'ਤੇ ਮਹੱਤਵਪੂਰਨ ਹੈ; 0.5 µm ਤੋਂ ਵੱਧ ਭਟਕਣਾ ਉੱਚ ਗਤੀ 'ਤੇ ਅਸਵੀਕਾਰਨਯੋਗ ਵਾਈਬ੍ਰੇਸ਼ਨ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦੀ ਹੈ। ਬੈਟਰੀ ਕੂਲਿੰਗ ਪਲੇਟਾਂ ਲਈ ਥਰਮਲ ਡਿਸਸੀਪੇਸ਼ਨ ਲਈ ਵੱਧ ਤੋਂ ਵੱਧ ਸੰਪਰਕ ਖੇਤਰ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਸਮਤਲਤਾ ਵੀ ਓਨੀ ਹੀ ਮਹੱਤਵਪੂਰਨ ਹੈ।
ਸਤ੍ਹਾ ਦੀ ਸਮਾਪਤੀ ਆਮ ਤੌਰ 'ਤੇ ਰਫਨੈੱਸ ਐਵਰੇਜ (Ra) ਅਤੇ ਮੀਨ ਰਫਨੈੱਸ ਡੈਪਥ (Rz) ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਮਾਪੀ ਜਾਂਦੀ ਹੈ। ਇਹਨਾਂ ਮਾਪਦੰਡਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਅਤੇ ਥਰਮਲ ਨੁਕਸਾਨ ਜਾਂ ਬਕਾਇਆ ਤਣਾਅ ਵਰਗੇ ਆਮ ਨੁਕਸ ਦਾ ਪਤਾ ਲਗਾਉਣ ਲਈ, ਸਹੂਲਤਾਂ ਟੈਕਟਾਈਲ ਪ੍ਰੋਬਿੰਗ ਅਤੇ ਗੈਰ-ਸੰਪਰਕ ਆਪਟੀਕਲ ਮੈਟਰੋਲੋਜੀ ਦੇ ਸੁਮੇਲ ਦੀ ਵਰਤੋਂ ਕਰਦੀਆਂ ਹਨ। ਗੁੰਝਲਦਾਰ ਗੇਅਰ ਜਿਓਮੈਟਰੀ ਲਈ ਆਪਟੀਕਲ ਪ੍ਰਣਾਲੀਆਂ ਨੂੰ ਵੱਧ ਤੋਂ ਵੱਧ ਤਰਜੀਹ ਦਿੱਤੀ ਜਾਂਦੀ ਹੈ, ਕਿਉਂਕਿ ਉਹ ਜ਼ਮੀਨੀ ਸਤ੍ਹਾ ਦਾ ਇੱਕ ਵਿਆਪਕ 3D ਟੌਪੋਗ੍ਰਾਫਿਕਲ ਨਕਸ਼ਾ ਤਿਆਰ ਕਰਨ ਲਈ ਸਕਿੰਟਾਂ ਵਿੱਚ ਹਜ਼ਾਰਾਂ ਡੇਟਾ ਪੁਆਇੰਟਾਂ ਨੂੰ ਸਕੈਨ ਕਰ ਸਕਦੇ ਹਨ।
ਆਟੋਮੇਸ਼ਨ ਅਤੇ ਇਨ-ਪ੍ਰੋਸੈਸ ਗੇਜਿੰਗ ਦੀ ਵਰਤੋਂ ਕਰਨਾ
ਉੱਚ ਥਰੂਪੁੱਟ ਅਤੇ ਜ਼ੀਰੋ-ਨੁਕਸ ਗੁਣਵੱਤਾ ਦੀਆਂ ਦੋਹਰੀ ਮੰਗਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਲਈ, ਆਟੋਮੇਸ਼ਨ ਅਤੇ ਇਨ-ਪ੍ਰੋਸੈਸ ਗੇਜਿੰਗ ਲਾਜ਼ਮੀ ਹਨ। ਇਨ-ਪ੍ਰੋਸੈਸ ਗੇਜਿੰਗ ਟੈਕਟਾਈਲ ਸੈਂਸਰਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ ਜੋ ਵਰਕਪੀਸ ਨੂੰ ਸਰਗਰਮੀ ਨਾਲ ਜ਼ਮੀਨ 'ਤੇ ਮਾਪਦੇ ਹਨ। ਜੇਕਰ ਗੇਜ ਆਪਣੀ ਉਪਰਲੀ ਸਹਿਣਸ਼ੀਲਤਾ ਸੀਮਾ ਦੇ ਨੇੜੇ ਪਹੁੰਚਣ ਵਾਲੇ ਹਿੱਸੇ ਦਾ ਪਤਾ ਲਗਾਉਂਦਾ ਹੈ, ਤਾਂ ਇਹ ਇਸ ਡੇਟਾ ਨੂੰ ਅਸਲ ਸਮੇਂ ਵਿੱਚ ਵ੍ਹੀਲ ਫੀਡ ਰੇਟ ਨੂੰ ਐਡਜਸਟ ਕਰਨ ਲਈ CNC ਕੰਟਰੋਲਰ ਨੂੰ ਵਾਪਸ ਫੀਡ ਕਰਦਾ ਹੈ, ਪਹੀਏ ਦੇ ਪਹਿਨਣ ਅਤੇ ਥਰਮਲ ਵਿਸਥਾਰ ਦੀ ਭਰਪਾਈ ਕਰਦਾ ਹੈ।
ਨਾਲ ਜੋੜਿਆ ਗਿਆ ਰੋਬੋਟਿਕ ਲੋਡਿੰਗ ਅਤੇ ਅਨਲੋਡਿੰਗ ਸਿਸਟਮ, ਆਟੋਮੇਸ਼ਨ ਇਕਸਾਰ ਪਾਰਟ ਹੈਂਡਲਿੰਗ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ ਅਤੇ ਮਨੁੱਖੀ ਗਲਤੀ ਨੂੰ ਖਤਮ ਕਰਦਾ ਹੈ। ਇੱਕ ਪੂਰੀ ਤਰ੍ਹਾਂ ਸਵੈਚਾਲਿਤ EV ਸ਼ਾਫਟ ਗ੍ਰਾਈਂਡਿੰਗ ਸੈੱਲ ਚੱਕਰ ਦੇ ਸਮੇਂ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ ਅਤੇ ਆਯਾਮੀ ਟੀਚਿਆਂ ਦੀ ਸਖਤੀ ਨਾਲ ਪਾਲਣਾ ਕਰਦੇ ਹੋਏ ਸਮੁੱਚੀ ਉਪਕਰਣ ਪ੍ਰਭਾਵਸ਼ੀਲਤਾ (OEE) ਨੂੰ ਵਧਾਉਂਦਾ ਹੈ।
ਈਵੀ ਕੰਪੋਨੈਂਟ ਗ੍ਰਾਈਂਡਿੰਗ ਡਿਸੀਜ਼ਨ ਫਰੇਮਵਰਕ
ਸ਼ੁੱਧਤਾ-ਜ਼ਮੀਨ ਵਾਲੇ EV ਹਿੱਸਿਆਂ ਦੀ ਭਰੋਸੇਯੋਗ ਸਪਲਾਈ ਸਥਾਪਤ ਕਰਨ ਲਈ ਨਿਰਮਾਣ ਇੰਜੀਨੀਅਰਾਂ ਅਤੇ ਖਰੀਦ ਟੀਮਾਂ ਦੁਆਰਾ ਰਣਨੀਤਕ ਫੈਸਲੇ ਲੈਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਤੇਜ਼ੀ ਨਾਲ ਵਿਕਸਤ ਹੋ ਰਹੇ ਬਾਜ਼ਾਰ ਵਿੱਚ ਪ੍ਰਤੀਯੋਗੀ ਬਣੇ ਰਹਿਣ ਲਈ ਹਿੱਸੇਦਾਰਾਂ ਨੂੰ ਆਪਣੇ ਪੀਸਣ ਦੇ ਕਾਰਜਾਂ ਦੇ ਵਿੱਤੀ, ਲੌਜਿਸਟਿਕਲ ਅਤੇ ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ ਪ੍ਰਭਾਵਾਂ ਦਾ ਮੁਲਾਂਕਣ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਘਰ ਦੇ ਅੰਦਰ ਬਨਾਮ ਆਊਟਸੋਰਸਡ ਪੀਸਣਾ
ਪੀਸਣ ਦੇ ਕੰਮ ਨੂੰ ਘਰ ਵਿੱਚ ਰੱਖਣ ਜਾਂ ਉਹਨਾਂ ਨੂੰ ਆਊਟਸੋਰਸ ਕਰਨ ਦਾ ਫੈਸਲਾ ਉਤਪਾਦਨ ਦੀ ਮਾਤਰਾ, ਜੋਖਮ ਸਹਿਣਸ਼ੀਲਤਾ, ਅਤੇ ਪੂੰਜੀ ਖਰਚ (ਕੈਪੈਕਸ) 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲੀਆਂ CNC ਪੀਸਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਲੋੜੀਂਦੇ ਮੈਟਰੋਲੋਜੀ ਉਪਕਰਣਾਂ ਅਤੇ ਜਲਵਾਯੂ-ਨਿਯੰਤਰਿਤ ਬੁਨਿਆਦੀ ਢਾਂਚੇ ਦੇ ਨਾਲ-ਨਾਲ ਮਹੱਤਵਪੂਰਨ ਨਿਵੇਸ਼ ਦੀ ਲੋੜ ਹੈ।
ਘੱਟ-ਵਾਲੀਅਮ ਉਤਪਾਦਨ ਲਈ, ਭਾਰੀ ਪੂੰਜੀ-ਵਧਾਈ ਤੋਂ ਬਚਣ ਲਈ ਵਿਸ਼ੇਸ਼ ਪੀਸਣ ਵਾਲੀਆਂ ਦੁਕਾਨਾਂ ਨੂੰ ਆਊਟਸੋਰਸਿੰਗ ਇੱਕ ਲਾਗਤ-ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਰਸਤਾ ਹੈ। ਇਸਦੇ ਉਲਟ, ਉੱਚ-ਵਾਲੀਅਮ EV ਪਲੇਟਫਾਰਮਾਂ ਲਈ, ਪੀਸਣ ਨੂੰ ਘਰ ਵਿੱਚ ਲਿਆਉਣਾ ਉਤਪਾਦਨ ਸਮਾਂ-ਸਾਰਣੀ ਅਤੇ ਬੌਧਿਕ ਸੰਪਤੀ 'ਤੇ ਵਧੇਰੇ ਨਿਯੰਤਰਣ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ। ਘਰ ਵਿੱਚ ਗੋਦ ਲੈਣ ਨਾਲ ਸ਼ੁਰੂਆਤੀ ਲਾਗਤਾਂ ਤੋਂ ਪਰੇ ਜੋਖਮ ਹੁੰਦੇ ਹਨ, ਜਿਸ ਵਿੱਚ ਵਿਸ਼ੇਸ਼ ਮਸ਼ੀਨਿਸਟਾਂ ਨੂੰ ਨਿਯੁਕਤ ਕਰਨ ਅਤੇ ਗੁੰਝਲਦਾਰ ਰੱਖ-ਰਖਾਅ ਓਵਰਹੈੱਡ ਦਾ ਪ੍ਰਬੰਧਨ ਕਰਨ ਦੀ ਜ਼ਰੂਰਤ ਸ਼ਾਮਲ ਹੈ।
ਲਾਗਤ, ਪਾਲਣਾ, ਅਤੇ ਲੌਜਿਸਟਿਕਸ ਕਾਰਕ
ਸਾਜ਼ੋ-ਸਾਮਾਨ ਦੀ ਲਾਗਤ ਤੋਂ ਇਲਾਵਾ, ਰੈਗੂਲੇਟਰੀ ਪਾਲਣਾ ਅਤੇ ਲੌਜਿਸਟਿਕਸ ਸੋਰਸਿੰਗ ਰਣਨੀਤੀ ਵਿੱਚ ਇੱਕ ਪ੍ਰਮੁੱਖ ਭੂਮਿਕਾ ਨਿਭਾਉਂਦੇ ਹਨ। ਆਟੋਮੋਟਿਵ ਸਪਲਾਇਰਾਂ ਨੂੰ IATF 16949 ਗੁਣਵੱਤਾ ਪ੍ਰਬੰਧਨ ਮਿਆਰਾਂ ਦੀ ਸਖਤੀ ਨਾਲ ਪਾਲਣਾ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ, ਜਿਸ ਲਈ ਹਰੇਕ ਜ਼ਮੀਨੀ ਹਿੱਸੇ ਲਈ ਸਖ਼ਤ ਦਸਤਾਵੇਜ਼ ਅਤੇ ਟਰੇਸੇਬਿਲਟੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇੱਕ ਖੰਡਿਤ, ਆਊਟਸੋਰਸਡ ਸਪਲਾਈ ਚੇਨ ਵਿੱਚ ਇਹਨਾਂ ਪਾਲਣਾ ਜ਼ਰੂਰਤਾਂ ਦਾ ਪ੍ਰਬੰਧਨ ਕਰਨ ਨਾਲ ਮਹੱਤਵਪੂਰਨ ਓਵਰਹੈੱਡ ਹੋ ਸਕਦਾ ਹੈ।
ਲੌਜਿਸਟਿਕਸ ਅਤੇ ਸਪਲਾਈ ਚੇਨ ਲਚਕਤਾ ਵੀ ਮਹੱਤਵਪੂਰਨ ਹਨ। ਰਿਪੋਰਟਾਂ ਵਿਸ਼ਵ ਵਪਾਰ ਅਤੇ ਸਪਲਾਈ ਲੜੀ ਦੀ ਲਚਕਤਾ ਇਹ ਗੱਲ ਉਜਾਗਰ ਕਰਦੀ ਹੈ ਕਿ ਸਥਾਨਕ ਸਪਲਾਈ ਚੇਨ ਆਮ ਤੌਰ 'ਤੇ ਲੌਜਿਸਟਿਕਲ ਝਟਕਿਆਂ ਪ੍ਰਤੀ ਵਧੇਰੇ ਲਚਕੀਲੇ ਹੁੰਦੇ ਹਨ। ਲੰਬੀ ਦੂਰੀ 'ਤੇ ਭਾਰੀ, ਸ਼ੁੱਧਤਾ-ਮਸ਼ੀਨ ਵਾਲੇ EV ਹਿੱਸਿਆਂ ਨੂੰ ਭੇਜਣ ਨਾਲ ਉੱਚ ਮਾਲ ਭਾੜੇ ਦੀ ਲਾਗਤ ਆਉਂਦੀ ਹੈ ਅਤੇ ਆਵਾਜਾਈ ਨੂੰ ਨੁਕਸਾਨ (ਜਿਵੇਂ ਕਿ ਸੂਖਮ-ਖੋਰ ਜਾਂ ਭੌਤਿਕ ਪ੍ਰਭਾਵ) ਦਾ ਜੋਖਮ ਹੁੰਦਾ ਹੈ ਜੋ ਇੱਕ ਪੂਰੀ ਤਰ੍ਹਾਂ ਜ਼ਮੀਨੀ ਸਤ੍ਹਾ ਨੂੰ ਵਿਗਾੜ ਸਕਦਾ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਉੱਚ-ਮੁੱਲ ਵਾਲੇ EV ਅਲੌਇਜ਼ 'ਤੇ ਸਕ੍ਰੈਪ ਲਾਗਤਾਂ ਸਮੁੱਚੀ ਹਿੱਸੇ ਦੀ ਲਾਗਤ ਨੂੰ ਵਧਾ ਸਕਦੀਆਂ ਹਨ ਜੇਕਰ ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ ਲੂਪ ਭੂਗੋਲਿਕ ਦੂਰੀ ਦੁਆਰਾ ਦੇਰੀ ਨਾਲ ਹੁੰਦੇ ਹਨ।
ਅੰਤਿਮ ਖਰੀਦਦਾਰ ਅਤੇ ਨਿਰਮਾਤਾ ਚੈੱਕਲਿਸਟ
ਸੋਰਸਿੰਗ ਰਣਨੀਤੀ ਨੂੰ ਅੰਤਿਮ ਰੂਪ ਦੇਣ ਲਈ, ਖਰੀਦ ਟੀਮਾਂ ਅਤੇ ਨਿਰਮਾਣ ਇੰਜੀਨੀਅਰਾਂ ਨੂੰ ਇੱਕ ਢਾਂਚਾਗਤ ਮੁਲਾਂਕਣ ਪ੍ਰਕਿਰਿਆ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਹੇਠਾਂ ਦਿੱਤਾ ਮੈਟ੍ਰਿਕਸ ਇਨ-ਹਾਊਸ ਅਤੇ ਆਊਟਸੋਰਸਡ ਪੀਸਣ ਵਾਲੇ ਮਾਡਲਾਂ ਵਿਚਕਾਰ ਮੁੱਖ ਵਪਾਰ-ਆਫ ਦਾ ਸਾਰ ਦਿੰਦਾ ਹੈ। ਧਿਆਨ ਦਿਓ ਕਿ ਪ੍ਰਦਾਨ ਕੀਤੇ ਗਏ ਅੰਕੜੇ ਉਦਾਹਰਣ ਥ੍ਰੈਸ਼ਹੋਲਡ ਹਨ ਜੋ ਮਸ਼ੀਨ ਦੇ ਆਕਾਰ, ਖੇਤਰ ਅਤੇ ਖਾਸ OEM ਜ਼ਰੂਰਤਾਂ ਦੁਆਰਾ ਮਹੱਤਵਪੂਰਨ ਤੌਰ 'ਤੇ ਬਦਲਦੇ ਹਨ।
| ਫੈਸਲਾ ਲੈਣ ਵਾਲਾ ਕਾਰਕ | ਘਰ ਦੇ ਅੰਦਰ ਪੀਸਣਾ | ਆਊਟਸੋਰਸਡ ਗ੍ਰਾਈਂਡਿੰਗ |
|---|---|---|
| ਪੂੰਜੀ ਖਰਚ (ਪੂੰਜੀਗਤ ਖਰਚ) | ਵੱਧ (ਅਕਸਰ ਪ੍ਰਤੀ ਮਸ਼ੀਨ $500k ਤੋਂ ਵੱਧ) | ਘੱਟ (ਟੁਕੜੇ ਦੀ ਕੀਮਤ ਵਿੱਚ ਸਮਾਈ ਹੋਈ) |
| ਵਾਲੀਅਮ ਥ੍ਰੈਸ਼ਹੋਲਡ | > 50,000 ਯੂਨਿਟ/ਸਾਲ | |
| ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ | ਸਿੱਧੀ ਨਿਗਰਾਨੀ | ਸਪਲਾਇਰ ਆਡਿਟ 'ਤੇ ਨਿਰਭਰ |
| ਲੀਡ ਟਾਈਮ ਲਚਕਤਾ | ਉੱਚ | ਦਰਮਿਆਨੀ ਤੋਂ ਘੱਟ |
ਅੰਤ ਵਿੱਚ, ਅੰਤਿਮ ਖਰੀਦਦਾਰ ਚੈੱਕਲਿਸਟ ਵਿੱਚ ਸਖ਼ਤ ਸਮਰੱਥਾ ਆਡਿਟ ਸ਼ਾਮਲ ਹੋਣੇ ਚਾਹੀਦੇ ਹਨ। ਭਾਵੇਂ ਅੰਦਰੂਨੀ ਤੌਰ 'ਤੇ ਨਿਰਮਾਣ ਕਰਨਾ ਹੋਵੇ ਜਾਂ ਸਪਲਾਇਰ ਦੀ ਜਾਂਚ ਕਰਨਾ ਹੋਵੇ, ਖਰੀਦਦਾਰਾਂ ਨੂੰ ਮਿਆਰੀ ਬੇਸਲਾਈਨ ਟੀਚਿਆਂ ਵਜੋਂ 1.67 ਤੋਂ ਵੱਧ ਮਸ਼ੀਨ ਸਮਰੱਥਾ ਸੂਚਕਾਂਕ (Cmk) ਅਤੇ 1.33 ਤੋਂ ਵੱਧ ਪ੍ਰਕਿਰਿਆ ਸਮਰੱਥਾ (Cpk) ਦੀ ਮੰਗ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ, ਹਾਲਾਂਕਿ ਇਹ ਖਾਸ ਐਪਲੀਕੇਸ਼ਨ ਅਤੇ ਖੇਤਰ ਦੇ ਅਧਾਰ 'ਤੇ ਸਕੇਲ ਕੀਤੇ ਜਾਣਗੇ। ਅੱਗੇ ਵਧਣ ਲਈ, ਟੀਮਾਂ ਨੂੰ ਪਹਿਲਾਂ ਇਹਨਾਂ ਕੈਪੈਕਸ ਥ੍ਰੈਸ਼ਹੋਲਡਾਂ ਦੇ ਵਿਰੁੱਧ ਆਪਣੇ ਅਨੁਮਾਨਿਤ ਸਾਲਾਨਾ ਵਾਲੀਅਮ ਦਾ ਆਡਿਟ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਉਹਨਾਂ ਦੀਆਂ ਅੰਦਰੂਨੀ ਮੈਟਰੋਲੋਜੀ ਸਮਰੱਥਾਵਾਂ ਦਾ ਮੁਲਾਂਕਣ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਸੰਭਾਵੀ ਸਪਲਾਈ-ਚੇਨ ਲੌਜਿਸਟਿਕਲ ਜੋਖਮਾਂ ਦਾ ਨਕਸ਼ਾ ਬਣਾਉਣਾ ਚਾਹੀਦਾ ਹੈ।
ਮੁੱਖ ਗੱਲਾਂ
- EV ਡਰਾਈਵਟ੍ਰੇਨ ਦੇ ਸ਼ੋਰ ਨੂੰ ਕੰਟਰੋਲ ਕਰਨ ਲਈ ਸ਼ੁੱਧਤਾ ਪੀਸਣ ਦੀ ਵਰਤੋਂ ਕਰੋ, ਕਿਉਂਕਿ ਸ਼ਾਂਤ ਇਲੈਕਟ੍ਰਿਕ ਮੋਟਰਾਂ ਛੋਟੀਆਂ ਗੇਅਰਾਂ ਦੀ ਆਵਾਜ਼ ਅਤੇ ਬੇਅਰਿੰਗ ਵਾਈਬ੍ਰੇਸ਼ਨ ਨੂੰ ਵਧੇਰੇ ਧਿਆਨ ਦੇਣ ਯੋਗ ਬਣਾਉਂਦੀਆਂ ਹਨ।
- ਗੀਅਰਾਂ ਅਤੇ ਬੇਅਰਿੰਗਾਂ 'ਤੇ ਨਿਰਵਿਘਨ, ਦੁਹਰਾਉਣਯੋਗ ਸਤਹ ਫਿਨਿਸ਼ ਨੂੰ ਨਿਸ਼ਾਨਾ ਬਣਾਓ ਤਾਂ ਜੋ ਰਗੜ ਨੂੰ ਘਟਾਇਆ ਜਾ ਸਕੇ ਅਤੇ ਡਰਾਈਵਟ੍ਰਾਈਨ ਕੁਸ਼ਲਤਾ ਅਤੇ ਡਰਾਈਵਿੰਗ ਰੇਂਜ ਨੂੰ ਬਿਹਤਰ ਬਣਾਇਆ ਜਾ ਸਕੇ।
- ਥਰਮਲ ਪ੍ਰਬੰਧਨ ਅਤੇ ਬੈਟਰੀ ਟਿਕਾਊਤਾ ਦਾ ਸਮਰਥਨ ਕਰਨ ਲਈ, ਬੈਟਰੀ ਹਾਊਸਿੰਗ ਸਮਤਲਤਾ ਅਤੇ ਸੀਲਿੰਗ ਸਤਹਾਂ ਨੂੰ ਸਖ਼ਤ ਸੀਮਾਵਾਂ ਦੇ ਅੰਦਰ, ਅਕਸਰ 0.1 ਮਿਲੀਮੀਟਰ ਤੋਂ ਘੱਟ ਰੱਖੋ।
- ਮੋਟਰ ਦੀ ਕੁਸ਼ਲਤਾ ਨੂੰ ਵਧਾਉਣ ਵਾਲੇ ਤੰਗ ਹਵਾ ਦੇ ਪਾੜੇ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖਣ ਲਈ ਉੱਚ ਗਾੜ੍ਹਾਪਣ ਲਈ ਸਟੇਟਰ ਦੇ ਅੰਦਰੂਨੀ ਵਿਆਸ ਅਤੇ ਰੋਟਰ ਦੇ ਬਾਹਰੀ ਵਿਆਸ ਨੂੰ ਪੀਸੋ।
- ਸਕ੍ਰੈਪ ਨੂੰ ਘਟਾਉਣ ਅਤੇ ਲੰਬੇ ਸਮੇਂ ਦੀ ਭਰੋਸੇਯੋਗਤਾ ਦਾ ਸਮਰਥਨ ਕਰਨ ਲਈ ਮਾਪਣਯੋਗ ਸਹਿਣਸ਼ੀਲਤਾਵਾਂ ਅਤੇ ਗੁਣਵੱਤਾ ਵਾਲੇ ਢਾਂਚੇ ਜਿਵੇਂ ਕਿ ISO 1302 ਅਤੇ IATF 16949 ਦੇ ਆਲੇ-ਦੁਆਲੇ ਪੀਸਣ ਦੀਆਂ ਪ੍ਰਕਿਰਿਆਵਾਂ ਨੂੰ ਮਿਆਰੀ ਬਣਾਓ।
- 1.5% ਜਾਂ ਘੱਟ ਦੇ ਨੇੜੇ ਵਪਾਰਕ ਸਕ੍ਰੈਪ ਟੀਚਿਆਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਲਈ EV ਪੀਸਣ ਦੇ ਕਾਰਜਾਂ ਨੂੰ ਡਿਜ਼ਾਈਨ ਕਰੋ, ਕਿਉਂਕਿ ਜਿਓਮੈਟਰੀ ਭਟਕਣਾ ਮਹਿੰਗੀਆਂ ਅਸਫਲਤਾਵਾਂ ਅਤੇ ਡਾਊਨਟਾਈਮ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦੀ ਹੈ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਣ ਵਾਲੇ ਸਵਾਲ
EV ਕੰਪੋਨੈਂਟਸ ਲਈ ICE ਕੰਪੋਨੈਂਟਸ ਨਾਲੋਂ ਸ਼ੁੱਧਤਾ ਪੀਸਣਾ ਜ਼ਿਆਦਾ ਮਹੱਤਵਪੂਰਨ ਕਿਉਂ ਹੈ?
ਈਵੀ ਬਲਨ ਵਾਲੇ ਵਾਹਨਾਂ ਨਾਲੋਂ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸ਼ਾਂਤ ਚੱਲਦੇ ਹਨ, ਇਸ ਲਈ ਗੇਅਰ ਵਾਈਨ, ਬੇਅਰਿੰਗ ਵਾਈਬ੍ਰੇਸ਼ਨ, ਅਤੇ ਸਤਹ ਦੇ ਨੁਕਸ ਵਧੇਰੇ ਧਿਆਨ ਦੇਣ ਯੋਗ ਹੁੰਦੇ ਹਨ। ਸ਼ੁੱਧਤਾ ਪੀਸਣ ਨਾਲ ਸਖ਼ਤ ਜਿਓਮੈਟਰੀ, ਧੁਨੀ ਅਤੇ ਕੁਸ਼ਲਤਾ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਵਿੱਚ ਮਦਦ ਮਿਲਦੀ ਹੈ।
ਕਿਹੜੇ EV ਹਿੱਸਿਆਂ ਨੂੰ ਆਮ ਤੌਰ 'ਤੇ ਪੀਸਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ?
ਆਮ ਤੌਰ 'ਤੇ ਜ਼ਮੀਨੀ EV ਹਿੱਸਿਆਂ ਵਿੱਚ ਬੈਟਰੀ ਹਾਊਸਿੰਗ ਸੀਲਿੰਗ ਸਤਹਾਂ, ਸਟੇਟਰ ਅੰਦਰੂਨੀ ਵਿਆਸ, ਰੋਟਰ ਬਾਹਰੀ ਵਿਆਸ, ਰਿਡਕਸ਼ਨ ਗੀਅਰ, ਬੇਅਰਿੰਗ, ਅਤੇ ਹੋਰ ਡਰਾਈਵਟ੍ਰੇਨ ਮੇਲਣ ਵਾਲੀਆਂ ਸਤਹਾਂ ਸ਼ਾਮਲ ਹੁੰਦੀਆਂ ਹਨ।
ਪੀਸਣਾ EV ਰੇਂਜ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ?
ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲਾ ਪੀਸਣਾ ਸਤ੍ਹਾ ਦੀ ਸਮਾਪਤੀ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਂਦਾ ਹੈ ਅਤੇ ਗੀਅਰਾਂ ਅਤੇ ਬੇਅਰਿੰਗਾਂ ਵਿੱਚ ਰਗੜ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ। ਘੱਟ ਡਰਾਈਵਟ੍ਰੇਨ ਰਗੜ ਵਧੇਰੇ ਬੈਟਰੀ ਊਰਜਾ ਨੂੰ ਗਤੀ ਵਿੱਚ ਬਦਲਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ, ਪ੍ਰਤੀ ਚਾਰਜ ਬਿਹਤਰ ਰੇਂਜ ਦਾ ਸਮਰਥਨ ਕਰਦਾ ਹੈ।
EV ਬੈਟਰੀ ਹਾਊਸਿੰਗ ਲਈ ਕਿਹੜੀ ਸਹਿਣਸ਼ੀਲਤਾ ਮਾਇਨੇ ਰੱਖਦੀ ਹੈ?
ਬੈਟਰੀ ਹਾਊਸਿੰਗ ਸਤਹਾਂ ਨੂੰ ਅਕਸਰ ਸੀਲਿੰਗ, ਥਰਮਲ ਇੰਟਰਫੇਸ ਸਮੱਗਰੀ ਵੰਡ, ਅਤੇ ਬੈਟਰੀ ਜੀਵਨ ਦਾ ਸਮਰਥਨ ਕਰਨ ਲਈ ਬਹੁਤ ਤੰਗ ਸਮਤਲਤਾ ਅਤੇ ਪਾੜੇ ਦੇ ਨਿਯੰਤਰਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਕਈ ਵਾਰ 0.1 ਮਿਲੀਮੀਟਰ ਤੋਂ ਘੱਟ।
ਪੀਸਣ ਨਾਲ EV ਦਾ ਸ਼ੋਰ ਕਿਵੇਂ ਘਟਦਾ ਹੈ?
ਪੀਸਣ ਨਾਲ ਗੇਅਰ ਦੰਦ, ਬੇਅਰਿੰਗ ਸਤਹਾਂ ਅਤੇ ਮੇਲਣ ਵਾਲੀਆਂ ਜਿਓਮੈਟਰੀਆਂ ਵਧੇਰੇ ਸਟੀਕ ਹੁੰਦੀਆਂ ਹਨ। ਇਹ ਜਾਲ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਂਦਾ ਹੈ ਅਤੇ ਉੱਚ-ਆਵਿਰਤੀ ਵਾਈਬ੍ਰੇਸ਼ਨ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ ਜੋ ਸ਼ਾਂਤ EV ਕੈਬਿਨਾਂ ਵਿੱਚ ਸੁਣਨਯੋਗ ਚੀਕ ਪੈਦਾ ਕਰ ਸਕਦਾ ਹੈ।