


ਹਾਈਡ੍ਰੌਲਿਕ ਉਪਕਰਣਾਂ ਵਿੱਚ, ਇੱਕ ਸਤਹ ਜੋ ਨਿਰਵਿਘਨ ਦਿਖਾਈ ਦਿੰਦੀ ਹੈ, ਅਜੇ ਵੀ ਸੀਲਾਂ ਨੂੰ ਨਸ਼ਟ ਕਰ ਸਕਦੀ ਹੈ, ਲੀਕ ਦਬਾਅ ਪਾ ਸਕਦੀ ਹੈ, ਅਤੇ ਮਸ਼ੀਨ ਦੀ ਉਮਰ ਘਟਾ ਸਕਦੀ ਹੈ। 350 ਤੋਂ 700 ਬਾਰ ਨਿਯੰਤਰਿਤ ਸੂਖਮ-ਜਿਓਮੈਟਰੀ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ: ਖੁਰਦਰਾਪਨ, ਘਾਟੀ ਦੀ ਡੂੰਘਾਈ, ਬੇਅਰਿੰਗ ਖੇਤਰ, ਗੋਲਪਨ, ਸਿੱਧਾਪਨ, ਕਠੋਰਤਾ, ਅਤੇ ਕੋਟਿੰਗ ਮੋਟਾਈ ਇਹ ਸਭ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ ਕਿ ਤੇਲ ਫਿਲਮਾਂ ਕਿੰਨੀ ਭਰੋਸੇਯੋਗਤਾ ਨਾਲ ਬਣਦੀਆਂ ਹਨ ਅਤੇ ਸੀਲਾਂ ਕਿੰਨੀ ਦੇਰ ਤੱਕ ਰਹਿੰਦੀਆਂ ਹਨ। ਇਹ ਲੇਖ ਦੱਸਦਾ ਹੈ ਕਿ ਫਿਨਿਸ਼ਿੰਗ ਇੱਕ ਰਣਨੀਤਕ ਨਿਰਮਾਣ ਨਿਯੰਤਰਣ ਬਿੰਦੂ ਕਿਉਂ ਹੈ, ਇੱਕ ਕਾਸਮੈਟਿਕ ਕਦਮ ਨਹੀਂ, ਅਤੇ ਕਿਵੇਂ Ra, Rz, Rmr, ਅਤੇ ਕੋਟਿੰਗ ਮੋਟਾਈ ਵਰਗੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਫੀਲਡ ਪ੍ਰਦਰਸ਼ਨ ਵਿੱਚ ਅਨੁਵਾਦ ਕਰਦੀਆਂ ਹਨ। ਇਹ ਇਹ ਵੀ ਉਜਾਗਰ ਕਰਦਾ ਹੈ ਕਿ ਸ਼ੁੱਧਤਾ ਪੀਸਣ, ਪਾਲਿਸ਼ ਕਰਨ, ਅਤੇ ਆਟੋਮੇਟਿਡ ਫਿਨਿਸ਼ਿੰਗ ਕਿੱਥੇ ਪਰਿਵਰਤਨ ਨੂੰ ਘਟਾਉਣ, ਸਮੇਂ ਤੋਂ ਪਹਿਲਾਂ ਅਸਫਲਤਾਵਾਂ ਨੂੰ ਰੋਕਣ, ਅਤੇ ਲੰਬੇ ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਸਟਮ ਜੀਵਨ ਚੱਕਰ ਦਾ ਸਮਰਥਨ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦੀਆਂ ਹਨ।
ਹਾਈਡ੍ਰੌਲਿਕ ਕੰਪੋਨੈਂਟ ਫਿਨਿਸ਼ਿੰਗ ਇੱਕ ਰਣਨੀਤਕ ਕੰਟਰੋਲ ਬਿੰਦੂ ਕਿਉਂ ਹੈ
ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਸਟਮ ਜੋ ਬਹੁਤ ਜ਼ਿਆਦਾ ਦਬਾਅ 'ਤੇ ਕੰਮ ਕਰਦੇ ਹਨ - ਅਕਸਰ 350 ਤੋਂ 700 ਬਾਰ (5,000 ਤੋਂ 10,000 psi) ਤੱਕ - ਵੌਲਯੂਮੈਟ੍ਰਿਕ ਕੁਸ਼ਲਤਾ ਅਤੇ ਸੁਰੱਖਿਆ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਲਈ ਸ਼ੁੱਧਤਾ-ਇੰਜੀਨੀਅਰਡ ਹਿੱਸਿਆਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹਨ। ਇਹਨਾਂ ਮੰਗ ਵਾਲੇ ਵਾਤਾਵਰਣਾਂ ਵਿੱਚ, ਹਾਈਡ੍ਰੌਲਿਕ ਕੰਪੋਨੈਂਟ ਫਿਨਿਸ਼ਿੰਗ ਸਿਰਫ਼ ਸੁਹਜ ਸੁਧਾਰ ਤੋਂ ਪਰੇ ਹੈ; ਇਹ ਪੂਰੇ ਸਿਸਟਮ ਦੀ ਭਰੋਸੇਯੋਗਤਾ ਅਤੇ ਜੀਵਨ ਚੱਕਰ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਨ ਵਾਲੇ ਇੱਕ ਰਣਨੀਤਕ ਨਿਯੰਤਰਣ ਬਿੰਦੂ ਵਜੋਂ ਕੰਮ ਕਰਦਾ ਹੈ।
ਸਤ੍ਹਾ ਦੀ ਦਿੱਖ ਤੋਂ ਪਰੇ ਫਿਨਿਸ਼ਿੰਗ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ
ਉੱਨਤ ਤਰਲ ਪਾਵਰ ਪ੍ਰਣਾਲੀਆਂ ਵਿੱਚ, ਫਿਨਿਸ਼ਿੰਗ ਨੂੰ ਸਧਾਰਨ ਵਿਜ਼ੂਅਲ ਰਿਫਲੈਕਟਿਵਿਟੀ ਦੀ ਬਜਾਏ ਸਟੀਕ ਸੂਖਮ-ਜਿਓਮੈਟ੍ਰਿਕ ਪੈਰਾਮੀਟਰਾਂ ਦੁਆਰਾ ਪਰਿਭਾਸ਼ਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇੰਜੀਨੀਅਰਾਂ ਨੂੰ ਅਨੁਕੂਲ ਤਰਲ ਧਾਰਨ ਅਤੇ ਲੋਡ ਵੰਡ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਬੇਅਰਿੰਗ ਖੇਤਰ ਅਨੁਪਾਤ (Rmr), ਘਾਟੀ ਡੂੰਘਾਈ (Rvk), ਅਤੇ ਕੋਰ ਖੁਰਦਰੀ (Rk) ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇੱਕ ਸਿਲੰਡਰ ਬੋਰ ਨੰਗੀ ਅੱਖ ਨੂੰ ਨਿਰਵਿਘਨ ਦਿਖਾਈ ਦੇ ਸਕਦਾ ਹੈ ਪਰ ਫਿਰ ਵੀ ਸੂਖਮ ਚੋਟੀਆਂ ਹੁੰਦੀਆਂ ਹਨ ਜੋ ਇਲਾਸਟੋਮੇਰਿਕ ਸੀਲਾਂ ਦੇ ਵਿਰੁੱਧ ਘ੍ਰਿਣਾਯੋਗ ਕੱਟਣ ਵਾਲੇ ਔਜ਼ਾਰਾਂ ਵਜੋਂ ਕੰਮ ਕਰਦੀਆਂ ਹਨ। ਐਬਟ-ਫਾਇਰਸਟੋਨ ਕਰਵ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦਾ ਪ੍ਰਬੰਧਨ ਕਰਕੇ, ਨਿਰਮਾਤਾ ਇੱਕ ਕਾਰਜਸ਼ੀਲ ਸਤਹ ਸਥਾਪਤ ਕਰਦੇ ਹਨ ਜੋ ਇੱਕ ਸੂਖਮ ਹਾਈਡ੍ਰੋਡਾਇਨਾਮਿਕ ਤਰਲ ਫਿਲਮ ਨੂੰ ਕਾਇਮ ਰੱਖਦੀ ਹੈ, ਉੱਚ-ਚੱਕਰ ਐਕਚੁਏਸ਼ਨ ਦੌਰਾਨ ਸੁੱਕੇ ਰਗੜ ਨੂੰ ਰੋਕਦੀ ਹੈ।
ਮਾੜੀ ਫਿਨਿਸ਼ਿੰਗ ਨਾਲ ਜੁੜੇ ਅਸਫਲਤਾ ਮੋਡ
ਨਾਕਾਫ਼ੀ ਸਤਹ ਫਿਨਿਸ਼ਿੰਗ ਕਈ ਵਿਨਾਸ਼ਕਾਰੀ ਅਸਫਲਤਾ ਮੋਡਾਂ ਨੂੰ ਤੇਜ਼ ਕਰਦੀ ਹੈ। ਜਦੋਂ ਪੀਕ ਰਫਨੈੱਸ (Rp) ਸਵੀਕਾਰਯੋਗ ਥ੍ਰੈਸ਼ਹੋਲਡ ਤੋਂ ਵੱਧ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਕੰਪੋਨੈਂਟਸ ਤੇਜ਼ੀ ਨਾਲ ਸੀਲ ਪਹਿਨਣ ਦਾ ਅਨੁਭਵ ਕਰਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਅੰਦਰੂਨੀ ਬਾਈਪਾਸ ਲੀਕੇਜ ਹੁੰਦਾ ਹੈ ਅਤੇ ਸਿਸਟਮ ਦਬਾਅ ਵਿੱਚ ਅਨੁਸਾਰੀ ਗਿਰਾਵਟ ਆਉਂਦੀ ਹੈ। ਉਦਾਹਰਣ ਵਜੋਂ, ਨਿਰਧਾਰਤ ਸੀਮਾ ਤੋਂ ਪਰੇ ਸਿਰਫ਼ 0.2 ਮਾਈਕ੍ਰੋਮੀਟਰ (Ra) ਦਾ ਸਤਹ ਰਫਨੈੱਸ ਵੇਰੀਐਂਸ ਗਤੀਸ਼ੀਲ ਸੀਲ ਲਾਈਫ ਨੂੰ 30% ਤੱਕ ਘਟਾ ਸਕਦਾ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਡੂੰਘੀ ਸਤਹ ਸਕ੍ਰੈਚ ਜਾਂ ਗਲਤ ਕਰਾਸ-ਹੈਚ ਐਂਗਲ ਮਾਈਕ੍ਰੋ-ਡੀਜ਼ਲਿੰਗ ਨੂੰ ਪ੍ਰੇਰਿਤ ਕਰ ਸਕਦੇ ਹਨ - ਇੱਕ ਅਜਿਹਾ ਵਰਤਾਰਾ ਜਿੱਥੇ ਫਸੇ ਹੋਏ ਹਵਾ ਦੇ ਬੁਲਬੁਲੇ ਦਬਾਅ ਹੇਠ ਅੱਗ ਲੱਗਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਸਥਾਨਕ ਥਰਮਲ ਡਿਗਰੇਡੇਸ਼ਨ ਅਤੇ ਸਿਲੰਡਰ ਦੀਆਂ ਕੰਧਾਂ 'ਤੇ ਟੋਏ ਪੈ ਜਾਂਦੇ ਹਨ। ਸਮੇਂ ਤੋਂ ਪਹਿਲਾਂ ਵਾਰੰਟੀ ਦਾਅਵਿਆਂ ਅਤੇ ਵਿਨਾਸ਼ਕਾਰੀ ਫੀਲਡ ਅਸਫਲਤਾਵਾਂ ਨੂੰ ਘਟਾਉਣ ਲਈ ਇਹਨਾਂ ਮਾਪਦੰਡਾਂ ਦਾ ਪ੍ਰਬੰਧਨ ਕਰਨਾ ਜ਼ਰੂਰੀ ਹੈ।
ਭਰੋਸੇਯੋਗ ਹਾਈਡ੍ਰੌਲਿਕ ਕੰਪੋਨੈਂਟ ਫਿਨਿਸ਼ਿੰਗ ਲਈ ਮੁੱਖ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ
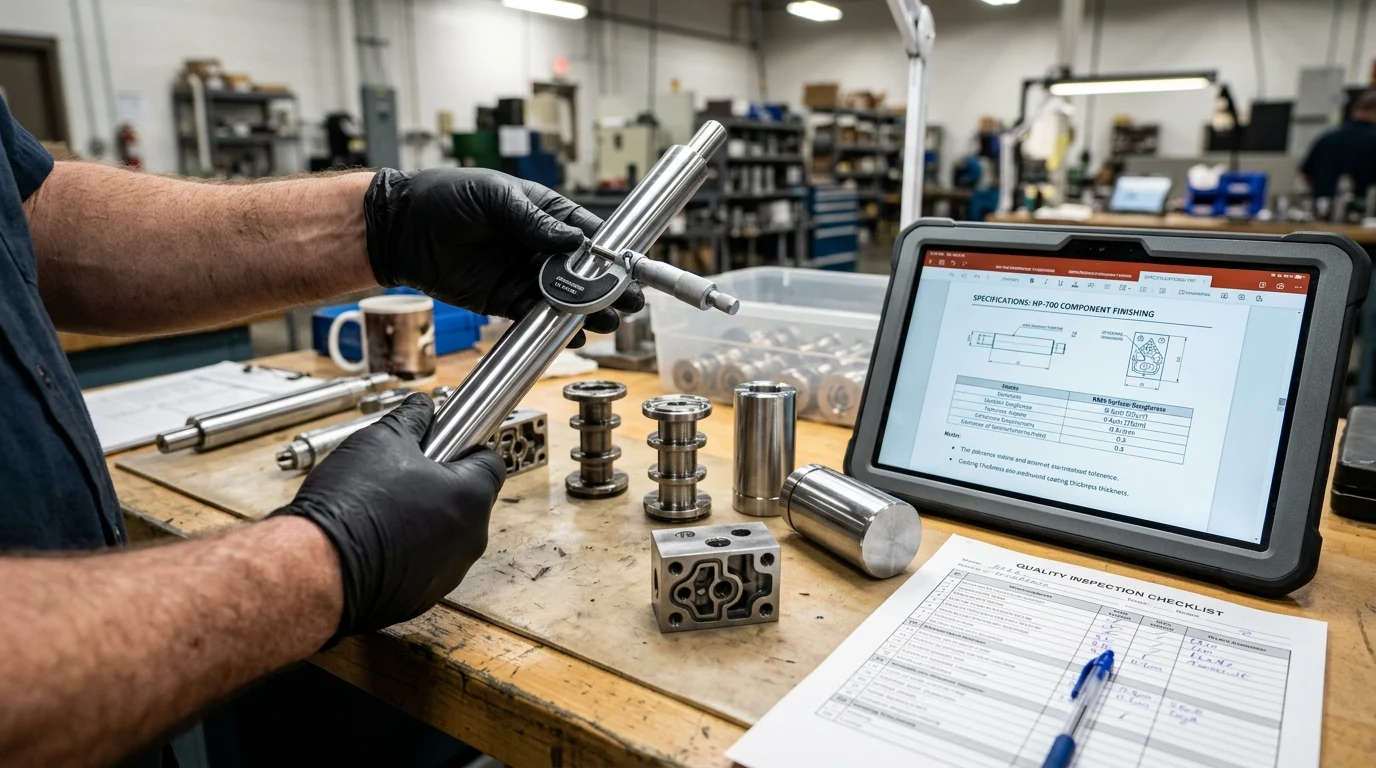
ਪ੍ਰਦਰਸ਼ਨ ਲੋੜਾਂ ਨੂੰ ਕਾਰਵਾਈਯੋਗ ਨਿਰਮਾਣ ਡੇਟਾ ਵਿੱਚ ਅਨੁਵਾਦ ਕਰਨ ਲਈ ਸਖ਼ਤ ਨਿਰਧਾਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਹਾਈਡ੍ਰੌਲਿਕ ਕੰਪੋਨੈਂਟ ਫਿਨਿਸ਼ਿੰਗ ਲੱਖਾਂ ਡਿਊਟੀ ਚੱਕਰਾਂ ਵਿੱਚ ਪਰਿਵਰਤਨਯੋਗਤਾ ਅਤੇ ਅਨੁਮਾਨਯੋਗ ਪਹਿਨਣ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਸਖ਼ਤ ਜਿਓਮੈਟ੍ਰਿਕ ਅਤੇ ਸਮੱਗਰੀ ਨਿਯੰਤਰਣਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ।
ਸਤ੍ਹਾ ਖੁਰਦਰੀ, ਗੋਲਾਈ, ਅਤੇ ਸਿੱਧੀ
ਸਤ੍ਹਾ ਦੀ ਖੁਰਦਰੀ ਆਮ ਤੌਰ 'ਤੇ Ra (ਔਸਤ ਖੁਰਦਰੀ) ਅਤੇ Rz (ਔਸਤਨ ਪੀਕ-ਟੂ-ਵੈਲੀ ਉਚਾਈ) ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਨਿਰਧਾਰਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਜਿਸ ਵਿੱਚ ਆਮ ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਲੰਡਰ ਬੋਰਾਂ ਲਈ 0.1 ਅਤੇ 0.4 ਮਾਈਕ੍ਰੋਮੀਟਰ ਦੇ ਵਿਚਕਾਰ Ra ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਹਾਲਾਂਕਿ, ਸਖ਼ਤ ਜਿਓਮੈਟ੍ਰਿਕ ਸਹਿਣਸ਼ੀਲਤਾ ਤੋਂ ਬਿਨਾਂ ਸਿਰਫ਼ ਖੁਰਦਰੀ ਹੀ ਕਾਫ਼ੀ ਨਹੀਂ ਹੈ। ਪਿਸਟਨ ਸੀਲਾਂ 'ਤੇ ਅਸਮਾਨ ਰੇਡੀਅਲ ਲੋਡ ਨੂੰ ਰੋਕਣ ਲਈ ਗੋਲਤਾ (ਸਰਕੂਲਰਿਟੀ) ਅਤੇ ਸਿੱਧੀਤਾ ਮਹੱਤਵਪੂਰਨ ਹਨ। ਉੱਚ-ਪ੍ਰਦਰਸ਼ਨ ਵਾਲੇ ਸਰਵੋ-ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਲੰਡਰ ਅਕਸਰ 0.005 ਮਿਲੀਮੀਟਰ ਤੋਂ ਵੱਧ ਸਖ਼ਤ ਗੋਲਤਾ ਸਹਿਣਸ਼ੀਲਤਾ ਅਤੇ 0.01 ਮਿਲੀਮੀਟਰ ਪ੍ਰਤੀ ਮੀਟਰ ਸਟ੍ਰੋਕ ਤੋਂ ਘੱਟ ਸਿੱਧੀ ਭਟਕਣਾ ਦੀ ਮੰਗ ਕਰਦੇ ਹਨ। ਇਹਨਾਂ ਥ੍ਰੈਸ਼ਹੋਲਡ ਤੋਂ ਪਰੇ ਭਟਕਣਾ ਸਥਾਨਕ ਤਣਾਅ ਗਾੜ੍ਹਾਪਣ ਪੇਸ਼ ਕਰਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਅਸਮਿਤ ਸੀਲ ਐਕਸਟਰਿਊਸ਼ਨ ਅਤੇ ਤਰਲ ਬਾਈਪਾਸ ਹੁੰਦਾ ਹੈ।
ਸਮੱਗਰੀ, ਕਠੋਰਤਾ, ਅਤੇ ਕੋਟਿੰਗ ਦੀਆਂ ਲੋੜਾਂ
ਬੇਸ ਮਟੀਰੀਅਲ, ਸਤ੍ਹਾ ਦੀ ਕਠੋਰਤਾ, ਅਤੇ ਲਾਗੂ ਕੋਟਿੰਗਾਂ ਵਿਚਕਾਰ ਪਰਸਪਰ ਪ੍ਰਭਾਵ ਕੰਪੋਨੈਂਟ ਦੇ ਪਿੱਤੇ ਅਤੇ ਖੋਰ ਪ੍ਰਤੀ ਵਿਰੋਧ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ। ਪਿਸਟਨ ਰਾਡਾਂ ਨੂੰ ਆਮ ਤੌਰ 'ਤੇ ਸਖ਼ਤ ਕਰੋਮ ਪਲੇਟ ਪ੍ਰਾਪਤ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ 50-55 HRC ਤੱਕ ਸਖ਼ਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਜੋ ਸਤ੍ਹਾ ਦੀ ਕਠੋਰਤਾ ਨੂੰ ਲਗਭਗ 65-70 HRC ਤੱਕ ਉੱਚਾ ਕਰਦਾ ਹੈ। ਬਹੁਤ ਜ਼ਿਆਦਾ ਖੋਰ ਵਾਲੇ ਵਾਤਾਵਰਣਾਂ ਵਿੱਚ, ਵਿਕਲਪਕ ਕੋਟਿੰਗਾਂ ਜਿਵੇਂ ਕਿ ਹਾਈ-ਵੇਲੋਸਿਟੀ ਆਕਸੀਜਨ ਫਿਊਲ (HVOF) ਲਾਗੂ ਟੰਗਸਟਨ ਕਾਰਬਾਈਡ ਜਾਂ ਨਿੱਕਲ-ਕ੍ਰੋਮੀਅਮ ਨਿਰਧਾਰਤ ਕੀਤੇ ਗਏ ਹਨ। ਇਹਨਾਂ ਕੋਟਿੰਗਾਂ ਨੂੰ ਸਟੀਕ ਮੋਟਾਈ ਤੱਕ ਪੂਰਾ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ - ਅਕਸਰ 20 ਤੋਂ 50 ਮਾਈਕ੍ਰੋਮੀਟਰ ਦੀ ਅੰਤਮ ਪਰਤ ਮੋਟਾਈ ਬਣਾਈ ਰੱਖਣ ਲਈ ਪੋਸਟ-ਕੋਟਿੰਗ ਪੀਸਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ - ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੇ ਹੋਏ ਕਿ ਕੋਟਿੰਗ ਨਾ ਤਾਂ ਲਚਕੀਲੇ ਤਣਾਅ ਦੇ ਅਧੀਨ ਫਲੇਕਸ ਕਰੇ ਅਤੇ ਨਾ ਹੀ ਸ਼ਾਫਟ ਦੀ ਅਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ ਨਾਲ ਸਮਝੌਤਾ ਕਰੇ।
ਡਰਾਇੰਗ, ਸਹਿਣਸ਼ੀਲਤਾ, ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਮਾਪਦੰਡ
ਇੰਜੀਨੀਅਰਿੰਗ ਡਰਾਇੰਗਾਂ ਨੂੰ ਮਿਆਰੀ ਮੈਟਰੋਲੋਜੀ ਫਰੇਮਵਰਕ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ, ਫਿਨਿਸ਼ਿੰਗ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਸਪੱਸ਼ਟ ਤੌਰ 'ਤੇ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਸਵੀਕ੍ਰਿਤੀ ਮਾਪਦੰਡਾਂ ਨੂੰ ਅੰਤਰਰਾਸ਼ਟਰੀ ਮਾਪਦੰਡਾਂ ਦਾ ਹਵਾਲਾ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ, ਜਿਵੇਂ ਕਿ ਦੁਆਰਾ ਪ੍ਰਕਾਸ਼ਿਤ ਅੰਤਰਰਾਸ਼ਟਰੀ ਮਿਆਰੀਕਰਨ ਸੰਗਠਨ, ਸਤਹ ਪ੍ਰੋਫਾਈਲੋਮੈਟਰੀ ਲਈ ਸਹੀ ਮੁਲਾਂਕਣ ਲੰਬਾਈ ਅਤੇ ਫਿਲਟਰਿੰਗ ਵਿਧੀਆਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨ ਲਈ। ਸਹਿਣਸ਼ੀਲਤਾਵਾਂ ਨੂੰ ਪ੍ਰੀ-ਮਸ਼ੀਨਿੰਗ ਤੋਂ ਲੈ ਕੇ ਅੰਤਿਮ ਪਾਲਿਸ਼ਿੰਗ ਤੱਕ ਭਿੰਨਤਾਵਾਂ ਦੇ ਸੰਗ੍ਰਹਿ ਲਈ ਜ਼ਿੰਮੇਵਾਰ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਇੱਕ ਮਜ਼ਬੂਤ ਡਰਾਇੰਗ ਨਾ ਸਿਰਫ਼ ਨਿਸ਼ਾਨਾ Ra ਅਤੇ Rz ਨੂੰ ਦਰਸਾਉਂਦੀ ਹੈ, ਸਗੋਂ ਲੋੜੀਂਦੇ ਕਰਾਸ-ਹੈਚ ਐਂਗਲ ਨੂੰ ਵੀ ਦਰਸਾਉਂਦੀ ਹੈ - ਆਮ ਤੌਰ 'ਤੇ 30 ਅਤੇ 45 ਡਿਗਰੀ ਦੇ ਵਿਚਕਾਰ - ਸਪਿਰਲ ਲੀਕੇਜ ਮਾਰਗ ਬਣਾਏ ਬਿਨਾਂ ਲੁਬਰੀਕੈਂਟ ਧਾਰਨ ਨੂੰ ਅਨੁਕੂਲ ਬਣਾਉਣ ਲਈ।
ਹਾਈਡ੍ਰੌਲਿਕ ਕੰਪੋਨੈਂਟ ਫਿਨਿਸ਼ਿੰਗ ਤਰੀਕਿਆਂ ਦੀ ਤੁਲਨਾ ਕਰਨਾ
ਤਰਲ ਪਾਵਰ ਐਪਲੀਕੇਸ਼ਨਾਂ ਲਈ ਲੋੜੀਂਦੀਆਂ ਸਖ਼ਤ ਸਹਿਣਸ਼ੀਲਤਾਵਾਂ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਢੁਕਵੀਂ ਘਸਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨਿੰਗ ਪ੍ਰਕਿਰਿਆ ਦੀ ਚੋਣ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਹਰੇਕ ਫਿਨਿਸ਼ਿੰਗ ਵਿਧੀ ਇੱਕ ਵੱਖਰੀ ਸਤਹ ਭੂਗੋਲ ਪ੍ਰਦਾਨ ਕਰਦੀ ਹੈ, ਜੋ ਕਿ ਮੇਲਣ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੇ ਟ੍ਰਾਈਬੋਲੋਜੀਕਲ ਵਿਵਹਾਰ ਨੂੰ ਸਿੱਧਾ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ।
ਹੋਨਿੰਗ, ਸੁਪਰਫਿਨਿਸ਼ਿੰਗ, ਗ੍ਰਾਈਂਡਿੰਗ, ਅਤੇ ਪਾਲਿਸ਼ਿੰਗ
ਪ੍ਰਾਇਮਰੀ ਮੁਕੰਮਲ ਕਰਨ ਦੇ ਤਰੀਕੇ—ਹਾਨਿੰਗ, ਸੁਪਰਫਿਨਿਸ਼ਿੰਗ, ਪੀਸਣਾ, ਅਤੇ ਪਾਲਿਸ਼ ਕਰਨਾ—ਹਰੇਕ ਹਾਈਡ੍ਰੌਲਿਕ ਨਿਰਮਾਣ ਵਿੱਚ ਵੱਖ-ਵੱਖ ਕਾਰਜਸ਼ੀਲ ਉਦੇਸ਼ਾਂ ਦੀ ਪੂਰਤੀ ਕਰਦਾ ਹੈ।
| ਫਿਨਿਸ਼ਿੰਗ ਵਿਧੀ | ਆਮ ਰਾ ਰੇਂਜ (µm) | ਪ੍ਰਾਇਮਰੀ ਐਪਲੀਕੇਸ਼ਨ | ਮੁੱਖ ਸਤਹ ਵਿਸ਼ੇਸ਼ਤਾ |
|---|---|---|---|
| ਹੋਨਿੰਗ | 0.10 - 0.80 | ਅੰਦਰੂਨੀ ਸਿਲੰਡਰ ਬੋਰ | ਤਰਲ ਧਾਰਨ ਲਈ ਕਰਾਸ-ਹੈਚ ਪੈਟਰਨ |
| ਪੀਸਣਾ | 0.20 - 1.60 | ਪਿਸਟਨ ਰਾਡ, ਪੰਪ ਸ਼ਾਫਟ | ਉੱਚ ਆਯਾਮੀ ਸ਼ੁੱਧਤਾ, ਇੱਕ-ਦਿਸ਼ਾਵੀ ਨਿਸ਼ਾਨ |
| ਸੁਪਰਫਿਨਿਸ਼ਿੰਗ | 0.02 - 0.20 | ਹਾਈ-ਸਾਈਕਲ ਪਿਸਟਨ ਰਾਡਸ | ਪਠਾਰ ਵਾਲੀ ਫਿਨਿਸ਼, ਉੱਚ ਬੇਅਰਿੰਗ ਅਨੁਪਾਤ |
| ਪਾਲਿਸ਼ ਕਰਨਾ | 0.01 - 0.10 | ਵਿਸ਼ੇਸ਼ ਵਾਲਵ ਸਪੂਲ | ਸ਼ੀਸ਼ੇ ਵਰਗੀ ਫਿਨਿਸ਼, ਬਹੁਤ ਘੱਟ ਰਗੜ |
ਤੇਲ ਧਾਰਨ ਲਈ ਡੂੰਘੀਆਂ ਘਾਟੀਆਂ ਵਾਲੀ ਇੱਕ ਪਠਾਰੀ ਸਤ੍ਹਾ ਬਣਾਉਣ ਲਈ ਸਿਲੰਡਰ ਟਿਊਬਾਂ 'ਤੇ ਹੋਨਿੰਗ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਲਾਗੂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਪੀਸਣਾ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ ਪਿਸਟਨ ਰਾਡਾਂ ਲਈ ਜ਼ਰੂਰੀ ਸਿਲੰਡਰਸਿਟੀ, ਜਦੋਂ ਕਿ ਸੁਪਰਫਿਨਿਸ਼ਿੰਗ (ਜਾਂ ਮਾਈਕ੍ਰੋ-ਫਿਨਿਸ਼ਿੰਗ) ਪੀਸਣ ਦੁਆਰਾ ਬਚੀ ਹੋਈ ਅਮੋਰਫਸ ਸਤਹ ਪਰਤ ਨੂੰ ਹਟਾ ਦਿੰਦੀ ਹੈ, ਸਖ਼ਤ ਬੇਸ ਸਮੱਗਰੀ ਨੂੰ ਉਜਾਗਰ ਕਰਦੀ ਹੈ ਅਤੇ ਬੇਅਰਿੰਗ ਖੇਤਰ ਨੂੰ ਵੱਧ ਤੋਂ ਵੱਧ ਕਰਦੀ ਹੈ।
ਰਗੜ, ਲੀਕੇਜ, ਸੀਲ ਲਾਈਫ, ਅਤੇ ਪਹਿਨਣ 'ਤੇ ਪ੍ਰਭਾਵ
ਚੁਣੀ ਗਈ ਫਿਨਿਸ਼ਿੰਗ ਵਿਧੀ ਬੁਨਿਆਦੀ ਤੌਰ 'ਤੇ ਕੰਪੋਨੈਂਟ ਦੇ ਓਪਰੇਟਿੰਗ ਰਗੜ ਅਤੇ ਲੀਕੇਜ ਪ੍ਰਤੀ ਸੰਵੇਦਨਸ਼ੀਲਤਾ ਨੂੰ ਬਦਲਦੀ ਹੈ। ਇੱਕ ਪੂਰੀ ਤਰ੍ਹਾਂ ਜ਼ਮੀਨੀ ਰਾਡ ਵਿੱਚ ਸੂਖਮ ਚੋਟੀਆਂ ਹੁੰਦੀਆਂ ਹਨ ਜੋ ਪੌਲੀਯੂਰੀਥੇਨ ਵਾਈਪਰ ਸੀਲਾਂ ਦੇ ਵਿਰੁੱਧ ਇੱਕ ਰਾਸਪ ਵਜੋਂ ਕੰਮ ਕਰ ਸਕਦੀਆਂ ਹਨ, ਘਿਸਾਈ ਨੂੰ ਤੇਜ਼ ਕਰਦੀਆਂ ਹਨ ਅਤੇ ਟੁੱਟਣ ਵਾਲੇ ਰਗੜ ਨੂੰ ਵਧਾਉਂਦੀਆਂ ਹਨ। ਇੱਕ ਸੁਪਰਫਿਨਿਸ਼ਿੰਗ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਲਾਗੂ ਕਰਕੇ, ਇਹਨਾਂ ਚੋਟੀਆਂ ਨੂੰ ਕੱਟਿਆ ਜਾਂਦਾ ਹੈ, ਇੱਕ ਮਿਆਰੀ ਜ਼ਮੀਨੀ ਫਿਨਿਸ਼ ਦੇ ਮੁਕਾਬਲੇ ਰਗੜ ਦੇ ਗੁਣਾਂਕ ਨੂੰ 40% ਤੱਕ ਘਟਾਉਂਦਾ ਹੈ। ਰਗੜ ਵਿੱਚ ਇਹ ਕਮੀ ਗਰਮੀ ਪੈਦਾ ਕਰਨ ਨੂੰ ਘੱਟ ਕਰਦੀ ਹੈ ਅਤੇ ਗਤੀਸ਼ੀਲ ਸੀਲ ਜੀਵਨ ਨੂੰ ਵਧਾਉਂਦੀ ਹੈ, ਅਕਸਰ ਭਾਰੀ-ਡਿਊਟੀ ਐਪਲੀਕੇਸ਼ਨਾਂ ਵਿੱਚ ਅਸਫਲਤਾਵਾਂ (MTBF) ਦੇ ਵਿਚਕਾਰ ਔਸਤ ਸਮਾਂ (MTBF) ਨੂੰ 5,000 ਘੰਟਿਆਂ ਤੋਂ 15,000 ਘੰਟਿਆਂ ਤੋਂ ਵੱਧ ਕਰ ਦਿੰਦੀ ਹੈ। ਇਸਦੇ ਉਲਟ, ਇੱਕ ਬਹੁਤ ਜ਼ਿਆਦਾ ਪਾਲਿਸ਼ ਕੀਤਾ ਗਿਆ ਬੋਰ ਜਿਸ ਵਿੱਚ ਕਾਫ਼ੀ ਘਾਟੀ ਡੂੰਘਾਈ ਦੀ ਘਾਟ ਹੈ, ਇੱਕ ਲੁਬਰੀਕੇਟਿੰਗ ਤਰਲ ਫਿਲਮ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖਣ ਵਿੱਚ ਅਸਫਲ ਰਹੇਗਾ, ਜਿਸ ਨਾਲ ਸਟਿੱਕ-ਸਲਿੱਪ ਵਰਤਾਰੇ ਅਤੇ ਤੇਜ਼ੀ ਨਾਲ ਸੀਲ ਡਿਗਰੇਡੇਸ਼ਨ ਹੋਵੇਗਾ।
ਪ੍ਰਦਰਸ਼ਨ ਲੋੜਾਂ ਦੇ ਆਧਾਰ 'ਤੇ ਢੰਗਾਂ ਦੀ ਚੋਣ ਕਰਨਾ
ਅਨੁਕੂਲ ਫਿਨਿਸ਼ਿੰਗ ਵਿਧੀ ਦੀ ਚੋਣ ਕਰਨ ਲਈ ਨਿਰਮਾਣ ਰੁਕਾਵਟਾਂ ਦੇ ਵਿਰੁੱਧ ਪ੍ਰਦਰਸ਼ਨ ਮੰਗਾਂ ਨੂੰ ਸੰਤੁਲਿਤ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਲਈ ਘੱਟ ਦਬਾਅ, ਘੱਟ-ਚੱਕਰ ਖੇਤੀਬਾੜੀ ਸਿਲੰਡਰ, ਇੱਕ ਮਿਆਰੀ ਸਕਾਈਵਡ ਅਤੇ ਰੋਲਰ-ਬਰਨਿਸ਼ਡ ਬੋਰ ਇੱਕ ਸੈਂਟਰਲੈੱਸ-ਗਰਾਊਂਡ ਰਾਡ ਨਾਲ ਜੋੜਿਆ ਜਾਂਦਾ ਹੈ ਜੋ ਅਕਸਰ ਕਾਫ਼ੀ ਹੁੰਦਾ ਹੈ ਅਤੇ ਬਹੁਤ ਜ਼ਿਆਦਾ ਲਾਗਤ-ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਹੁੰਦਾ ਹੈ। ਹਾਲਾਂਕਿ, 3,000 psi (210 ਬਾਰ) ਅਤੇ ਇਸ ਤੋਂ ਉੱਪਰ ਕੰਮ ਕਰਨ ਵਾਲੇ ਏਰੋਸਪੇਸ ਐਕਚੁਏਟਰ ਜਾਂ ਉੱਚ-ਫ੍ਰੀਕੁਐਂਸੀ ਉਦਯੋਗਿਕ ਸਰਵੋਜ਼ ਨੂੰ ਜ਼ੀਰੋ-ਲੀਕੇਜ ਪ੍ਰਦਰਸ਼ਨ ਅਤੇ ਘੱਟੋ-ਘੱਟ ਹਿਸਟਰੇਸਿਸ ਦੀ ਗਰੰਟੀ ਦੇਣ ਲਈ ਹੋਨਿੰਗ ਅਤੇ ਟੇਪ ਸੁਪਰਫਿਨਿਸ਼ਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇੰਜੀਨੀਅਰਾਂ ਨੂੰ ਫਿਨਿਸ਼ਿੰਗ ਵਿਧੀ ਨੂੰ ਖਾਸ ਸੀਲ ਪ੍ਰੋਫਾਈਲ ਅਤੇ ਓਪਰੇਟਿੰਗ ਤਰਲ ਨਾਲ ਮੇਲਣਾ ਚਾਹੀਦਾ ਹੈ, ਇਹ ਯਕੀਨੀ ਬਣਾਉਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਨਤੀਜੇ ਵਜੋਂ ਮਾਈਕ੍ਰੋ-ਜਿਓਮੈਟਰੀ ਇੱਛਤ ਹਾਈਡ੍ਰੋਡਾਇਨਾਮਿਕ ਸਥਿਤੀ ਦਾ ਸਮਰਥਨ ਕਰਦੀ ਹੈ।
ਪ੍ਰਕਿਰਿਆ ਨਿਯੰਤਰਣ ਅਤੇ ਨਿਰੀਖਣ ਜ਼ਰੂਰਤਾਂ
ਸ਼ੁੱਧਤਾ ਫਿਨਿਸ਼ਿੰਗ ਪ੍ਰਕਿਰਿਆ ਭਿੰਨਤਾਵਾਂ ਪ੍ਰਤੀ ਬਹੁਤ ਸੰਵੇਦਨਸ਼ੀਲ ਹੈ। ਵੱਡੇ ਉਤਪਾਦਨ ਦੌਰਾਂ ਵਿੱਚ ਇਕਸਾਰ ਗੁਣਵੱਤਾ ਬਣਾਈ ਰੱਖਣ ਲਈ ਸਖ਼ਤ ਵਰਕਫਲੋ ਨਿਯੰਤਰਣ, ਉੱਨਤ ਮੈਟਰੋਲੋਜੀ, ਅਤੇ ਸਥਿਰ ਵਾਤਾਵਰਣਕ ਸਥਿਤੀਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਤਾਂ ਜੋ ਅਸਹਿਣਸ਼ੀਲਤਾ ਤੋਂ ਬਾਹਰ ਭਟਕਣਾਂ ਨੂੰ ਰੋਕਿਆ ਜਾ ਸਕੇ।
ਆਉਣ ਵਾਲਾ ਨਿਰੀਖਣ ਅਤੇ ਵਰਕਫਲੋ ਕੰਟਰੋਲ
ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਪ੍ਰਕਿਰਿਆ ਨਿਯੰਤਰਣ ਮੁਕੰਮਲ ਹੋਣ ਦੇ ਪੜਾਅ ਤੋਂ ਪਹਿਲਾਂ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ। ਆਉਣ ਵਾਲੇ ਨਿਰੀਖਣ ਵਿੱਚ ਪਹਿਲਾਂ ਤੋਂ ਮਸ਼ੀਨ ਕੀਤੇ ਖਾਲੀ ਸਥਾਨਾਂ ਦੀ ਅਯਾਮੀ ਸ਼ੁੱਧਤਾ, ਕਠੋਰਤਾ ਅਤੇ ਸਿੱਧੀਤਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਜੇਕਰ ਇੱਕ ਸਿਲੰਡਰ ਟਿਊਬ 0.05 ਮਿਲੀਮੀਟਰ ਤੋਂ ਵੱਧ ਪ੍ਰੀ-ਮਸ਼ੀਨਿੰਗ ਰਨਆਉਟ ਪ੍ਰਦਰਸ਼ਿਤ ਕਰਦੀ ਹੈ, ਤਾਂ ਬਾਅਦ ਦੀ ਹੋਨਿੰਗ ਪ੍ਰਕਿਰਿਆ ਜਿਓਮੈਟਰੀ ਨੂੰ ਠੀਕ ਕਰਨ ਵਿੱਚ ਅਸਫਲ ਹੋ ਸਕਦੀ ਹੈ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਅਸਮਾਨ ਕੰਧ ਮੋਟਾਈ ਅਤੇ ਸਥਾਨਕ ਸਖ਼ਤ ਧੱਬੇ ਹੋ ਸਕਦੇ ਹਨ। ਵਰਕਫਲੋ ਕੰਟਰੋਲ ਸਿਸਟਮਾਂ ਨੂੰ ਗਰਮੀ ਦੇ ਇਲਾਜ, ਪਲੇਟਿੰਗ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਦੁਆਰਾ ਹਰੇਕ ਬੈਚ ਨੂੰ ਟਰੈਕ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਇਹ ਯਕੀਨੀ ਬਣਾਉਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਘਸਾਉਣ ਵਾਲੇ ਗਰਿੱਟ ਦਾ ਆਕਾਰ, ਕੂਲੈਂਟ ਪ੍ਰਵਾਹ ਦਰ, ਅਤੇ ਟੂਲ ਫੀਡ ਸਪੀਡ ਵਰਗੇ ਮਾਪਦੰਡਾਂ ਨੂੰ ਸਖਤੀ ਨਾਲ ਬਣਾਈ ਰੱਖਿਆ ਜਾਵੇ ਅਤੇ ਅਣਅਧਿਕਾਰਤ ਸਮਾਯੋਜਨਾਂ ਦੇ ਵਿਰੁੱਧ ਬੰਦ ਕੀਤਾ ਜਾਵੇ।
ਮੈਟਰੋਲੋਜੀ, ਗੁਣਵੱਤਾ ਰਿਕਾਰਡ, ਅਤੇ ਟਰੇਸੇਬਿਲਟੀ
ਸਬ-ਮਾਈਕ੍ਰੋਨ ਸਹਿਣਸ਼ੀਲਤਾਵਾਂ ਨੂੰ ਪ੍ਰਮਾਣਿਤ ਕਰਨ ਲਈ ਅਤਿ-ਆਧੁਨਿਕ ਮੈਟਰੋਲੋਜੀ ਉਪਕਰਣਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। 0.001 ਮਾਈਕ੍ਰੋਮੀਟਰ ਤੱਕ ਰੈਜ਼ੋਲਿਊਸ਼ਨ ਵਾਲੇ Ra, Rz, ਅਤੇ ਬੇਅਰਿੰਗ ਏਰੀਆ ਕਰਵ ਨੂੰ ਮਾਪਣ ਲਈ ਸਪਰਸ਼ ਸਟਾਈਲਸ ਪ੍ਰੋਫਾਈਲੋਮੀਟਰ ਅਤੇ ਗੈਰ-ਸੰਪਰਕ ਆਪਟੀਕਲ ਇੰਟਰਫੇਰੋਮੀਟਰ ਤਾਇਨਾਤ ਕੀਤੇ ਜਾਂਦੇ ਹਨ। ਕੋਆਰਡੀਨੇਟ ਮਾਪਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ (CMM) ਸਿਲੰਡ੍ਰਿਸਿਟੀ ਅਤੇ ਸੰਘਣਤਾ ਵਰਗੀਆਂ ਮੈਕਰੋ-ਜਿਓਮੈਟ੍ਰਿਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦੀਆਂ ਹਨ। ਏਰੋਸਪੇਸ ਅਤੇ ਭਾਰੀ ਉਦਯੋਗਿਕ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਲਈ, ਨਿਰਮਾਤਾਵਾਂ ਨੂੰ ਵਿਆਪਕ ਗੁਣਵੱਤਾ ਰਿਕਾਰਡ ਰੱਖਣੇ ਚਾਹੀਦੇ ਹਨ, ਖਾਸ ਮੈਟਰੋਲੋਜੀ ਡੇਟਾ ਨੂੰ ਵਿਅਕਤੀਗਤ ਕੰਪੋਨੈਂਟ ਸੀਰੀਅਲ ਨੰਬਰਾਂ ਨਾਲ ਜੋੜਦੇ ਹੋਏ। ਇਹ ਟਰੇਸੇਬਿਲਟੀ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੀ ਹੈ ਕਿ ਜੇਕਰ ਕੋਈ ਫੀਲਡ ਅਸਫਲਤਾ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਨਿਰਮਾਣ ਦੀ ਮਿਤੀ ਤੋਂ ਸਹੀ ਸਤਹ ਮਾਪਦੰਡਾਂ ਅਤੇ ਮਸ਼ੀਨ ਸੈਟਿੰਗਾਂ ਨੂੰ ਮੂਲ-ਕਾਰਨ ਵਿਸ਼ਲੇਸ਼ਣ ਲਈ ਆਡਿਟ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
ਮਿਆਰ ਅਤੇ ਵਾਤਾਵਰਣ ਨਿਯੰਤਰਣ
ਹਾਈਡ੍ਰੌਲਿਕ ਹਿੱਸਿਆਂ ਨੂੰ ਸਿੰਗਲ-ਡਿਜੀਟ ਮਾਈਕ੍ਰੋਨ ਸਹਿਣਸ਼ੀਲਤਾ ਤੱਕ ਪੂਰਾ ਕਰਨ ਅਤੇ ਨਿਰੀਖਣ ਕਰਨ ਵੇਲੇ ਵਾਤਾਵਰਣ ਸਥਿਰਤਾ ਨਾਲ ਸਮਝੌਤਾ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ। ਮੈਟਰੋਲੋਜੀ ਲੈਬਾਂ ਅਤੇ ਉੱਚ-ਸ਼ੁੱਧਤਾ ਫਿਨਿਸ਼ਿੰਗ ਸੈੱਲ ਮਾਪ ਦੌਰਾਨ ਥਰਮਲ ਵਿਸਥਾਰ ਕਲਾਕ੍ਰਿਤੀਆਂ ਨੂੰ ਖਤਮ ਕਰਨ ਲਈ, ਸਖ਼ਤ ਤਾਪਮਾਨ ਨਿਯੰਤਰਣਾਂ ਦੇ ਅਧੀਨ ਕੰਮ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਜੋ ਆਮ ਤੌਰ 'ਤੇ 20°C (±1°C) 'ਤੇ ਰੱਖੇ ਜਾਂਦੇ ਹਨ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਨਿਰਮਾਣ ਸਹੂਲਤਾਂ ਅਕਸਰ ਆਪਣੇ ਪ੍ਰਕਿਰਿਆ ਨਿਯੰਤਰਣਾਂ ਨੂੰ ਵਿਸ਼ਵਵਿਆਪੀ ਮਾਪਦੰਡਾਂ ਨਾਲ ਜੋੜਦੀਆਂ ਹਨ। ਅੰਤਰਰਾਸ਼ਟਰੀ ਮਿਆਰੀਕਰਨ ਸੰਗਠਨ, ਜਿਵੇਂ ਕਿ ਗੁਣਵੱਤਾ ਪ੍ਰਬੰਧਨ ਪ੍ਰਣਾਲੀਆਂ ਲਈ ISO 9001। ਕੂਲੈਂਟ ਫਿਲਟਰੇਸ਼ਨ ਪ੍ਰਣਾਲੀਆਂ ਦੀ ਵੀ ਨੇੜਿਓਂ ਨਿਗਰਾਨੀ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ, ਕਿਉਂਕਿ 5 ਮਾਈਕ੍ਰੋਮੀਟਰ ਤੋਂ ਵੱਡੇ ਕੱਟਣ ਵਾਲੇ ਤਰਲ ਵਿੱਚ ਕਣਾਂ ਦੀ ਗੰਦਗੀ ਕੰਪੋਨੈਂਟ ਸਤ੍ਹਾ ਨੂੰ ਸਕੋਰ ਕਰ ਸਕਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਤੁਰੰਤ ਅਸਵੀਕਾਰ ਹੋ ਸਕਦਾ ਹੈ।
ਹਾਈਡ੍ਰੌਲਿਕ ਕੰਪੋਨੈਂਟ ਫਿਨਿਸ਼ਿੰਗ ਪਾਰਟਨਰ ਦੀ ਚੋਣ ਕਰਨਾ
ਕਿਉਂਕਿ ਹਾਈ-ਐਂਡ ਹਾਈਡ੍ਰੌਲਿਕ ਕੰਪੋਨੈਂਟ ਫਿਨਿਸ਼ਿੰਗ ਪੂੰਜੀ-ਸੰਬੰਧੀ ਹੈ ਅਤੇ ਵਿਸ਼ੇਸ਼ ਮੁਹਾਰਤ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, OEM ਅਕਸਰ ਇਹਨਾਂ ਕਾਰਜਾਂ ਨੂੰ ਆਊਟਸੋਰਸ ਕਰਦੇ ਹਨ। ਇੱਕ ਫਿਨਿਸ਼ਿੰਗ ਪਾਰਟਨਰ ਦੀ ਚੋਣ ਕਰਨਾ ਇੱਕ ਮਹੱਤਵਪੂਰਨ ਸਪਲਾਈ ਚੇਨ ਫੈਸਲਾ ਹੈ ਜੋ ਸਮੁੱਚੀ ਉਤਪਾਦ ਭਰੋਸੇਯੋਗਤਾ, ਸਮਾਂ-ਤੋਂ-ਮਾਰਕੀਟ, ਅਤੇ ਯੂਨਿਟ ਅਰਥਸ਼ਾਸਤਰ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰਦਾ ਹੈ।
ਸਪਲਾਇਰਾਂ ਲਈ ਸਮਰੱਥਾ ਸਵਾਲ
ਸੰਭਾਵੀ ਫਿਨਿਸ਼ਿੰਗ ਸਪਲਾਇਰਾਂ ਦਾ ਮੁਲਾਂਕਣ ਕਰਦੇ ਸਮੇਂ, OEMs ਨੂੰ ਬੁਨਿਆਦੀ ਸਮਰੱਥਾ ਦੇ ਦਾਅਵਿਆਂ ਤੋਂ ਪਰੇ ਜਾਂਚ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਮਹੱਤਵਪੂਰਨ ਸਮਰੱਥਾ ਪ੍ਰਸ਼ਨਾਂ ਵਿੱਚ ਸ਼ਾਮਲ ਹਨ: ਸਹੂਲਤ ਕਿੰਨੀ ਵੱਧ ਤੋਂ ਵੱਧ ਲੰਬਾਈ ਅਤੇ ਵਿਆਸ ਨੂੰ ਸੁੰਘੜ ਸਕਦੀ ਹੈ ਜਾਂ ਪੀਸ ਸਕਦੀ ਹੈ? ਕੀ ਸਪਲਾਇਰ 3-ਮੀਟਰ ਸਟ੍ਰੋਕ ਵਿੱਚ 10% ਤੋਂ ਘੱਟ ਦੇ Rk (ਕੋਰ ਖੁਰਦਰੀ ਡੂੰਘਾਈ) ਭਿੰਨਤਾ ਨੂੰ ਲਗਾਤਾਰ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦਾ ਹੈ? ਇਸ ਤੋਂ ਇਲਾਵਾ, HVOF ਜਾਂ ਸਿਰੇਮਿਕ ਪਲਾਜ਼ਮਾ ਸਪਰੇਅ ਵਰਗੀਆਂ ਵਿਸ਼ੇਸ਼ ਕੋਟਿੰਗਾਂ ਨੂੰ ਸੰਭਾਲਣ ਦੀ ਉਨ੍ਹਾਂ ਦੀ ਸਮਰੱਥਾ ਦਾ ਮੁਲਾਂਕਣ ਕਰੋ। ਉਨ੍ਹਾਂ ਦੀਆਂ ਅੰਦਰੂਨੀ ਮੈਟਰੋਲੋਜੀ ਸਮਰੱਥਾਵਾਂ ਨੂੰ ਸਮਝਣਾ ਵੀ ਬਹੁਤ ਜ਼ਰੂਰੀ ਹੈ; ਆਪਟੀਕਲ ਸਤਹ ਮਾਪਣ ਵਾਲੇ ਸਾਧਨਾਂ ਤੋਂ ਬਿਨਾਂ ਇੱਕ ਸਪਲਾਇਰ ਉੱਚ-ਪ੍ਰਦਰਸ਼ਨ ਸਰਵੋ ਐਪਲੀਕੇਸ਼ਨਾਂ ਲਈ ਉੱਨਤ ਪਠਾਰ ਹੋਨਿੰਗ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਭਰੋਸੇਯੋਗ ਢੰਗ ਨਾਲ ਪ੍ਰਮਾਣਿਤ ਨਹੀਂ ਕਰ ਸਕਦਾ।
ਕੁੱਲ ਲਾਗਤ, ਲੀਡ ਟਾਈਮ, ਅਤੇ ਲੌਜਿਸਟਿਕਸ
ਜਦੋਂ ਕਿ ਫਿਨਿਸ਼ਿੰਗ ਦੀ ਯੂਨਿਟ ਕੀਮਤ ਮਹੱਤਵਪੂਰਨ ਹੈ, ਮਾਲਕੀ ਦੀ ਕੁੱਲ ਲਾਗਤ ਲੀਡ ਟਾਈਮ, ਲੌਜਿਸਟਿਕਸ ਅਤੇ ਗੁਣਵੱਤਾ ਉਪਜ ਦੁਆਰਾ ਨਿਰਧਾਰਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਇੱਕ ਸਪਲਾਇਰ ਜੋ 15% ਘੱਟ ਯੂਨਿਟ ਲਾਗਤ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦਾ ਹੈ ਪਰ 3% ਸਕ੍ਰੈਪ ਦਰ ਨਾਲ ਕੰਮ ਕਰਦਾ ਹੈ, ਇੱਕ OEM ਦੇ ਅਸੈਂਬਲੀ ਸ਼ਡਿਊਲ ਨੂੰ ਬੁਰੀ ਤਰ੍ਹਾਂ ਵਿਗਾੜ ਸਕਦਾ ਹੈ, ਖਾਸ ਕਰਕੇ ਜਦੋਂ ਕੱਚੇ ਮਾਲ ਦੀ ਲਾਗਤ ਜ਼ਿਆਦਾ ਹੁੰਦੀ ਹੈ। ਸ਼ੁੱਧਤਾ ਫਿਨਿਸ਼ਿੰਗ ਲਈ ਲੀਡ ਟਾਈਮ ਆਮ ਤੌਰ 'ਤੇ 2 ਤੋਂ 6 ਹਫ਼ਤਿਆਂ ਤੱਕ ਹੁੰਦੇ ਹਨ, ਜੋ ਕਿ ਪਲੇਟਿੰਗ ਅਤੇ ਪੀਸਣ ਦੇ ਕਾਰਜਾਂ ਦੀ ਗੁੰਝਲਤਾ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਘੱਟੋ-ਘੱਟ ਆਰਡਰ ਮਾਤਰਾ (MOQs) ਵੀ ਇੱਕ ਭੂਮਿਕਾ ਨਿਭਾਉਂਦੇ ਹਨ; ਕੁਝ ਵਿਸ਼ੇਸ਼ ਵਿਕਰੇਤਾਵਾਂ ਨੂੰ 100+ ਯੂਨਿਟਾਂ ਦੇ MOQs ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜੋ ਕਿ ਕਸਟਮ ਜਾਂ ਘੱਟ-ਵਾਲੀਅਮ ਭਾਰੀ ਮਸ਼ੀਨਰੀ ਉਤਪਾਦਨ ਦੇ ਨਾਲ ਮੇਲ ਨਹੀਂ ਖਾਂਦੇ। ਬਹੁਤ ਜ਼ਿਆਦਾ ਪਾਲਿਸ਼ ਕੀਤੀਆਂ ਸਤਹਾਂ ਨੂੰ ਆਵਾਜਾਈ ਦੇ ਨੁਕਸਾਨ ਨੂੰ ਘੱਟ ਕਰਨ ਲਈ OEM ਜਾਂ ਮਜ਼ਬੂਤ ਲੌਜਿਸਟਿਕਸ ਨੈੱਟਵਰਕਾਂ ਨਾਲ ਨੇੜਤਾ ਜ਼ਰੂਰੀ ਹੈ।
ਸਪਲਾਇਰ ਚੋਣ ਲਈ ਫੈਸਲਾ ਢਾਂਚਾ
ਚੋਣ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਵਿਵਸਥਿਤ ਕਰਨ ਲਈ, ਖਰੀਦ ਟੀਮਾਂ ਨੂੰ ਇੱਕ ਭਾਰ ਵਾਲੇ ਫੈਸਲੇ ਦੇ ਢਾਂਚੇ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ ਜੋ ਵਪਾਰਕ ਵਿਵਹਾਰਕਤਾ ਦੇ ਨਾਲ-ਨਾਲ ਤਕਨੀਕੀ ਯੋਗਤਾ ਦਾ ਮੁਲਾਂਕਣ ਕਰਦਾ ਹੈ।
| ਮੁਲਾਂਕਣ ਮਾਪਦੰਡ | ਭਾਰ | ਉੱਚ ਪ੍ਰਦਰਸ਼ਨ ਲਈ ਮੁੱਖ ਸੂਚਕ |
|---|---|---|
| ਤਕਨੀਕੀ ਸਮਰੱਥਾ | 35% | ਸਬ-ਮਾਈਕ੍ਰੋਨ ਸਹਿਣਸ਼ੀਲਤਾ, ਮਲਟੀ-ਪ੍ਰੋਸੈਸ ਸਮਰੱਥਾਵਾਂ (ਹਾਨਿੰਗ, ਸੁਪਰਫਿਨਿਸ਼ਿੰਗ) |
| ਗੁਣਵੱਤਾ ਅਤੇ ਮੈਟਰੋਲੋਜੀ | 30% | ISO ਸਰਟੀਫਿਕੇਸ਼ਨ, ਇਨ-ਹਾਊਸ CMM ਅਤੇ ਆਪਟੀਕਲ ਪ੍ਰੋਫਾਈਲੋਮੈਟਰੀ, |
| ਸਮਰੱਥਾ ਅਤੇ ਲੀਡ ਟਾਈਮ | 20% | ਸਕੇਲੇਬਲ ਥਰੂਪੁੱਟ, ਇਤਿਹਾਸਕ ਸਮੇਂ ਸਿਰ ਡਿਲੀਵਰੀ >95%, ਲਚਕਦਾਰ MOQs |
| ਵਿੱਤੀ ਸਥਿਰਤਾ | 15% | ਨਵੇਂ CNC ਉਪਕਰਣਾਂ ਵਿੱਚ ਮੁੜ ਨਿਵੇਸ਼, ਕੱਚੇ ਮਾਲ ਦੀ ਸਪਲਾਈ ਲੜੀ ਨੂੰ ਸਥਿਰ ਕਰਨਾ |
ਇਸ ਢਾਂਚੇ ਨੂੰ ਲਾਗੂ ਕਰਕੇ, OEM ਵਿਕਰੇਤਾਵਾਂ ਦੀ ਨਿਰਪੱਖਤਾ ਨਾਲ ਤੁਲਨਾ ਕਰ ਸਕਦੇ ਹਨ, ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੇ ਹੋਏ ਕਿ ਚੁਣੇ ਹੋਏ ਸਾਥੀ ਕੋਲ ਸਖ਼ਤ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਲਈ ਤਕਨੀਕੀ ਸਖ਼ਤੀ ਅਤੇ ਲੰਬੇ ਸਮੇਂ ਦੇ ਉਤਪਾਦਨ ਇਕਰਾਰਨਾਮਿਆਂ ਦਾ ਸਮਰਥਨ ਕਰਨ ਲਈ ਸੰਚਾਲਨ ਪਰਿਪੱਕਤਾ ਦੋਵੇਂ ਹਨ।
ਮੁੱਖ ਗੱਲਾਂ
- ਹਾਈਡ੍ਰੌਲਿਕ ਫਿਨਿਸ਼ਿੰਗ ਨੂੰ ਸਿਰਫ਼ ਵਿਜ਼ੂਅਲ ਸਮੂਥਨੈੱਸ ਦੀ ਬਜਾਏ Ra, Rz, Rmr, Rvk, ਅਤੇ Rk ਵਰਗੇ ਕਾਰਜਸ਼ੀਲ ਸਤਹ ਮਾਪਦੰਡਾਂ ਦੁਆਰਾ ਨਿਰਧਾਰਤ ਕਰੋ।
- ਆਮ ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਲੰਡਰ ਬੋਰ ਦੀ ਖੁਰਦਰੀ ਨੂੰ ਲਗਭਗ 0.1 ਤੋਂ 0.4 ਮਾਈਕ੍ਰੋਮੀਟਰ Ra ਦੇ ਅੰਦਰ ਰੱਖੋ ਜਦੋਂ ਤੱਕ ਸੀਲ ਡਿਜ਼ਾਈਨ ਜਾਂ ਡਿਊਟੀ ਚੱਕਰ ਲਈ ਇੱਕ ਵੱਖਰੇ ਟੀਚੇ ਦੀ ਲੋੜ ਨਹੀਂ ਹੁੰਦੀ।
- ਅਸਮਾਨ ਸੀਲ ਲੋਡਿੰਗ ਨੂੰ ਘਟਾਉਣ ਲਈ ਉੱਚ-ਪ੍ਰਦਰਸ਼ਨ ਵਾਲੇ ਸਰਵੋ-ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਲੰਡਰਾਂ ਲਈ 0.005 ਮਿਲੀਮੀਟਰ ਤੋਂ ਘੱਟ ਗੋਲਾਈ ਅਤੇ 0.01 ਮਿਲੀਮੀਟਰ ਪ੍ਰਤੀ ਮੀਟਰ ਤੋਂ ਘੱਟ ਸਿੱਧੀਤਾ ਨੂੰ ਕੰਟਰੋਲ ਕਰੋ।
- 0.2 ਮਾਈਕ੍ਰੋਮੀਟਰ ਰਾ ਭਟਕਣਾ ਨੂੰ ਮਹੱਤਵਪੂਰਨ ਮੰਨੋ ਕਿਉਂਕਿ ਇਹ ਗਤੀਸ਼ੀਲ ਸੀਲ ਦੀ ਉਮਰ ਘਟਾ ਸਕਦਾ ਹੈ ਅਤੇ ਬਾਈਪਾਸ ਲੀਕੇਜ ਨੂੰ ਵਧਾ ਸਕਦਾ ਹੈ।
- ਅੰਤਮ ਕੋਟਿੰਗ ਮੋਟਾਈ, ਆਮ ਤੌਰ 'ਤੇ 20 ਤੋਂ 50 ਮਾਈਕ੍ਰੋਮੀਟਰ, ਬਣਾਈ ਰੱਖਣ ਲਈ ਪੋਸਟ-ਕੋਟਿੰਗ ਗ੍ਰਾਈਂਡਿੰਗ ਦੀ ਵਰਤੋਂ ਕਰੋ, ਜਦੋਂ ਕਿ ਆਯਾਮੀ ਸ਼ੁੱਧਤਾ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖੋ।
- ਜਦੋਂ ਉਤਪਾਦਨ ਦੀ ਮਾਤਰਾ, ਸੁਰੱਖਿਆ ਜ਼ਰੂਰਤਾਂ, ਜਾਂ ਸਹਿਣਸ਼ੀਲਤਾ ਦੀਆਂ ਮੰਗਾਂ ਹੱਥੀਂ ਭਿੰਨਤਾ ਨੂੰ ਅਸਵੀਕਾਰਨਯੋਗ ਬਣਾਉਂਦੀਆਂ ਹਨ ਤਾਂ ਦੁਹਰਾਉਣ ਯੋਗ ਸਵੈਚਾਲਿਤ ਫਿਨਿਸ਼ਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਨੂੰ ਅਪਣਾਓ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਣ ਵਾਲੇ ਸਵਾਲ
ਸਿਸਟਮ ਭਰੋਸੇਯੋਗਤਾ ਲਈ ਹਾਈਡ੍ਰੌਲਿਕ ਕੰਪੋਨੈਂਟ ਫਿਨਿਸ਼ਿੰਗ ਕਿਉਂ ਮਹੱਤਵਪੂਰਨ ਹੈ?
ਫਿਨਿਸ਼ਿੰਗ ਸਿਰਫ਼ ਦਿੱਖ ਨੂੰ ਹੀ ਨਹੀਂ, ਸਗੋਂ ਸੂਖਮ-ਜਿਓਮੈਟਰੀ ਨੂੰ ਵੀ ਕੰਟਰੋਲ ਕਰਦੀ ਹੈ। ਸਹੀ ਖੁਰਦਰਾਪਨ, ਘਾਟੀ ਦੀ ਡੂੰਘਾਈ, ਅਤੇ ਬੇਅਰਿੰਗ ਖੇਤਰ ਹਾਈਡ੍ਰੋਡਾਇਨਾਮਿਕ ਤੇਲ ਫਿਲਮ ਨੂੰ ਬਣਾਈ ਰੱਖਣ, ਸੀਲ ਦੇ ਘਸਾਈ ਨੂੰ ਘਟਾਉਣ, ਲੀਕੇਜ ਨੂੰ ਰੋਕਣ, ਅਤੇ 350 ਤੋਂ 700 ਬਾਰ ਤੱਕ ਪਹੁੰਚਣ ਵਾਲੇ ਦਬਾਅ 'ਤੇ ਸੁਰੱਖਿਅਤ ਸੰਚਾਲਨ ਦਾ ਸਮਰਥਨ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ।
ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਲੰਡਰ ਬੋਰਾਂ ਲਈ ਸਤ੍ਹਾ ਦੀ ਖੁਰਦਰੀ ਕਿਹੜੀ ਵਿਸ਼ੇਸ਼ਤਾ ਹੈ?
ਬਹੁਤ ਸਾਰੇ ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਲੰਡਰ ਬੋਰਾਂ ਲਈ ਲਗਭਗ 0.1 ਤੋਂ 0.4 ਮਾਈਕ੍ਰੋਮੀਟਰ ਦੇ Ra ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਸਹੀ ਟੀਚਾ ਸੀਲ ਸਮੱਗਰੀ, ਓਪਰੇਟਿੰਗ ਦਬਾਅ, ਲੁਬਰੀਕੇਸ਼ਨ ਸਥਿਤੀਆਂ, ਅਤੇ ਤੇਲ ਧਾਰਨ ਅਤੇ ਘੱਟ ਰਗੜ ਵਿਚਕਾਰ ਲੋੜੀਂਦੇ ਸੰਤੁਲਨ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ।
ਮਾੜੀ ਫਿਨਿਸ਼ਿੰਗ ਹਾਈਡ੍ਰੌਲਿਕ ਸੀਲਾਂ ਨੂੰ ਕਿਵੇਂ ਨੁਕਸਾਨ ਪਹੁੰਚਾ ਸਕਦੀ ਹੈ?
ਐਕਚੁਏਸ਼ਨ ਦੌਰਾਨ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸੂਖਮ ਚੋਟੀਆਂ ਇਲਾਸਟੋਮੇਰਿਕ ਸੀਲਾਂ ਨੂੰ ਘਟਾ ਸਕਦੀਆਂ ਹਨ। ਨਿਰਧਾਰਨ ਤੋਂ ਪਰੇ 0.2 ਮਾਈਕ੍ਰੋਮੀਟਰ ਰਾ ਭਿੰਨਤਾ ਵੀ ਸੀਲ ਦੀ ਉਮਰ ਨੂੰ ਕਾਫ਼ੀ ਘਟਾ ਸਕਦੀ ਹੈ, ਅੰਦਰੂਨੀ ਬਾਈਪਾਸ ਲੀਕੇਜ ਨੂੰ ਵਧਾ ਸਕਦੀ ਹੈ, ਅਤੇ ਸਿਸਟਮ ਦਬਾਅ ਨੂੰ ਘਟਾ ਸਕਦੀ ਹੈ।
ਖੁਰਦਰੇਪਣ ਤੋਂ ਇਲਾਵਾ ਕਿਹੜੀਆਂ ਜਿਓਮੈਟਰੀ ਸਹਿਣਸ਼ੀਲਤਾਵਾਂ ਮਾਇਨੇ ਰੱਖਦੀਆਂ ਹਨ?
ਗੋਲਾਈ ਅਤੇ ਸਿੱਧੀ ਹੋਣਾ ਜ਼ਰੂਰੀ ਹੈ। ਉੱਚ-ਪ੍ਰਦਰਸ਼ਨ ਵਾਲੇ ਸਰਵੋ-ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਲੰਡਰਾਂ ਨੂੰ ਅਸਮਾਨ ਸੀਲ ਲੋਡਿੰਗ ਅਤੇ ਤਰਲ ਬਾਈਪਾਸ ਨੂੰ ਰੋਕਣ ਲਈ 0.005 ਮਿਲੀਮੀਟਰ ਤੋਂ ਵੱਧ ਗੋਲਾਈ ਅਤੇ 0.01 ਮਿਲੀਮੀਟਰ ਪ੍ਰਤੀ ਮੀਟਰ ਤੋਂ ਘੱਟ ਸਿੱਧੀ ਹੋਣ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ।
ਲਗਾਉਣ ਤੋਂ ਬਾਅਦ ਕੋਟਿੰਗਾਂ ਕਿਉਂ ਖਤਮ ਹੋ ਜਾਂਦੀਆਂ ਹਨ?
ਹਾਰਡ ਕਰੋਮ ਜਾਂ HVOF ਟੰਗਸਟਨ ਕਾਰਬਾਈਡ ਵਰਗੀਆਂ ਕੋਟਿੰਗਾਂ ਕਠੋਰਤਾ ਅਤੇ ਖੋਰ ਪ੍ਰਤੀਰੋਧ ਵਧਾਉਂਦੀਆਂ ਹਨ ਪਰ ਉਹਨਾਂ ਨੂੰ ਅੰਤਿਮ ਆਕਾਰ ਤੱਕ ਪੀਸਿਆ ਜਾਂ ਪਾਲਿਸ਼ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਪੋਸਟ-ਕੋਟਿੰਗ ਫਿਨਿਸ਼ਿੰਗ ਅਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ ਅਤੇ ਨਿਸ਼ਾਨਾ ਕੋਟਿੰਗ ਮੋਟਾਈ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਵਿੱਚ ਮਦਦ ਕਰਦੀ ਹੈ, ਅਕਸਰ 20 ਤੋਂ 50 ਮਾਈਕ੍ਰੋਮੀਟਰ ਦੇ ਆਸਪਾਸ।