


ਸ਼ੀਸ਼ੇ ਵਰਗੀ ਲੂਮੀਨੇਅਰ ਸਤਹ ਕਿਸੇ ਹਿੱਸੇ ਨੂੰ "ਚਮਕਦਾਰ" ਦਿਖਣ ਲਈ ਕਹਿ ਕੇ ਪ੍ਰਾਪਤ ਨਹੀਂ ਕੀਤੀ ਜਾਂਦੀ; ਇਹ ਖੁਰਦਰਾਪਨ, ਚਮਕ, ਸਮੱਗਰੀ ਵਿਵਹਾਰ, ਟੂਲਿੰਗ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੁਹਰਾਉਣਯੋਗਤਾ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਕੇ ਪ੍ਰਾਪਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਲਾਈਟਿੰਗ ਫਿਕਸਚਰ ਨਿਰਮਾਤਾਵਾਂ ਲਈ, ਇੱਕ ਆਕਰਸ਼ਕ ਸਜਾਵਟੀ ਹਾਊਸਿੰਗ ਅਤੇ ਇੱਕ ਕਾਰਜਸ਼ੀਲ ਆਪਟੀਕਲ ਰਿਫਲੈਕਟਰ ਵਿਚਕਾਰ ਅੰਤਰ ਪੂਰੀ ਪਾਲਿਸ਼ਿੰਗ ਰਣਨੀਤੀ, ਲਾਗਤ ਬਣਤਰ ਅਤੇ ਨਿਰੀਖਣ ਵਿਧੀ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰ ਸਕਦਾ ਹੈ। ਪ੍ਰੀਮੀਅਮ ਟੀਚੇ ਜਿਵੇਂ ਕਿ 0.05 µm ਤੋਂ ਘੱਟ Ra ਅਤੇ ਉੱਪਰ ਚਮਕ 95 ਜੀਯੂ ਅਨੁਸ਼ਾਸਿਤ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਤੇ ਸਥਿਰ ਉਤਪਾਦਨ ਸਥਿਤੀਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇਹ ਲੇਖ ਦੱਸਦਾ ਹੈ ਕਿ ਕਿਵੇਂ ਫਿਨਿਸ਼ ਲੋੜਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਹੈ, ਘੱਟ-ਮਾਰਜਿਨ ਵਾਲੇ ਹਿੱਸਿਆਂ ਨੂੰ ਜ਼ਿਆਦਾ ਪਾਲਿਸ਼ ਕਰਨ ਤੋਂ ਕਿਵੇਂ ਬਚਣਾ ਹੈ, SKU ਜਟਿਲਤਾ ਦਾ ਪ੍ਰਬੰਧਨ ਕਰਨਾ ਹੈ, ਅਤੇ ਉਪਜ, ਥਰੂਪੁੱਟ ਅਤੇ ਸਤਹ ਇਕਸਾਰਤਾ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਣ ਲਈ ਦੁਹਰਾਉਣ ਯੋਗ ਪਾਲਿਸ਼ਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੀ ਵਰਤੋਂ ਕਿਵੇਂ ਕਰਨੀ ਹੈ।
ਲਾਈਟਿੰਗ ਫਿਕਸਚਰ ਲਈ ਮਿਰਰ ਫਿਨਿਸ਼ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਕਿਵੇਂ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਹੈ
ਲੂਮੀਨੇਅਰਾਂ 'ਤੇ ਇੱਕ ਨਿਰਦੋਸ਼, ਬਹੁਤ ਜ਼ਿਆਦਾ ਪ੍ਰਤੀਬਿੰਬਤ ਸਤਹ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਵਿਅਕਤੀਗਤ ਵਿਜ਼ੂਅਲ ਮੁਲਾਂਕਣਾਂ ਦੀ ਬਜਾਏ ਸਟੀਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਨਿਰਮਾਤਾਵਾਂ ਲਈ, ਇੱਕ ਆਮ "ਚਮਕਦਾਰ" ਲੋੜ ਤੋਂ ਇੱਕ ਸਖ਼ਤੀ ਨਾਲ ਪਰਿਭਾਸ਼ਿਤ ਇੰਜੀਨੀਅਰਿੰਗ ਮਿਆਰ ਵਿੱਚ ਤਬਦੀਲੀ ਕਰਨਾ ਅਨੁਕੂਲ ਬਣਾਉਣ ਵੱਲ ਪਹਿਲਾ ਕਦਮ ਹੈ। ਪਾਲਿਸ਼ ਕਰਨ ਦੀ ਪ੍ਰਕਿਰਿਆ. ਸਜਾਵਟੀ ਹਾਊਸਿੰਗਾਂ ਲਈ ਕਾਸਮੈਟਿਕ ਮਿਰਰ ਫਿਨਿਸ਼ ਅਤੇ ਫੰਕਸ਼ਨਲ ਆਪਟੀਕਲ ਰਿਫਲੈਕਟਰ ਜ਼ਰੂਰਤਾਂ ਵਿਚਕਾਰ ਸ਼ੁਰੂਆਤੀ ਫਰਕ ਕਰਨਾ ਬਹੁਤ ਜ਼ਰੂਰੀ ਹੈ; ਇਹਨਾਂ ਦੋ ਐਪਲੀਕੇਸ਼ਨਾਂ ਵਿੱਚ ਬਹੁਤ ਵੱਖਰੇ ਸਵੀਕਾਰਯੋਗ ਖੁਰਦਰੇਪਨ ਥ੍ਰੈਸ਼ਹੋਲਡ, ਟੈਸਟਿੰਗ ਮਾਪਦੰਡ, ਅਤੇ ਲਾਗਤ ਡਰਾਈਵਰ ਹਨ। ਸਹੀ ਸਹਿਣਸ਼ੀਲਤਾ ਤੋਂ ਬਿਨਾਂ, ਉਤਪਾਦਨ ਸਹੂਲਤਾਂ ਆਪਣੀਆਂ ਘ੍ਰਿਣਾਯੋਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਨੂੰ ਅਸਲ ਡਿਜ਼ਾਈਨ ਇਰਾਦੇ ਨਾਲ ਇਕਸਾਰ ਕਰਨ ਲਈ ਸੰਘਰਸ਼ ਕਰਦੀਆਂ ਹਨ, ਜਿਸ ਨਾਲ ਪਰਿਵਰਤਨਸ਼ੀਲ ਗੁਣਵੱਤਾ ਅਤੇ ਅਣਪਛਾਤੀ ਉਪਜ ਦਰਾਂ ਹੁੰਦੀਆਂ ਹਨ।
ਮਿਰਰ ਫਿਨਿਸ਼ ਪਰਿਭਾਸ਼ਾਵਾਂ ਅਤੇ ਗਲੌਸ ਟੀਚੇ
ਸਤਹ ਫਿਨਿਸ਼ਿੰਗ ਵਿੱਚ ਅਸਪਸ਼ਟਤਾ ਨੂੰ ਖਤਮ ਕਰਨ ਲਈ, ਨਿਰਮਾਤਾਵਾਂ ਨੂੰ ਮਾਤਰਾਤਮਕ ਮੈਟ੍ਰਿਕਸ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਮਿਰਰ ਫਿਨਿਸ਼ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਉਦਯੋਗ ਮਿਆਰ ਰਫਨੈੱਸ ਔਸਤ (Ra) ਅਤੇ ਗਲਾਸ ਯੂਨਿਟਾਂ (GU) 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਇੱਕ ਸੱਚੀ ਮਿਰਰ ਫਿਨਿਸ਼ ਲਈ ਆਮ ਤੌਰ 'ਤੇ 0.05 µm (2 ਮਾਈਕ੍ਰੋਇੰਚ) ਤੋਂ ਘੱਟ ਦੇ Ra ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਉੱਚ Ra ਮੁੱਲਾਂ ਵਾਲੀਆਂ ਸਤਹਾਂ ਰੌਸ਼ਨੀ ਨੂੰ ਖਿੰਡਾਉਣਗੀਆਂ, ਇੱਕ ਕਰਿਸਪ ਪ੍ਰਤੀਬਿੰਬ ਦੀ ਬਜਾਏ ਇੱਕ ਦੁੱਧ ਵਰਗਾ ਜਾਂ ਧੁੰਦਲਾ ਦਿੱਖ ਪੈਦਾ ਕਰਨਗੀਆਂ।
ਗਲੌਸ ਮੀਟਰ ਸਪੈਕੂਲਰ ਰਿਫਲੈਕਸ਼ਨ ਲਈ ਇੱਕ ਸੈਕੰਡਰੀ, ਬਹੁਤ ਭਰੋਸੇਮੰਦ ਮੈਟ੍ਰਿਕ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਨ। ਪ੍ਰੀਮੀਅਮ ਮਿਰਰ ਫਿਨਿਸ਼ ਲਈ, 20-ਡਿਗਰੀ ਦੇ ਕੋਣ 'ਤੇ ਮਾਪਣ 'ਤੇ ਸਤ੍ਹਾ 95 GU ਤੋਂ ਉੱਪਰ ਰਜਿਸਟਰ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਇਹ ਧਿਆਨ ਦੇਣਾ ਮਹੱਤਵਪੂਰਨ ਹੈ ਕਿ ਇਹ Ra 95 GU ਟਾਰਗੇਟ ਪ੍ਰੀਮੀਅਮ ਸਜਾਵਟੀ ਰੋਸ਼ਨੀ ਮਿਆਰਾਂ ਨੂੰ ਦਰਸਾਉਂਦੇ ਹਨ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਜਦੋਂ ਕਿ ਪਿੱਤਲ ਜਾਂ ਸਟੇਨਲੈਸ ਸਟੀਲ 'ਤੇ ਬੇਅਰ-ਮੈਟਲ ਮਿਰਰ ਫਿਨਿਸ਼ ਅੰਤਿਮ ਅੰਤ-ਅਵਸਥਾ ਵਜੋਂ ਕੰਮ ਕਰ ਸਕਦੇ ਹਨ (ਬਸ਼ਰਤੇ ਉਹ ਖਰਾਬ ਹੋਣ ਅਤੇ ਖੋਰ ਤੋਂ ਸੁਰੱਖਿਅਤ ਹੋਣ), ਅੰਤਿਮ ਪ੍ਰਤੀਬਿੰਬ ਅਕਸਰ ਬਾਅਦ ਦੀ ਪਲੇਟਿੰਗ ਜਾਂ ਭੌਤਿਕ ਭਾਫ਼ ਜਮ੍ਹਾਂ (PVD) ਕੋਟਿੰਗਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਜੇਕਰ ਕਿਸੇ ਕੰਪੋਨੈਂਟ ਨੂੰ ਲੈਵਲਿੰਗ ਇਲੈਕਟ੍ਰੋਪਲੇਟ ਜਾਂ ਉੱਚ-ਗਲੌਸ PVD ਕੋਟਿੰਗ ਪ੍ਰਾਪਤ ਹੋਵੇਗੀ, ਤਾਂ ਬੇਲੋੜੀ ਲਾਗਤਾਂ ਨੂੰ ਘਟਾਉਣ ਲਈ ਬੇਅਰ-ਮੈਟਲ ਪਾਲਿਸ਼ਿੰਗ ਟਾਰਗੇਟਾਂ ਨੂੰ ਕਈ ਵਾਰ ਢਿੱਲ ਦਿੱਤੀ ਜਾ ਸਕਦੀ ਹੈ। ਇਹਨਾਂ ਮੈਟ੍ਰਿਕਸ ਨੂੰ ਤਕਨੀਕੀ ਡਰਾਇੰਗਾਂ ਵਿੱਚ ਸ਼ਾਮਲ ਕਰਨਾ, ਅਕਸਰ ਹਵਾਲਾ ਦੇਣਾ ਆਈਐਸਓ ਸਤ੍ਹਾ ਦੀ ਬਣਤਰ ਲਈ ਮਿਆਰ ਜਿਵੇਂ ਕਿ ISO 4287, ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੇ ਹਨ ਕਿ ਅੰਦਰੂਨੀ ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ ਟੀਮਾਂ ਅਤੇ ਬਾਹਰੀ ਸਪਲਾਇਰ ਦੋਵੇਂ ਇੱਕ ਏਕੀਕ੍ਰਿਤ ਟੀਚਾ ਸਾਂਝਾ ਕਰਦੇ ਹਨ।
ਸਜਾਵਟੀ ਮੁੱਲ, SKU ਜਟਿਲਤਾ, ਅਤੇ ਥਰੂਪੁੱਟ ਟੀਚੇ
ਮਿਰਰ ਫਿਨਿਸ਼ ਦੀ ਲੋੜ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਵਰਕਪੀਸ ਦੇ ਸਜਾਵਟੀ ਮੁੱਲ, ਸਟਾਕ ਕੀਪਿੰਗ ਯੂਨਿਟਾਂ (SKUs) ਦੀ ਗੁੰਝਲਤਾ, ਅਤੇ ਸਹੂਲਤ ਦੇ ਥਰੂਪੁੱਟ ਟੀਚਿਆਂ ਦੁਆਰਾ ਬਹੁਤ ਪ੍ਰਭਾਵਿਤ ਹੁੰਦਾ ਹੈ। ਉੱਚ-ਅੰਤ ਦੇ ਆਰਕੀਟੈਕਚਰਲ ਲੂਮੀਨੇਅਰ ਤੀਬਰ, ਮਲਟੀ-ਸਟੇਜ ਪਾਲਿਸ਼ਿੰਗ ਦੀ ਲਾਗਤ ਨੂੰ ਜਜ਼ਬ ਕਰ ਸਕਦੇ ਹਨ, ਜਦੋਂ ਕਿ ਵਪਾਰਕ ਡਾਊਨਲਾਈਟ ਟ੍ਰਿਮਸ ਲਈ ਤੇਜ਼, ਬਹੁਤ ਜ਼ਿਆਦਾ ਦੁਹਰਾਉਣ ਯੋਗ ਪ੍ਰੋਸੈਸਿੰਗ ਮਿਆਰਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਨਿਰਮਾਤਾਵਾਂ ਨੂੰ ਘੱਟ-ਮਾਰਜਿਨ ਵਾਲੇ ਵਪਾਰਕ ਹਿੱਸਿਆਂ ਲਈ ਇੱਕ ਸੱਚੇ ਸ਼ੀਸ਼ੇ ਦੀ ਫਿਨਿਸ਼ ਦਾ ਪਿੱਛਾ ਕਰਨ ਦੇ ਘਟਦੇ ਰਿਟਰਨ ਨੂੰ ਵੀ ਪਛਾਣਨਾ ਚਾਹੀਦਾ ਹੈ। ਬਹੁਤ ਸਾਰੇ ਉਪਯੋਗਾਂ ਵਿੱਚ, ਇੱਕ ਨਿਰਦੋਸ਼ ਸ਼ੀਸ਼ੇ ਦੀ ਸਤ੍ਹਾ ਵਪਾਰਕ ਤੌਰ 'ਤੇ ਬੇਲੋੜੀ ਹੁੰਦੀ ਹੈ। ਵਿਕਲਪਕ ਫਿਨਿਸ਼ਿੰਗ ਜ਼ਰੂਰਤਾਂ - ਜਿਵੇਂ ਕਿ ਇਲੈਕਟ੍ਰੋਪੋਲਿਸ਼ਿੰਗ, ਰਸਾਇਣਕ ਪਾਲਿਸ਼ਿੰਗ, ਜਾਂ ਵਾਈਬ੍ਰੇਟਰੀ ਫਿਨਿਸ਼ਿੰਗ - ਨੂੰ ਲਾਗਤ ਅਤੇ ਸਮੇਂ ਦੇ ਇੱਕ ਹਿੱਸੇ 'ਤੇ ਸਵੀਕਾਰਯੋਗ ਸਾਟਿਨ ਜਾਂ ਬੁਰਸ਼ ਕੀਤੇ ਸੁਹਜ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਨਿਰਧਾਰਤ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦੇ ਸਮੇਂ ਉੱਚ SKU ਜਟਿਲਤਾ ਅਕਸਰ ਇੱਕ ਰੁਕਾਵਟ ਵਜੋਂ ਕੰਮ ਕਰਦੀ ਹੈ। ਪ੍ਰਤੀ ਸ਼ਿਫਟ ਕਈ ਵੱਖਰੇ ਕੰਪੋਨੈਂਟ SKU ਨੂੰ ਸੰਭਾਲਣ ਵਾਲੀਆਂ ਸਹੂਲਤਾਂ ਅਕਸਰ ਸਮੁੱਚੇ ਥਰੂਪੁੱਟ ਵਿੱਚ ਮਹੱਤਵਪੂਰਨ ਗਿਰਾਵਟ ਦਾ ਅਨੁਭਵ ਕਰਦੀਆਂ ਹਨ - ਆਮ ਤੌਰ 'ਤੇ 15% ਤੋਂ 20% (ਇੱਕ ਉਦਾਹਰਣ ਵਜੋਂ ਅੰਦਰੂਨੀ ਬੈਂਚਮਾਰਕ) - ਦੇ ਨਿਰੰਤਰ ਰੀਕੈਲੀਬ੍ਰੇਸ਼ਨ ਦੇ ਕਾਰਨ। ਪਾਲਿਸ਼ ਕਰਨ ਵਾਲੇ ਉਪਕਰਣ ਅਤੇ ਪਹੀਏ ਬਦਲਣੇ। ਥਰੂਪੁੱਟ ਟੀਚਿਆਂ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਲਈ, ਉਤਪਾਦਨ ਪ੍ਰਬੰਧਕਾਂ ਨੂੰ ਜਿੱਥੇ ਵੀ ਸੰਭਵ ਹੋਵੇ ਬੇਸ ਜਿਓਮੈਟਰੀ ਨੂੰ ਮਿਆਰੀ ਬਣਾਉਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ SKUs ਨੂੰ ਸਮੱਗਰੀ ਅਤੇ ਲੋੜੀਂਦੇ ਪਾਲਿਸ਼ਿੰਗ ਦਬਾਅ ਦੁਆਰਾ ਸਮੂਹਬੱਧ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਬੈਚਾਂ ਵਿਚਕਾਰ ਮਸ਼ੀਨ ਡਾਊਨਟਾਈਮ ਘੱਟ ਤੋਂ ਘੱਟ ਹੁੰਦਾ ਹੈ।
ਪਾਲਿਸ਼ਿੰਗ ਦੀ ਲਾਗਤ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਨ ਵਾਲੀਆਂ ਸਮੱਗਰੀਆਂ ਅਤੇ ਫਿਕਸਚਰ ਜਿਓਮੈਟਰੀ
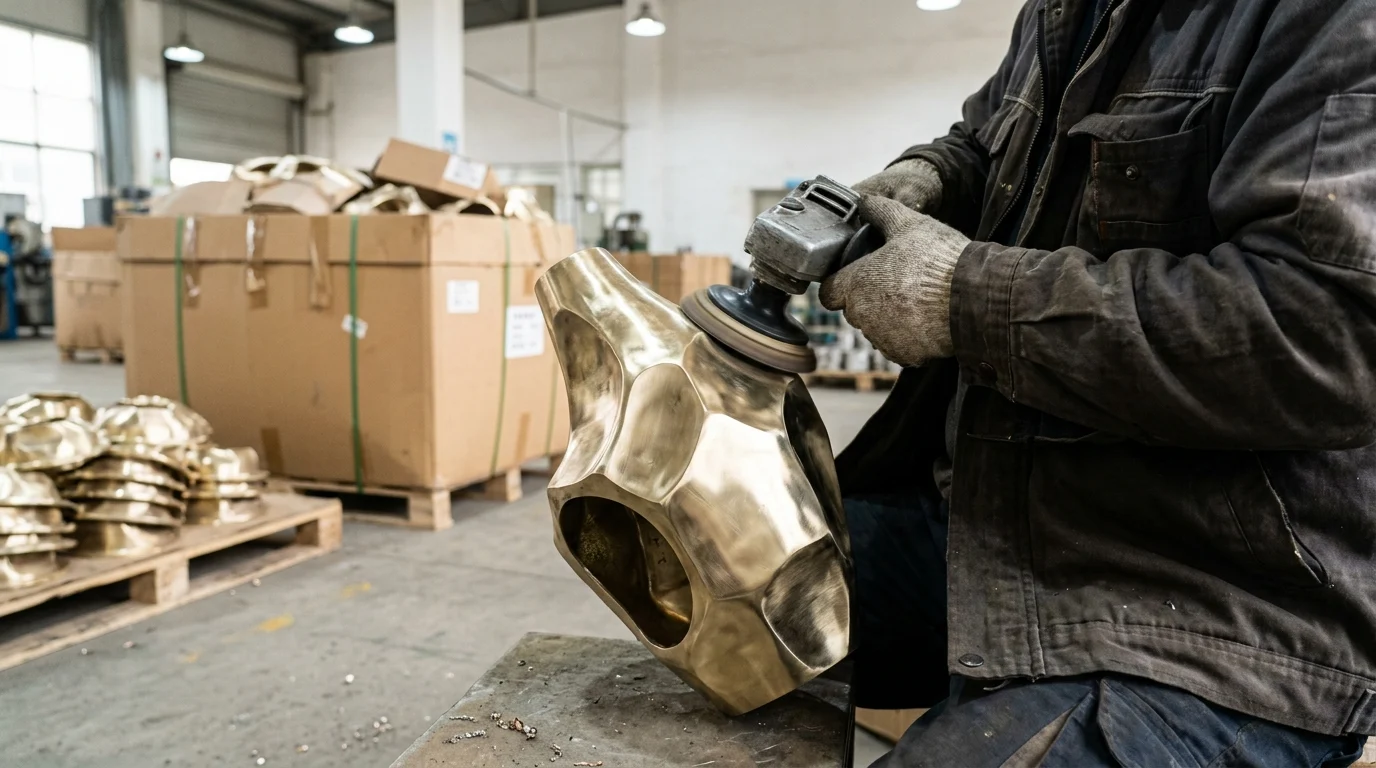
ਸਤ੍ਹਾ ਦੀ ਸਮਾਪਤੀ ਵਿੱਚ ਮੁੱਢਲੇ ਪਦਾਰਥਾਂ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਤੇ ਪਾਰਟ ਟੌਪੋਗ੍ਰਾਫੀ ਪ੍ਰਾਇਮਰੀ ਲਾਗਤ ਚਾਲਕਾਂ ਵਜੋਂ ਕੰਮ ਕਰਦੇ ਹਨ। ਇੱਕ ਮਿਸ਼ਰਤ ਧਾਤ ਦੀ ਧਾਤੂ ਕਠੋਰਤਾ, ਇਸਦੀ ਥਰਮਲ ਚਾਲਕਤਾ, ਅਤੇ ਵਰਕਪੀਸ ਦੀ ਭੌਤਿਕ ਸ਼ਕਲ ਵਿਚਕਾਰ ਗੁੰਝਲਦਾਰ ਪਰਸਪਰ ਪ੍ਰਭਾਵ ਚੱਕਰ ਦੇ ਸਮੇਂ, ਘਸਾਉਣ ਵਾਲੀ ਖਪਤ ਅਤੇ ਅੰਤਮ ਉਪਜ ਦਰ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ।
ਐਲੂਮੀਨੀਅਮ, ਸਟੇਨਲੈੱਸ ਸਟੀਲ, ਪਿੱਤਲ, ਜ਼ਮਕ, ਅਤੇ ਪਲੇਟੇਡ ਹਿੱਸੇ
ਵੱਖ-ਵੱਖ ਧਾਤਾਂ ਘ੍ਰਿਣਾਯੋਗ ਰਗੜ ਦਾ ਜਵਾਬ ਬੁਨਿਆਦੀ ਤੌਰ 'ਤੇ ਵੱਖ-ਵੱਖ ਤਰੀਕਿਆਂ ਨਾਲ ਦਿੰਦੀਆਂ ਹਨ। ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ (ਜਿਵੇਂ ਕਿ 6061 ਜਾਂ 6063) ਆਪਣੀ ਸਾਪੇਖਿਕ ਕੋਮਲਤਾ ਦੇ ਕਾਰਨ ਤੇਜ਼ੀ ਨਾਲ ਪਾਲਿਸ਼ ਕਰਦੇ ਹਨ ਪਰ ਉੱਚ ਥਰਮਲ ਚਾਲਕਤਾ ਰੱਖਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਉਹਨਾਂ ਨੂੰ ਗਰਮੀ ਦੇ ਵਿਗਾੜ ਅਤੇ ਸਤਹ ਦੇ ਧੱਬੇ ਲਈ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸੰਵੇਦਨਸ਼ੀਲ ਬਣਾਇਆ ਜਾਂਦਾ ਹੈ ਜੇਕਰ ਪਹੀਏ ਦੀ ਗਤੀ ਨੂੰ ਮਾੜਾ ਢੰਗ ਨਾਲ ਪ੍ਰਬੰਧਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਸਦੇ ਉਲਟ, ਸਟੇਨਲੈਸ ਸਟੀਲ (ਜਿਵੇਂ ਕਿ, 304 ਜਾਂ 316 ਲੜੀ) ਉੱਚ ਪਹੀਏ ਦੇ ਦਬਾਅ ਅਤੇ ਹਮਲਾਵਰ ਕੱਟਣ ਵਾਲੇ ਮਿਸ਼ਰਣਾਂ ਦੀ ਮੰਗ ਕਰਦਾ ਹੈ। ਸਟੇਨਲੈਸ ਸਟੀਲ ਨੂੰ ਪਾਲਿਸ਼ ਕਰਨ ਲਈ ਆਮ ਤੌਰ 'ਤੇ ਪਿੱਤਲ ਨਾਲੋਂ ਕਾਫ਼ੀ ਲੰਬੇ ਚੱਕਰ ਸਮੇਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਫਿਰ ਵੀ ਇਹ ਬਾਹਰੀ ਹਿੱਸਿਆਂ ਲਈ ਵਧੀਆ ਲੰਬੇ ਸਮੇਂ ਦੀ ਟਿਕਾਊਤਾ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਪਿੱਤਲ ਆਪਣੀ ਸ਼ਾਨਦਾਰ ਮਸ਼ੀਨੀ ਯੋਗਤਾ ਅਤੇ ਉੱਚ-ਚਮਕ ਵਾਲੀ ਫਿਨਿਸ਼ ਲਈ ਤੇਜ਼ੀ ਨਾਲ ਤਰੱਕੀ ਦੇ ਕਾਰਨ ਉੱਚ-ਅੰਤ ਦੀ ਸਜਾਵਟੀ ਰੋਸ਼ਨੀ ਲਈ ਇੱਕ ਪਸੰਦੀਦਾ ਸਮੱਗਰੀ ਬਣਿਆ ਹੋਇਆ ਹੈ। ਜ਼ਮਕ (ਜ਼ਿੰਕ ਮਿਸ਼ਰਤ ਧਾਤ) ਡਾਈ ਕਾਸਟਿੰਗ, ਜੋ ਅਕਸਰ ਗੁੰਝਲਦਾਰ ਬਰੈਕਟਾਂ ਅਤੇ ਫਾਈਨਲ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਵਿਲੱਖਣ ਚੁਣੌਤੀਆਂ ਪੇਸ਼ ਕਰਦਾ ਹੈ। ਜਦੋਂ ਕਿ ਜ਼ਮਾਕ ਨੂੰ ਸ਼ੁਰੂਆਤੀ ਸਟਾਕ ਹਟਾਉਣ ਲਈ ਘੱਟ ਸਮਾਂ ਲੱਗਦਾ ਹੈ, ਇਹ ਪ੍ਰਕਿਰਿਆ ਬਹੁਤ ਸੰਵੇਦਨਸ਼ੀਲ ਹੈ; ਇਸਨੂੰ ਸੰਘਣੀ ਬਾਹਰੀ ਚਮੜੀ ਨੂੰ ਤੋੜੇ ਬਿਨਾਂ ਫਲੈਸ਼ ਨੂੰ ਹਟਾਉਣਾ ਚਾਹੀਦਾ ਹੈ, ਕਿਉਂਕਿ ਉਪ-ਸਤਹ ਪੋਰੋਸਿਟੀ ਨੂੰ ਉਜਾਗਰ ਕਰਨ ਨਾਲ ਬਾਅਦ ਦੇ ਇਲੈਕਟ੍ਰੋਪਲੇਟਿੰਗ ਦੌਰਾਨ ਛਾਲੇ ਪੈ ਜਾਣਗੇ।
| ਸਮੱਗਰੀ | ਆਮ ਪ੍ਰੀ-ਪੋਲਿਸ਼ ਰਾ (µm) | ਸਾਪੇਖਿਕ ਪਾਲਿਸ਼ਿੰਗ ਸਮਾਂ ਸੂਚਕਾਂਕ | ਪ੍ਰਾਇਮਰੀ ਨੁਕਸ ਦਾ ਜੋਖਮ |
|---|---|---|---|
| ਐਲੂਮੀਨੀਅਮ (ਐਕਸਟਰੂਡਡ) | 0.8 - 1.2 | ਬੇਸਲਾਈਨ | ਗਰਮੀ ਵਿਗਾੜ, ਧੱਬਾ |
| ਪਿੱਤਲ (ਕਾਸਟ/ਮਸ਼ੀਨ ਵਾਲਾ) | 1.2 - 1.6 | ਦਰਮਿਆਨਾ | ਤਿੱਖੇ ਵੇਰਵਿਆਂ ਦੀ ਜ਼ਿਆਦਾ ਪਾਲਿਸ਼ਿੰਗ |
| ਸਟੇਨਲੈੱਸ ਸਟੀਲ (304) | 1.5 - 2.0 | ਉੱਚ | ਹੀਟ ਟਿਨਟਿੰਗ, ਤੇਜ਼ ਘਿਸਾਵਟ ਵਾਲਾ ਘਿਸਾਵਟ |
| ਜ਼ਮਕ (ਕਾਸਟ) | 0.6 - 1.0 | ਘੱਟ | ਸਤ੍ਹਾ ਦੀ ਹੇਠਲੀ ਪੋਰੋਸਿਟੀ ਦਾ ਪਰਦਾਫਾਸ਼ ਕਰਨਾ |
*ਨੋਟ: ਸਾਪੇਖਿਕ ਪਾਲਿਸ਼ਿੰਗ ਸਮਾਂ ਸੂਚਕਾਂਕ ਮੁੱਲ ਗੁਣਾਤਮਕ ਪੱਧਰਾਂ ਵਿੱਚ ਸ਼੍ਰੇਣੀਬੱਧ ਕੀਤੇ ਗਏ ਦ੍ਰਿਸ਼ਟਾਂਤਕ ਅੰਦਰੂਨੀ ਅਨੁਮਾਨ ਹਨ।
ਸਭ ਤੋਂ ਵੱਧ ਪਾਲਿਸ਼ਿੰਗ ਜੋਖਮ ਵਾਲੇ ਫਿਕਸਚਰ ਆਕਾਰ
ਜਿਓਮੈਟਰੀ ਪਾਲਿਸ਼ਿੰਗ ਵ੍ਹੀਲ ਦੀ ਪਹੁੰਚਯੋਗਤਾ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦੀ ਹੈ ਅਤੇ ਨੁਕਸ ਦਰ ਨੂੰ ਬਹੁਤ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ। ਡੂੰਘੇ ਅੰਦਰੂਨੀ ਖੁੱਡੇ, 5 ਮਿਲੀਮੀਟਰ ਤੋਂ ਘੱਟ ਰੇਡੀਆਈ ਵਾਲੇ ਤਿੱਖੇ ਅੰਦਰੂਨੀ ਕੋਨੇ, ਅਤੇ 1.5 ਮਿਲੀਮੀਟਰ ਤੋਂ ਘੱਟ ਮੋਟਾਈ ਵਾਲੇ ਪਤਲੇ-ਦੀਵਾਰਾਂ ਵਾਲੇ ਐਕਸਟਰੂਜ਼ਨ ਵਾਲੇ ਵਰਕਪੀਸ ਸਭ ਤੋਂ ਵੱਧ ਪਾਲਿਸ਼ਿੰਗ ਜੋਖਮ ਰੱਖਦੇ ਹਨ। ਇਹ ਖਾਸ ਮਾਪ ਸਖ਼ਤ ਯੂਨੀਵਰਸਲ ਮਿਆਰਾਂ ਦੀ ਬਜਾਏ ਉੱਚ-ਜੋਖਮ ਵਾਲੀਆਂ ਜਿਓਮੈਟਰੀਆਂ ਲਈ ਆਮ ਉਦਾਹਰਣ ਦਿਸ਼ਾ-ਨਿਰਦੇਸ਼ਾਂ ਵਜੋਂ ਕੰਮ ਕਰਦੇ ਹਨ।
ਡੂੰਘੇ ਵਿੱਥ ਪਹੀਏ ਦੇ ਅਸਮਾਨ ਦਬਾਅ ਦਾ ਕਾਰਨ ਬਣਦੇ ਹਨ ਅਤੇ ਤਰਲ ਪਾਲਿਸ਼ਿੰਗ ਮਿਸ਼ਰਣਾਂ ਦੇ ਪ੍ਰਵਾਹ ਨੂੰ ਸੀਮਤ ਕਰਦੇ ਹਨ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਪਰਛਾਵੇਂ ਖੇਤਰਾਂ ਵਿੱਚ ਨਾਕਾਫ਼ੀ ਪ੍ਰਤੀਬਿੰਬ ਹੁੰਦਾ ਹੈ। ਪਤਲੀਆਂ-ਦੀਵਾਰਾਂ ਵਾਲੀਆਂ ਜਿਓਮੈਟਰੀਆਂ ਮਕੈਨੀਕਲ ਦਬਾਅ ਅਤੇ ਸੀਸਲ ਅਤੇ ਕਪਾਹ ਦੇ ਬੱਫਾਂ ਦੁਆਰਾ ਪੈਦਾ ਕੀਤੀ ਗਈ ਸਥਾਨਕ ਗਰਮੀ ਦੇ ਅਧੀਨ ਵਾਰਪਿੰਗ ਲਈ ਸੰਭਾਵਿਤ ਹੁੰਦੀਆਂ ਹਨ, ਜਿਸ ਨਾਲ ਅਕਸਰ ਨਾ-ਮੁੜਨਯੋਗ ਸਕ੍ਰੈਪ ਹੁੰਦਾ ਹੈ।
ਸਮੱਗਰੀ ਅਤੇ ਜਿਓਮੈਟਰੀ ਪ੍ਰਕਿਰਿਆ ਚੋਣ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ
ਸਮੱਗਰੀ ਦੀ ਕਠੋਰਤਾ ਅਤੇ ਕੰਪੋਨੈਂਟ ਜਿਓਮੈਟਰੀ ਦਾ ਇੰਟਰਸੈਕਸ਼ਨ ਅੰਤ ਵਿੱਚ ਦੀ ਚੋਣ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦਾ ਹੈ ਪਾਲਿਸ਼ ਕਰਨ ਵਾਲੀ ਮਸ਼ੀਨਰੀ. ਫਲੈਟ ਆਰਕੀਟੈਕਚਰਲ ਲਾਈਟਿੰਗ ਪੈਨਲ ਹਾਈ-ਸਪੀਡ, ਪਾਸ-ਥਰੂ ਫਲੈਟਬੈੱਡ ਪਾਲਿਸ਼ਿੰਗ ਮਸ਼ੀਨਾਂ ਦੀ ਵਰਤੋਂ ਦੀ ਆਗਿਆ ਦਿੰਦੇ ਹਨ, ਜੋ ਕਿ ਬਹੁਤ ਜ਼ਿਆਦਾ ਉੱਚ ਪ੍ਰੋਸੈਸਿੰਗ ਦਰਾਂ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੀਆਂ ਹਨ।
ਇਸ ਦੇ ਉਲਟ, ਸਜਾਵਟੀ ਪਿੱਤਲ ਦੇ ਝੰਡੇ ਜਾਂ ਗੁੰਝਲਦਾਰ ਕਾਸਟ ਐਲੂਮੀਨੀਅਮ ਸਕੋਨਸ ਨੂੰ ਮਲਟੀ-ਐਕਸਿਸ ਆਰਟੀਕੁਲੇਸ਼ਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਤਾਂ ਜੋ ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾ ਸਕੇ ਕਿ ਪਾਲਿਸ਼ਿੰਗ ਵ੍ਹੀਲ ਲਹਿਰਾਉਂਦੀ ਸਤ੍ਹਾ 'ਤੇ ਲੰਬਵਤ ਰਹੇ। ਇਹ ਜਿਓਮੈਟ੍ਰਿਕ ਜਟਿਲਤਾ ਥਰੂਪੁੱਟ ਨੂੰ ਪ੍ਰਤੀ ਘੰਟਾ ਸਿੰਗਲ-ਡਿਜੀਟ ਯੂਨਿਟਾਂ ਤੱਕ ਸੀਮਤ ਕਰਦੀ ਹੈ, ਜੋ ਕਿ ਬਹੁਤ ਹੁਨਰਮੰਦ ਹੱਥੀਂ ਕਿਰਤ ਜਾਂ ਗੁੰਝਲਦਾਰ ਰੂਪਾਂ ਦੇ ਅਨੁਕੂਲ ਹੋਣ ਦੇ ਸਮਰੱਥ ਉੱਨਤ ਸਵੈਚਾਲਿਤ ਪ੍ਰਣਾਲੀਆਂ ਵਿਚਕਾਰ ਚੋਣ ਕਰਨ ਦਾ ਨਿਰਦੇਸ਼ ਦਿੰਦੀ ਹੈ।
ਮਿਰਰ ਫਿਨਿਸ਼ ਪਾਲਿਸ਼ਿੰਗ ਲਈ ਕੁਸ਼ਲ ਪ੍ਰਕਿਰਿਆ ਰੂਟ
ਕਾਸਟਿੰਗ, ਸਟੈਂਪਿੰਗ, ਜਾਂ ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ ਦੁਆਰਾ ਬਚੇ ਹੋਏ ਸਤ੍ਹਾ ਦੇ ਨੁਕਸਾਨ ਨੂੰ ਖਤਮ ਕਰਨ ਲਈ ਸਤ੍ਹਾ ਦੇ ਸੁਧਾਰ ਲਈ ਇੱਕ ਯੋਜਨਾਬੱਧ, ਬਹੁ-ਪੜਾਵੀ ਪਹੁੰਚ ਜ਼ਰੂਰੀ ਹੈ। ਵਿਚਕਾਰਲੇ ਘ੍ਰਿਣਾਯੋਗ ਕਦਮਾਂ ਨੂੰ ਬਾਈਪਾਸ ਕਰਨ ਦੀ ਕੋਸ਼ਿਸ਼ ਕਰਨ ਨਾਲ ਲਾਜ਼ਮੀ ਤੌਰ 'ਤੇ ਸੂਖਮ-ਸਕ੍ਰੈਚਾਂ ਨਿਕਲਦੀਆਂ ਹਨ ਜੋ ਅੰਤਿਮ ਲੂਮੀਨੇਅਰ ਪਲੇਟ ਕੀਤੇ ਜਾਣ ਜਾਂ ਪ੍ਰਕਾਸ਼ਮਾਨ ਹੋਣ ਤੋਂ ਬਾਅਦ ਆਪਟੀਕਲ ਵਿਗਾੜ ਵਜੋਂ ਪ੍ਰਗਟ ਹੁੰਦੀਆਂ ਹਨ।
ਡੀਬਰਿੰਗ, ਪੀਸਣ, ਸੈਂਡਿੰਗ, ਅਤੇ ਪਾਲਿਸ਼ ਕਰਨ ਦਾ ਕ੍ਰਮ
ਸ਼ੀਸ਼ੇ ਦੀ ਫਿਨਿਸ਼ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਮਿਆਰੀ ਪ੍ਰਗਤੀ ਮੋਟੇ ਸਟਾਕ ਹਟਾਉਣ ਤੋਂ ਲੈ ਕੇ ਅਲਟਰਾ-ਫਾਈਨ ਕਲਰ ਬਫਿੰਗ ਤੱਕ ਵਿਧੀਗਤ ਤੌਰ 'ਤੇ ਚਲਦੀ ਹੈ। ਇਹ ਕ੍ਰਮ ਆਮ ਤੌਰ 'ਤੇ 120-ਗ੍ਰਿਟ ਸਿਰੇਮਿਕ ਜਾਂ ਜ਼ਿਰਕੋਨੀਆ ਐਬ੍ਰੈਸਿਵ ਬੈਲਟਾਂ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਡੀਬਰਿੰਗ ਅਤੇ ਪੀਸਣ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ ਤਾਂ ਜੋ ਵਿਭਾਜਨ ਲਾਈਨਾਂ ਅਤੇ ਭਾਰੀ ਮਸ਼ੀਨਿੰਗ ਨਿਸ਼ਾਨਾਂ ਨੂੰ ਹਟਾਇਆ ਜਾ ਸਕੇ। ਫਿਰ ਸਤ੍ਹਾ ਨੂੰ ਪ੍ਰਗਤੀਸ਼ੀਲ ਸੈਂਡਿੰਗ ਪੜਾਵਾਂ ਰਾਹੀਂ ਸੁਧਾਰਿਆ ਜਾਂਦਾ ਹੈ—ਆਮ ਤੌਰ 'ਤੇ 240, 400, 600, ਅਤੇ 800-ਗ੍ਰਿਟ ਤੱਕ।
ਇੱਕ ਵਾਰ ਜਦੋਂ ਸਤ੍ਹਾ ਇੱਕ ਸਮਾਨ 800-ਗ੍ਰਿਟ ਸਕ੍ਰੈਚ ਪੈਟਰਨ 'ਤੇ ਪਹੁੰਚ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਪਾਲਿਸ਼ਿੰਗ ਪੜਾਅ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ। ਇਸ ਵਿੱਚ ਸਖ਼ਤ ਸੀਸਲ ਪਹੀਏ ਅਤੇ ਹਮਲਾਵਰ ਟ੍ਰਾਈਪੋਲੀ ਮਿਸ਼ਰਣਾਂ ਨਾਲ ਭਾਰੀ ਕੱਟਣਾ ਸ਼ਾਮਲ ਹੁੰਦਾ ਹੈ, ਜਿਸ ਤੋਂ ਬਾਅਦ ਵਿਚਕਾਰਲੀ ਬਫਿੰਗ ਹੁੰਦੀ ਹੈ। ਅੰਤਮ ਪੜਾਅ ਪਹਿਲਾਂ ਤੋਂ ਪਰਿਭਾਸ਼ਿਤ ਸਤਹ ਖੁਰਦਰੀ ਦੇ ਟੀਚਿਆਂ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਨਰਮ, ਢਿੱਲੇ-ਸਿਲਾਏ ਹੋਏ ਸੂਤੀ ਪਹੀਆਂ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ, ਜੋ ਕਿ ਬਰੀਕ ਰੂਜ (ਐਲੂਮੀਨੀਅਮ ਆਕਸਾਈਡ ਜਾਂ ਕ੍ਰੋਮੀਅਮ ਆਕਸਾਈਡ) ਨਾਲ ਜੋੜਿਆ ਜਾਂਦਾ ਹੈ, ਜੋ ਧਾਤ ਤੋਂ ਇੱਕ ਡੂੰਘੀ, ਨਿਰਦੋਸ਼ ਚਮਕ ਖਿੱਚਦਾ ਹੈ।
ਹੱਥੀਂ ਪਾਲਿਸ਼ਿੰਗ, ਰੋਬੋਟਿਕ ਪਾਲਿਸ਼ਿੰਗ, ਅਤੇ ਹਾਈਬ੍ਰਿਡ ਵਰਕਫਲੋ
ਹੱਥੀਂ ਪਾਲਿਸ਼ਿੰਗ ਆਪਰੇਟਰ ਦੇ ਹੁਨਰ ਅਤੇ ਸਪਰਸ਼ ਫੀਡਬੈਕ 'ਤੇ ਬਹੁਤ ਜ਼ਿਆਦਾ ਨਿਰਭਰ ਕਰਦੀ ਹੈ, ਜੋ ਇਸਨੂੰ ਘੱਟ-ਆਵਾਜ਼ ਵਾਲੇ, ਬਹੁਤ ਹੀ ਗੁੰਝਲਦਾਰ ਸਜਾਵਟੀ ਹਿੱਸਿਆਂ ਲਈ ਢੁਕਵਾਂ ਬਣਾਉਂਦੀ ਹੈ। ਹਾਲਾਂਕਿ, ਹੱਥੀਂ ਪ੍ਰਕਿਰਿਆਵਾਂ ਉਤਪਾਦਨ ਸ਼ਿਫਟ ਦੇ ਦੌਰਾਨ ਥਕਾਵਟ-ਪ੍ਰੇਰਿਤ ਅਸੰਗਤਤਾ ਤੋਂ ਪੀੜਤ ਹਨ। ਰੋਬੋਟਿਕ ਪਾਲਿਸ਼ਿੰਗ ਸੈੱਲ 6-ਧੁਰੀ ਵਾਲੇ ਆਰਟੀਕੁਲੇਟਿਡ ਆਰਮਜ਼ ਅਤੇ ਫੋਰਸ-ਕੰਪਲਾਇੰਸ ਐਂਡ ਇਫੈਕਟਰਸ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਇਸਦਾ ਹੱਲ ਕੱਢੋ। ਇਹ ਆਟੋਮੇਟਿਡ ਸਿਸਟਮ ਸੰਪਰਕ ਪਹੀਏ ਦੇ ਵਿਰੁੱਧ ਸਹੀ, ਪ੍ਰੋਗਰਾਮ ਕੀਤੇ ਦਬਾਅ ਨੂੰ ਬਣਾਈ ਰੱਖਦੇ ਹਨ, ਉਤਪਾਦਨ ਸ਼ਿਫਟ 'ਤੇ ਇਕਸਾਰਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਗੁੰਝਲਦਾਰ ਰੂਪਾਂ ਦੇ ਅਨੁਕੂਲ ਬਣਦੇ ਹਨ।
ਬਹੁਤ ਸਾਰੇ ਆਧੁਨਿਕ ਨਿਰਮਾਤਾ ਹਾਈਬ੍ਰਿਡ ਵਰਕਫਲੋ ਅਪਣਾਉਂਦੇ ਹਨ। ਇਹਨਾਂ ਸੈੱਟਅੱਪਾਂ ਵਿੱਚ, ਰੋਬੋਟਿਕ ਸੈੱਲ ਭਾਰੀ ਕਟਿੰਗ ਅਤੇ ਇੰਟਰਮੀਡੀਏਟ ਸੈਂਡਿੰਗ ਦੇ ਜ਼ਿਆਦਾਤਰ ਕੰਮ ਨੂੰ ਸੰਭਾਲਦੇ ਹਨ - ਜਿੱਥੇ ਇਕਸਾਰਤਾ ਅਤੇ ਦਬਾਅ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਹੁੰਦਾ ਹੈ - ਜਦੋਂ ਕਿ ਮਨੁੱਖੀ ਸੰਚਾਲਕ ਅੰਤਿਮ ਰੰਗ ਬਫਿੰਗ ਅਤੇ ਗੁੰਝਲਦਾਰ ਟੱਚ-ਅੱਪ ਕਰਦੇ ਹਨ, ਮਨੁੱਖੀ ਦ੍ਰਿਸ਼ਟੀਗਤ ਤੀਬਰਤਾ ਦਾ ਲਾਭ ਉਠਾਉਂਦੇ ਹੋਏ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੇ ਹਨ ਕਿ ਸ਼ੀਸ਼ੇ ਦੀ ਸਮਾਪਤੀ ਸੁਹਜ ਦੇ ਮਿਆਰਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੀ ਹੈ।
ਕੰਟਰੋਲ ਜੋ ਧੁੰਦ, ਸੰਤਰੇ ਦੇ ਛਿਲਕੇ, ਲਹਿਰਾਂ ਅਤੇ ਡਰੈਗ ਮਾਰਕਸ ਨੂੰ ਘਟਾਉਂਦੇ ਹਨ
ਸਤ੍ਹਾ ਦੇ ਨੁਕਸ ਜਿਵੇਂ ਕਿ ਧੁੰਦ, ਸੰਤਰੇ ਦਾ ਛਿਲਕਾ, ਲਹਿਰਾਂ, ਅਤੇ ਖਿੱਚਣ ਦੇ ਨਿਸ਼ਾਨ ਮਾੜੇ ਪ੍ਰਕਿਰਿਆ ਨਿਯੰਤਰਣ ਦੇ ਸਿੱਧੇ ਨਤੀਜੇ ਹਨ। ਸੰਤਰੇ ਦਾ ਛਿਲਕਾ ਅਕਸਰ ਉਦੋਂ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਬਹੁਤ ਜ਼ਿਆਦਾ ਪਹੀਏ ਦਾ ਦਬਾਅ ਸਥਾਨਕ ਗਰਮੀ ਪੈਦਾ ਕਰਦਾ ਹੈ ਜੋ ਖਾਸ ਮਿਸ਼ਰਤ ਧਾਤ ਦੇ ਥਰਮਲ ਥ੍ਰੈਸ਼ਹੋਲਡ ਤੋਂ ਵੱਧ ਜਾਂਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਧਾਤ ਸੂਖਮ-ਉਪਜ ਅਤੇ ਥਰਮਲ ਵਿਗਾੜ ਦਾ ਸ਼ਿਕਾਰ ਹੁੰਦੀ ਹੈ। ਲਹਿਰਾਂ ਆਮ ਤੌਰ 'ਤੇ ਅਸੰਗਤ ਫੀਡ ਦਰਾਂ ਜਾਂ ਅਸਮਾਨ ਦਸਤੀ ਦਬਾਅ ਕਾਰਨ ਹੁੰਦੀਆਂ ਹਨ।
ਇਹਨਾਂ ਮੁੱਦਿਆਂ ਨੂੰ ਘਟਾਉਣ ਲਈ, ਨਿਰਮਾਤਾਵਾਂ ਨੂੰ ਸਖ਼ਤ ਸਪਿੰਡਲ ਸਪੀਡ ਨਿਯੰਤਰਣ ਲਾਗੂ ਕਰਨੇ ਚਾਹੀਦੇ ਹਨ। ਅਨੁਕੂਲ ਸੱਚੀ ਸਤਹ ਗਤੀ (ਪੈਰੀਫਿਰਲ ਸਪੀਡ) ਸਮੱਗਰੀ ਅਨੁਸਾਰ ਵੱਖ-ਵੱਖ ਹੁੰਦੀ ਹੈ ਪਰ ਆਮ ਤੌਰ 'ਤੇ 25 ਤੋਂ 40 ਮੀਟਰ ਪ੍ਰਤੀ ਸਕਿੰਟ (m/s), ਜਾਂ ਲਗਭਗ 5,000 ਤੋਂ 8,000 ਸਤਹ ਫੁੱਟ ਪ੍ਰਤੀ ਮਿੰਟ (SFPM) ਤੱਕ ਹੁੰਦੀ ਹੈ। ਇਸਨੂੰ ਸਿਰਫ਼ RPM ਵਜੋਂ ਨਿਰਧਾਰਤ ਕਰਨਾ ਇੱਕ ਆਮ ਤਕਨੀਕੀ ਗਲਤੀ ਹੈ; ਇਹਨਾਂ ਟੀਚੇ ਵਾਲੀ ਸਤਹ ਗਤੀ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰਨ ਅਤੇ ਬਣਾਈ ਰੱਖਣ ਲਈ ਅਸਲ ਮਸ਼ੀਨ RPM ਨੂੰ ਖਾਸ ਪਹੀਏ ਦੇ ਵਿਆਸ ਦੇ ਅਧਾਰ ਤੇ ਧਿਆਨ ਨਾਲ ਗਿਣਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਤਰਲ ਪਾਲਿਸ਼ਿੰਗ ਮਿਸ਼ਰਣਾਂ ਦਾ ਸਵੈਚਾਲਿਤ, ਸਹੀ ਸਮੇਂ ਸਿਰ ਉਪਯੋਗ ਪਹੀਏ ਨੂੰ ਸੁੱਕਣ ਤੋਂ ਰੋਕਦਾ ਹੈ, ਜੋ ਕਿ ਸੰਵੇਦਨਸ਼ੀਲ ਮਿਸ਼ਰਤ ਧਾਤ 'ਤੇ ਡਰੈਗ ਮਾਰਕਸ ਅਤੇ ਮਾਈਕ੍ਰੋ-ਬਰਨਿੰਗ ਦਾ ਮੁੱਖ ਕਾਰਨ ਹੈ।
ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ, ਪਾਲਣਾ, ਅਤੇ ਸਤ੍ਹਾ ਸੁਰੱਖਿਆ
ਸ਼ੀਸ਼ੇ ਦੀ ਫਿਨਿਸ਼ ਨੂੰ ਪ੍ਰਮਾਣਿਤ ਕਰਨ ਲਈ ਸਖ਼ਤ ਮੈਟਰੋਲੋਜੀ ਅਤੇ ਵਾਤਾਵਰਣ ਜਾਂਚ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਤਾਂ ਜੋ ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾ ਸਕੇ ਕਿ ਸਤ੍ਹਾ ਨਾ ਸਿਰਫ਼ ਸੁਹਜ ਦੇ ਮਾਪਦੰਡਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੀ ਹੈ ਬਲਕਿ ਬਾਅਦ ਵਿੱਚ ਰਸਾਇਣਕ ਪ੍ਰਕਿਰਿਆ ਅਤੇ ਅੰਤਮ-ਵਰਤੋਂ ਵਾਲੇ ਵਾਤਾਵਰਣ ਦਾ ਵੀ ਸਾਹਮਣਾ ਕਰਦੀ ਹੈ। ਮਜ਼ਬੂਤ ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ ਢਾਂਚੇ ਨਿਰਮਾਣ ਚੱਕਰ ਵਿੱਚ ਮਹਿੰਗੇ ਲੇਟ-ਪੜਾਅ ਦੀਆਂ ਅਸਫਲਤਾਵਾਂ ਨੂੰ ਰੋਕਦੇ ਹਨ।
ਸ਼ੀਸ਼ੇ ਦੇ ਫਿਨਿਸ਼ ਲਈ ਮਾਪਣਯੋਗ ਸਵੀਕ੍ਰਿਤੀ ਮਾਪਦੰਡ
ਜਦੋਂ ਕਿ ਨਿਯੰਤਰਿਤ, ਉੱਚ-ਤੀਬਰਤਾ ਵਾਲੀ ਰੋਸ਼ਨੀ (ਆਮ ਤੌਰ 'ਤੇ ਨਿਰੀਖਣ ਬੈਂਚ 'ਤੇ 1,000 ਅਤੇ 1,500 ਲਕਸ ਦੇ ਵਿਚਕਾਰ ਨਿਯੰਤ੍ਰਿਤ) ਅਧੀਨ ਵਿਜ਼ੂਅਲ ਨਿਰੀਖਣ ਇੱਕ ਮਿਆਰੀ ਅਭਿਆਸ ਬਣਿਆ ਹੋਇਆ ਹੈ, ਸਕੇਲੇਬਲ ਉਤਪਾਦਨ ਲਈ ਉਦੇਸ਼ ਮੈਟਰੋਲੋਜੀ ਮਹੱਤਵਪੂਰਨ ਹੈ। ਪ੍ਰੋਫਾਈਲੋਮੀਟਰ Ra ਅਤੇ Rz (ਔਸਤ ਖੁਰਦਰੀ ਡੂੰਘਾਈ) ਨੂੰ ਮਾਪਣ ਲਈ ਤਾਇਨਾਤ ਕੀਤੇ ਜਾਂਦੇ ਹਨ, ਜਦੋਂ ਕਿ ਡਿਜੀਟਲ ਗਲਾਸ ਮੀਟਰ ਇੱਕ ਕੈਲੀਬਰੇਟਿਡ ਮਿਆਰ ਦੇ ਵਿਰੁੱਧ ਪ੍ਰਤੀਬਿੰਬਤਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦੇ ਹਨ।
ਸਟੈਟਿਸਟਿਕਲ ਪ੍ਰੋਸੈਸ ਕੰਟਰੋਲ (SPC) ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਅਤੇ ਇਹਨਾਂ ਮੈਟ੍ਰਿਕਸ ਲਈ ਸਪੱਸ਼ਟ ਸੰਖਿਆਤਮਕ ਥ੍ਰੈਸ਼ਹੋਲਡ ਸਥਾਪਤ ਕਰਕੇ, ਨਿਰਮਾਤਾ ਪ੍ਰਕਿਰਿਆ ਡ੍ਰਾਈਫਟ ਨੂੰ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਢੰਗ ਨਾਲ ਪ੍ਰਬੰਧਿਤ ਕਰ ਸਕਦੇ ਹਨ। ਇੱਕ ਚੰਗੀ ਤਰ੍ਹਾਂ ਅਨੁਕੂਲਿਤ ਪਾਲਿਸ਼ਿੰਗ ਲਾਈਨ ਦਾ ਉਦੇਸ਼ 2% (ਇੱਕ ਉਦਾਹਰਣੀ ਅੰਦਰੂਨੀ ਬੈਂਚਮਾਰਕ) ਤੋਂ ਘੱਟ ਅੰਤਮ-ਪੜਾਅ ਦੀ ਅਸਵੀਕਾਰ ਦਰ ਨੂੰ ਬਣਾਈ ਰੱਖਣਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ, ਇਹ ਯਕੀਨੀ ਬਣਾਉਣਾ ਕਿ ਸਿਰਫ ਜਿਓਮੈਟ੍ਰਿਕ ਅਤੇ ਆਪਟੀਕਲੀ ਸੰਪੂਰਨ ਹਿੱਸੇ ਹੀ ਪਲੇਟਿੰਗ ਜਾਂ ਅਸੈਂਬਲੀ ਲਈ ਅੱਗੇ ਵਧਣ।
ਕੋਟਿੰਗ ਅਨੁਕੂਲਤਾ, ਪਲੇਟਿੰਗ ਅਡੈਸ਼ਨ, ਅਤੇ ਖੋਰ ਪ੍ਰਤੀਰੋਧ
ਇੱਕ ਪਾਲਿਸ਼ ਕੀਤੀ ਸਤ੍ਹਾ ਨੂੰ ਭੌਤਿਕ ਭਾਫ਼ ਜਮ੍ਹਾਂ (PVD) ਕੋਟਿੰਗ, ਇਲੈਕਟ੍ਰੋਪਲੇਟਿੰਗ, ਜਾਂ ਸਾਫ਼ ਲੈਕਰਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਰਸਾਇਣਕ ਤੌਰ 'ਤੇ ਸ਼ੁੱਧ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਬਾਕੀ ਬਚੇ ਪਾਲਿਸ਼ਿੰਗ ਮਿਸ਼ਰਣ - ਜੋ ਕਿ ਗਰੀਸ, ਟੈਲੋ ਅਤੇ ਘਿਸਾਉਣ ਵਾਲੀ ਧੂੜ ਤੋਂ ਬਣੇ ਹੁੰਦੇ ਹਨ - ਰੁਕਾਵਟ ਪਰਤਾਂ ਵਜੋਂ ਕੰਮ ਕਰਦੇ ਹਨ ਜੋ ਵਿਨਾਸ਼ਕਾਰੀ ਅਡੈਸ਼ਨ ਅਸਫਲਤਾ ਦਾ ਕਾਰਨ ਬਣਦੇ ਹਨ। ਸਿੱਟੇ ਵਜੋਂ, ਖਾਰੀ ਡਿਟਰਜੈਂਟ ਦੀ ਵਰਤੋਂ ਕਰਨ ਵਾਲੇ ਮਜ਼ਬੂਤ ਅਲਟਰਾਸੋਨਿਕ ਸਫਾਈ ਪ੍ਰੋਟੋਕੋਲ ਲਾਜ਼ਮੀ ਹਨ।
ਸਤ੍ਹਾ ਦੀ ਤਿਆਰੀ ਅਤੇ ਕੋਟਿੰਗ ਦੀ ਇਕਸਾਰਤਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਲਈ, ਤਿਆਰ ਕੀਤੇ ਹਿੱਸਿਆਂ ਨੂੰ ਕਰਾਸ-ਹੈਚ ਅਡੈਸ਼ਨ ਟੈਸਟ (ISO 2409) ਪਾਸ ਕਰਨਾ ਲਾਜ਼ਮੀ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਨਮੀ ਵਾਲੇ ਜਾਂ ਤੱਟਵਰਤੀ ਵਾਤਾਵਰਣ ਵਿੱਚ ਲੰਬੀ ਉਮਰ ਦੀ ਗਰੰਟੀ ਦੇਣ ਲਈ, ਅੰਤਿਮ ਪਲੇਟਿਡ ਜਾਂ ਕੋਟੇਡ ਹਿੱਸਿਆਂ ਨੂੰ ਨਿਊਟਰਲ ਸਾਲਟ ਸਪਰੇਅ ਟੈਸਟਿੰਗ (ISO 9227) ਦੇ ਅਧੀਨ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਪ੍ਰੀਮੀਅਮ ਆਰਕੀਟੈਕਚਰਲ ਲਾਈਟਿੰਗ ਕੰਪੋਨੈਂਟਸ ਨੂੰ ਆਮ ਤੌਰ 'ਤੇ ਬੇਸ ਮੈਟਲ ਦੇ ਖੋਰ ਜਾਂ ਕੋਟਿੰਗ ਡੀਲੇਮੀਨੇਸ਼ਨ ਦੇ ਸੰਕੇਤਾਂ ਨੂੰ ਪ੍ਰਦਰਸ਼ਿਤ ਕੀਤੇ ਬਿਨਾਂ ਘੱਟੋ-ਘੱਟ 96 ਘੰਟੇ ਲਗਾਤਾਰ ਸਾਲਟ ਸਪਰੇਅ ਦਾ ਸਾਹਮਣਾ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
| QC ਪੈਰਾਮੀਟਰ | ਮਾਪਣ ਵਾਲਾ ਔਜ਼ਾਰ | ਟੀਚਾ ਮੁੱਲ / ਥ੍ਰੈਸ਼ਹੋਲਡ | ਲਾਗੂ ਮਿਆਰ |
|---|---|---|---|
| ਸਤ੍ਹਾ ਖੁਰਦਰੀ | ਸਟਾਈਲਸ ਪ੍ਰੋਫਾਈਲੋਮੀਟਰ | ਰਾ | ਆਈਐਸਓ 4287 |
| ਸਪੈਕੂਲਰ ਗਲੌਸ | ਗਲੌਸ ਮੀਟਰ (20° ਕੋਣ) | > 95 ਜੀਯੂ | ਆਈਐਸਓ 2813 |
| ਕੋਟਿੰਗ ਐਡੈਸ਼ਨ | ਕਰਾਸ-ਕੱਟ ਟੈਸਟਰ | ਕਲਾਸ 0 (ਛਿੱਲਣ ਤੋਂ ਬਿਨਾਂ) | ਆਈਐਸਓ 2409 |
| ਖੋਰ ਪ੍ਰਤੀਰੋਧ | ਸਾਲਟ ਸਪਰੇਅ ਚੈਂਬਰ | > ਪਹਿਲੀ ਜੰਗਾਲ ਲੱਗਣ ਤੋਂ 96 ਘੰਟੇ | ਆਈਐਸਓ 9227 |
ਬੈਚ ਟਰੇਸੇਬਿਲਟੀ ਅਤੇ ਸਪਲਾਇਰ ਦਸਤਾਵੇਜ਼
ਸਖ਼ਤ ਲਾਟ ਨਿਯੰਤਰਣ ਬਣਾਈ ਰੱਖਣਾ ਸਪਲਾਈ ਲੜੀ ਵਿੱਚ ਜਵਾਬਦੇਹੀ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ। ਨਿਰਮਾਤਾਵਾਂ ਅਤੇ ਉਨ੍ਹਾਂ ਦੇ ਪਾਲਿਸ਼ਿੰਗ ਭਾਈਵਾਲਾਂ ਨੂੰ ਬੈਚ ਟਰੇਸੇਬਿਲਟੀ ਸਿਸਟਮ ਲਾਗੂ ਕਰਨੇ ਚਾਹੀਦੇ ਹਨ ਜੋ ਤਿਆਰ ਹਿੱਸਿਆਂ ਨੂੰ ਖਾਸ ਪਾਲਿਸ਼ਿੰਗ ਸ਼ਿਫਟਾਂ, ਘਸਾਉਣ ਵਾਲੇ ਬੈਚਾਂ ਅਤੇ ਆਪਰੇਟਰ ਆਈਡੀ ਨਾਲ ਜੋੜਦੇ ਹਨ। ਸਪਲਾਇਰਾਂ ਨੂੰ ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ ਹਰੇਕ ਲਾਟ ਦੇ ਨਿਰੀਖਣ ਮੈਟ੍ਰਿਕਸ ਦਾ ਵੇਰਵਾ ਦਿੰਦੇ ਹੋਏ ਪਾਲਣਾ ਦੇ ਸਰਟੀਫਿਕੇਟ (CoC) ਪ੍ਰਦਾਨ ਕਰਨੇ ਚਾਹੀਦੇ ਹਨ।
ਦਸਤਾਵੇਜ਼ੀਕਰਨ ਦਾ ਇਹ ਪੱਧਰ ਸਿਰਫ਼ ਇੱਕ ਅੰਦਰੂਨੀ ਗੁਣਵੱਤਾ ਵਾਲਾ ਸਾਧਨ ਨਹੀਂ ਹੈ; ਇਹ ਅੰਤਰਰਾਸ਼ਟਰੀ ਪਾਲਣਾ ਅਤੇ ਜੋਖਮ ਘਟਾਉਣ ਲਈ ਵਧਦੀ ਜਾ ਰਹੀ ਹੈ। ਮਜ਼ਬੂਤ ਟਰੇਸੇਬਿਲਟੀ ਗਲੋਬਲ ਵਪਾਰ ਮਿਆਰਾਂ ਅਤੇ ਸਪਲਾਈ ਚੇਨ ਇਕਸਾਰਤਾ ਢਾਂਚੇ ਦੇ ਨਾਲ ਮੇਲ ਖਾਂਦੀ ਹੈ, ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੀ ਹੈ ਕਿ ਨਿਰਮਾਤਾ ਆਪਣੇ ਪੂਰੇ ਵੰਡ ਨੈੱਟਵਰਕ ਨੂੰ ਖਤਰੇ ਵਿੱਚ ਪਾਏ ਬਿਨਾਂ ਨੁਕਸਦਾਰ ਬੈਚਾਂ ਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਅਲੱਗ ਕਰ ਸਕਦੇ ਹਨ ਅਤੇ ਵਾਪਸ ਬੁਲਾ ਸਕਦੇ ਹਨ।
ਘਰ ਦੇ ਅੰਦਰ, ਆਟੋਮੇਟਿਡ, ਜਾਂ ਆਊਟਸੋਰਸਡ ਪਾਲਿਸ਼ਿੰਗ ਫੈਸਲੇ
ਅਨੁਕੂਲ ਪਾਲਿਸ਼ਿੰਗ ਰਣਨੀਤੀ ਨਿਰਧਾਰਤ ਕਰਨ ਲਈ - ਕੀ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਘਰ ਵਿੱਚ ਰੱਖਣਾ ਹੈ, ਆਟੋਮੇਸ਼ਨ ਵਿੱਚ ਨਿਵੇਸ਼ ਕਰਨਾ ਹੈ, ਜਾਂ ਵਿਸ਼ੇਸ਼ ਵਿਕਰੇਤਾਵਾਂ ਨੂੰ ਆਊਟਸੋਰਸ ਕਰਨਾ ਹੈ - ਮਾਲਕੀ ਦੀ ਇੱਕ ਵਿਆਪਕ ਕੁੱਲ ਲਾਗਤ (TCO) ਵਿਸ਼ਲੇਸ਼ਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਮੁੱਖ ਗੱਲਾਂ
- "ਚਮਕਦਾਰ" ਵਰਗੇ ਵਿਅਕਤੀਗਤ ਸ਼ਬਦਾਂ ਦੀ ਵਰਤੋਂ ਕਰਨ ਦੀ ਬਜਾਏ, 20 ਡਿਗਰੀ 'ਤੇ Ra
- ਸਜਾਵਟੀ ਸ਼ੀਸ਼ੇ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਫੰਕਸ਼ਨਲ ਆਪਟੀਕਲ ਰਿਫਲੈਕਟਰ ਜ਼ਰੂਰਤਾਂ ਤੋਂ ਵੱਖ ਕਰੋ ਕਿਉਂਕਿ ਉਨ੍ਹਾਂ ਦੀਆਂ ਖੁਰਦਰੀਆਂ ਸੀਮਾਵਾਂ, ਟੈਸਟਿੰਗ ਵਿਧੀਆਂ, ਅਤੇ ਲਾਗਤ ਚਾਲਕ ਵੱਖਰੇ ਹਨ।
- ਜਦੋਂ ਇਲੈਕਟ੍ਰੋਪਲੇਟਿੰਗ ਜਾਂ ਪੀਵੀਡੀ ਅੰਤਿਮ ਪੱਧਰ ਅਤੇ ਪ੍ਰਤੀਬਿੰਬ ਪ੍ਰਦਾਨ ਕਰੇਗਾ ਤਾਂ ਬੇਅਰ-ਮੈਟਲ ਪਾਲਿਸ਼ਿੰਗ ਟੀਚਿਆਂ ਨੂੰ ਆਰਾਮ ਦਿਓ, ਤਾਂ ਜੋ ਪ੍ਰਕਿਰਿਆ ਚੱਕਰ ਦਾ ਸਮਾਂ ਬਰਬਾਦ ਨਾ ਕਰੇ।
- SKUs ਨੂੰ ਸਮੱਗਰੀ, ਜਿਓਮੈਟਰੀ, ਅਤੇ ਲੋੜੀਂਦੇ ਪਾਲਿਸ਼ਿੰਗ ਦਬਾਅ ਦੇ ਅਨੁਸਾਰ ਸਮੂਹਬੱਧ ਕਰੋ ਤਾਂ ਜੋ ਤਬਦੀਲੀਆਂ ਨੂੰ ਘਟਾਇਆ ਜਾ ਸਕੇ ਅਤੇ ਉੱਚ-ਮਿਕਸ ਉਤਪਾਦਨ ਵਿੱਚ ਆਮ 15% ਤੋਂ 20% ਥਰੂਪੁੱਟ ਨੁਕਸਾਨ ਤੋਂ ਬਚਿਆ ਜਾ ਸਕੇ।
- ਡਿਜ਼ਾਈਨਰਾਂ, ਗੁਣਵੱਤਾ ਟੀਮਾਂ, ਉਪਕਰਣ ਆਪਰੇਟਰਾਂ ਅਤੇ ਬਾਹਰੀ ਸਪਲਾਇਰਾਂ ਨੂੰ ਇਕਸਾਰ ਕਰਨ ਲਈ ਤਕਨੀਕੀ ਡਰਾਇੰਗਾਂ 'ਤੇ ISO 4287 ਵਰਗੇ ਸਤਹ ਬਣਤਰ ਦੇ ਮਿਆਰਾਂ ਦਾ ਹਵਾਲਾ ਦਿਓ।
- ਜਦੋਂ ਉੱਚ-ਆਵਾਜ਼ ਵਾਲੇ ਲਾਈਟਿੰਗ ਫਿਕਸਚਰ ਉਤਪਾਦਨ ਲਈ ਇਕਸਾਰ ਦਬਾਅ, ਮਾਰਗ ਨਿਯੰਤਰਣ, ਅਤੇ ਦੁਹਰਾਉਣਯੋਗਤਾ ਦੀ ਲੋੜ ਹੋਵੇ ਤਾਂ ਰੋਬੋਟਿਕ ਪਾਲਿਸ਼ਿੰਗ ਉਪਕਰਣਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਣ ਵਾਲੇ ਸਵਾਲ
ਲਾਈਟਿੰਗ ਫਿਕਸਚਰ ਲਈ ਇੱਕ ਸੱਚੀ ਸ਼ੀਸ਼ੇ ਦੀ ਫਿਨਿਸ਼ ਨੂੰ ਕਿਹੜਾ ਖੁਰਦਰਾਪਨ ਪੱਧਰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦਾ ਹੈ?
ਇੱਕ ਪ੍ਰੀਮੀਅਮ ਮਿਰਰ ਫਿਨਿਸ਼ ਲਈ ਆਮ ਤੌਰ 'ਤੇ 0.05 µm ਤੋਂ ਘੱਟ Ra, ਜਾਂ ਲਗਭਗ 2 ਮਾਈਕ੍ਰੋਇੰਚ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਉੱਚ ਖੁਰਦਰਾਪਨ ਰੌਸ਼ਨੀ ਨੂੰ ਖਿੰਡਾਉਂਦਾ ਹੈ ਅਤੇ ਸਤ੍ਹਾ ਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਪ੍ਰਤੀਬਿੰਬਤ ਕਰਨ ਦੀ ਬਜਾਏ ਧੁੰਦਲਾ ਦਿਖਾ ਸਕਦਾ ਹੈ।
ਨਿਰਮਾਤਾਵਾਂ ਨੂੰ ਸ਼ੀਸ਼ੇ ਦੀ ਫਿਨਿਸ਼ ਗੁਣਵੱਤਾ ਨੂੰ ਕਿਵੇਂ ਮਾਪਣਾ ਚਾਹੀਦਾ ਹੈ?
ਸਤ੍ਹਾ ਦੀ ਖੁਰਦਰੀ ਅਤੇ ਚਮਕ ਦੋਵਾਂ ਮਾਪਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਇੱਕ ਆਮ ਪ੍ਰੀਮੀਅਮ ਟੀਚਾ Ra
ਕੀ ਸਾਰੇ ਰੋਸ਼ਨੀ ਹਿੱਸਿਆਂ ਨੂੰ ਪੂਰੀ ਮਿਰਰ ਪਾਲਿਸ਼ ਦੀ ਲੋੜ ਹੈ?
ਨਹੀਂ। ਸਜਾਵਟੀ ਹਾਊਸਿੰਗ, ਆਪਟੀਕਲ ਰਿਫਲੈਕਟਰ, ਵਪਾਰਕ ਟ੍ਰਿਮ, ਅਤੇ ਬਾਅਦ ਵਿੱਚ ਪਲੇਟਿੰਗ ਜਾਂ ਪੀਵੀਡੀ ਦੁਆਰਾ ਲੇਪ ਕੀਤੇ ਗਏ ਹਿੱਸਿਆਂ ਨੂੰ ਵੱਖ-ਵੱਖ ਫਿਨਿਸ਼ ਪੱਧਰਾਂ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। ਸ਼ੀਸ਼ੇ ਦੀ ਪਾਲਿਸ਼ ਨੂੰ ਜ਼ਿਆਦਾ-ਨਿਰਧਾਰਤ ਕਰਨ ਨਾਲ ਬੇਲੋੜੀ ਲਾਗਤ ਅਤੇ ਚੱਕਰ ਸਮਾਂ ਵਧ ਸਕਦਾ ਹੈ।
ਬੇਅਰ-ਮੈਟਲ ਪਾਲਿਸ਼ਿੰਗ ਟੀਚਿਆਂ ਨੂੰ ਕਦੋਂ ਢਿੱਲਾ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ?
ਜਦੋਂ ਇੱਕ ਲੈਵਲਿੰਗ ਇਲੈਕਟ੍ਰੋਪਲੇਟ ਜਾਂ ਉੱਚ-ਚਮਕ ਵਾਲੀ PVD ਕੋਟਿੰਗ ਅੰਤਿਮ ਪ੍ਰਤੀਬਿੰਬਤ ਸਤ੍ਹਾ ਬਣਾਏਗੀ ਤਾਂ ਟੀਚਿਆਂ ਨੂੰ ਢਿੱਲਾ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ। ਪਾਲਿਸ਼ਿੰਗ ਸਪੈਸੀਫਿਕੇਸ਼ਨ ਪੂਰੇ ਫਿਨਿਸ਼ਿੰਗ ਰੂਟ ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ਼ ਨੰਗੇ ਸਬਸਟਰੇਟ ਨਾਲ।
SKU ਜਟਿਲਤਾ ਪਾਲਿਸ਼ਿੰਗ ਥਰੂਪੁੱਟ ਨੂੰ ਕਿਉਂ ਘਟਾਉਂਦੀ ਹੈ?
ਜਿਓਮੈਟਰੀ, ਸਮੱਗਰੀ, ਪਾਲਿਸ਼ਿੰਗ ਪ੍ਰੈਸ਼ਰ, ਪਹੀਏ ਅਤੇ ਰੋਬੋਟ ਪ੍ਰੋਗਰਾਮਾਂ ਵਿੱਚ ਵਾਰ-ਵਾਰ ਬਦਲਾਅ ਡਾਊਨਟਾਈਮ ਨੂੰ ਵਧਾਉਂਦੇ ਹਨ। ਬਹੁਤ ਸਾਰੇ SKU ਵਾਲੀਆਂ ਸਹੂਲਤਾਂ ਬੈਚਿੰਗ ਅਤੇ ਮਾਨਕੀਕਰਨ ਤੋਂ ਬਿਨਾਂ ਥਰੂਪੁੱਟ ਵਿੱਚ 15% ਤੋਂ 20% ਦੀ ਗਿਰਾਵਟ ਦੇਖ ਸਕਦੀਆਂ ਹਨ।