


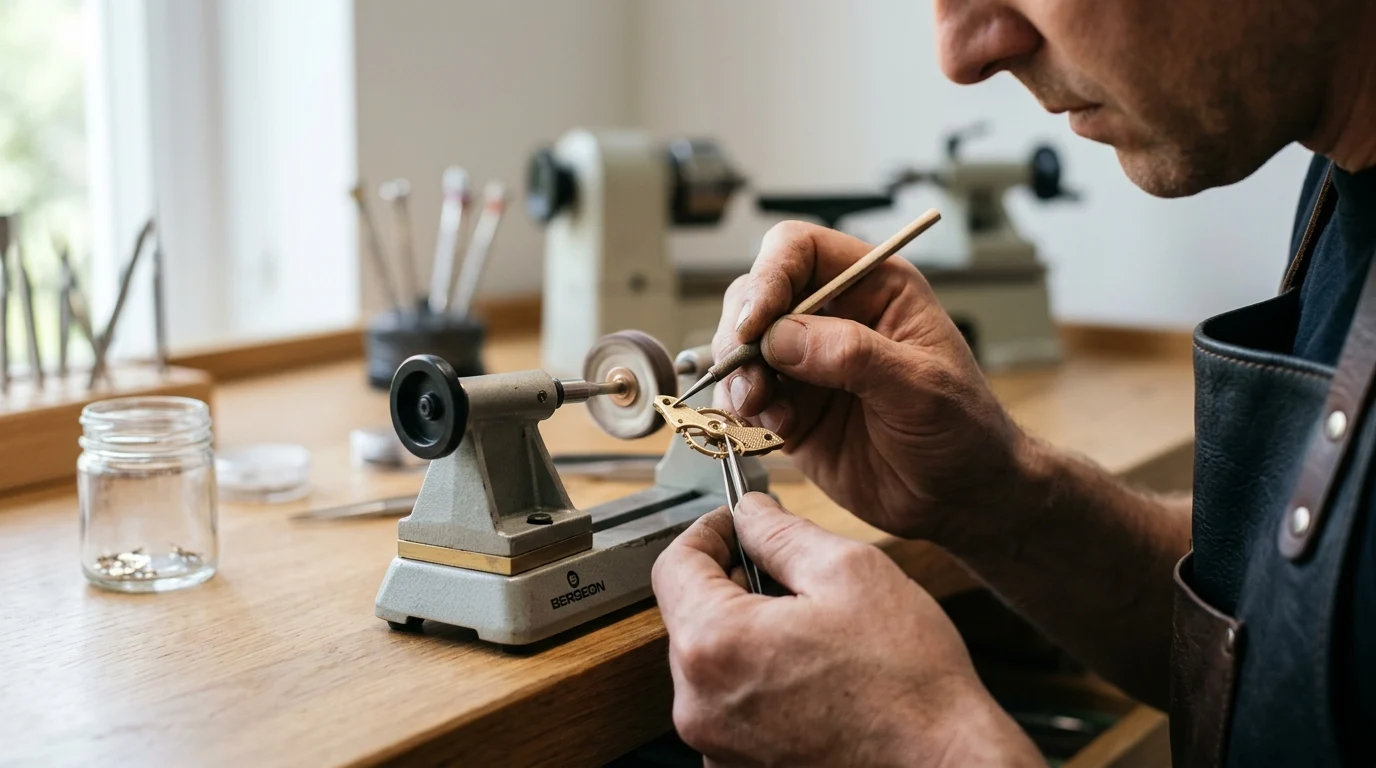
ਘੜੀ ਦੀ ਗਤੀ ਬਾਹਰੋਂ ਸ਼ਾਂਤ ਦਿਖਾਈ ਦੇ ਸਕਦੀ ਹੈ, ਪਰ ਇਸਦੇ ਅੰਦਰ ਧਰੁਵਾਂ, ਪਹੀਆਂ, ਸਪ੍ਰਿੰਗਾਂ ਅਤੇ ਐਸਕੇਪਮੈਂਟ ਸਤਹਾਂ ਦਾ ਇੱਕ ਸੰਘਣਾ ਨੈੱਟਵਰਕ ਹੁੰਦਾ ਹੈ ਜੋ ਨਿਰੰਤਰ ਭਾਰ ਹੇਠ ਕੰਮ ਕਰਦੇ ਹਨ। ਉਸ ਪੈਮਾਨੇ 'ਤੇ, ਪਾਲਿਸ਼ਿੰਗ ਕਾਸਮੈਟਿਕ ਨਹੀਂ ਹੈ - ਇਹ ਇੱਕ ਨਿਯੰਤਰਿਤ ਇੰਜੀਨੀਅਰਿੰਗ ਕਦਮ ਹੈ ਜੋ ਰਗੜ, ਲੁਬਰੀਕੈਂਟ ਵਿਵਹਾਰ, ਕੰਪੋਨੈਂਟ ਲਾਈਫ ਅਤੇ ਊਰਜਾ ਟ੍ਰਾਂਸਫਰ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ। ਇਹ ਲੇਖ ਦੱਸਦਾ ਹੈ ਕਿ ਕਿਉਂ ਜੀਵ ਵਿਗਿਆਨ ਵਿੱਚ ਸਤ੍ਹਾ ਦੀ ਗੁਣਵੱਤਾ ਮਾਇਨੇ ਰੱਖਦੀ ਹੈ, ਕਿਹੜੇ ਹਿੱਸੇ ਸਭ ਤੋਂ ਵੱਧ ਧਿਆਨ ਦੀ ਮੰਗ ਕਰਦੇ ਹਨ, ਅਤੇ ਪੇਸ਼ੇਵਰ ਪਾਲਿਸ਼ਿੰਗ ਬੁਨਿਆਦੀ ਡੀਬਰਿੰਗ ਜਾਂ ਸਜਾਵਟੀ ਫਿਨਿਸ਼ਿੰਗ ਤੋਂ ਕਿਵੇਂ ਵੱਖਰੀ ਹੈ। ਰਾ ਰਫਨੈੱਸ ਟਾਰਗਿਟ ਤੋਂ ਲੈ ਕੇ ਓਵਰ-ਪਾਲਿਸ਼ਿੰਗ ਦੇ ਜੋਖਮਾਂ ਤੱਕ, ਟੀਚਾ ਸਧਾਰਨ ਹੈ: ਛੋਟੇ ਹਿੱਸੇ ਬਣਾਓ ਜੋ ਫਿੱਟ, ਜਿਓਮੈਟਰੀ, ਜਾਂ ਲੰਬੇ ਸਮੇਂ ਦੀ ਭਰੋਸੇਯੋਗਤਾ ਨਾਲ ਸਮਝੌਤਾ ਕੀਤੇ ਬਿਨਾਂ ਵੱਡੇ ਪ੍ਰਦਰਸ਼ਨ ਮਿਆਰਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੇ ਹਨ।
ਘੜੀ ਦੇ ਹਿੱਸੇ ਨੂੰ ਪਾਲਿਸ਼ ਕਰਨਾ ਕਿਉਂ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ
ਘੜੀ ਅਤੇ ਘੜੀ ਦੇ ਹਿੱਸੇ ਨੂੰ ਪਾਲਿਸ਼ ਕਰਨਾ ਸੁਹਜਾਤਮਕ ਚਮਕ ਨੂੰ ਮਕੈਨੀਕਲ ਭਰੋਸੇਯੋਗਤਾ ਨਾਲ ਜੋੜਦਾ ਹੈ। ਹੌਰੌਲੋਜੀ ਵਿੱਚ, ਗਲਤੀ ਦਾ ਹਾਸ਼ੀਆ ਸੂਖਮ ਹੁੰਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਸਤਹ ਫਿਨਿਸ਼ਿੰਗ ਇੱਕ ਇੰਜੀਨੀਅਰਿੰਗ ਅਨੁਸ਼ਾਸਨ ਬਣ ਜਾਂਦੀ ਹੈ ਜੋ ਸਿਰਫ਼ ਇੱਕ ਕਾਰੀਗਰੀ ਸ਼ਿਲਪ ਦੀ ਬਜਾਏ ਸਖ਼ਤ ਮੈਟਰੋਲੋਜੀਕਲ ਮਾਪਦੰਡਾਂ ਦੁਆਰਾ ਨਿਯੰਤਰਿਤ ਹੁੰਦੀ ਹੈ।
ਇੱਕ ਘੜੀ ਦੀ ਗਤੀ ਦੇ ਸਹੀ ਵਾਤਾਵਰਣ ਦਾ ਮਤਲਬ ਹੈ ਕਿ ਸਤਹ ਦੀ ਥੋੜ੍ਹੀ ਜਿਹੀ ਅਪੂਰਣਤਾ ਵੀ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਬਦਲ ਸਕਦੀ ਹੈ। ਇੱਕ ਸਿੰਗਲ ਮਕੈਨੀਕਲ ਘੜੀ ਜਾਂ ਘੜੀ ਵਿੱਚ ਸੈਂਕੜੇ ਇੰਟਰੈਕਟਿੰਗ ਹਿੱਸੇ ਹੁੰਦੇ ਹਨ ਜੋ ਤਣਾਅ ਅਤੇ ਟਾਰਕ ਦੇ ਵੱਖ-ਵੱਖ ਪੱਧਰਾਂ ਦੇ ਅਧੀਨ ਕੰਮ ਕਰਦੇ ਹਨ। ਇਹ ਯਕੀਨੀ ਬਣਾਉਣਾ ਕਿ ਇਹਨਾਂ ਹਿੱਸਿਆਂ ਨੂੰ ਸਹੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਲਈ ਪਾਲਿਸ਼ ਕੀਤਾ ਗਿਆ ਹੈ, ਅੰਤਿਮ ਯੰਤਰ ਦੀ ਲੰਬੀ ਉਮਰ ਅਤੇ ਸ਼ੁੱਧਤਾ ਦੀ ਗਰੰਟੀ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ - ਹਾਲਾਂਕਿ ਇਹ ਨਤੀਜੇ ਅੰਦੋਲਨ ਆਰਕੀਟੈਕਚਰ, ਸਮੱਗਰੀ ਵਿਕਲਪਾਂ, ਲੁਬਰੀਕੇਸ਼ਨ ਅਤੇ ਅਸੈਂਬਲੀ ਗੁਣਵੱਤਾ 'ਤੇ ਵੀ ਬਹੁਤ ਜ਼ਿਆਦਾ ਨਿਰਭਰ ਕਰਦੇ ਹਨ।
ਰਗੜ ਅਤੇ ਫਿੱਟ 'ਤੇ ਪ੍ਰਭਾਵ
ਰਗੜ ਕਿਸੇ ਵੀ ਮਕੈਨੀਕਲ ਗਤੀ ਦਾ ਮੁੱਖ ਦੁਸ਼ਮਣ ਹੈ। ਗੀਅਰ ਟ੍ਰੇਨ ਮੇਨਸਪ੍ਰਿੰਗ ਬੈਰਲ ਤੋਂ ਪਹੀਆਂ ਅਤੇ ਪਿਨੀਅਨਾਂ ਦੀ ਇੱਕ ਲੜੀ ਰਾਹੀਂ ਗਤੀ ਊਰਜਾ ਦੇ ਬਹੁਤ ਕੁਸ਼ਲ ਟ੍ਰਾਂਸਫਰ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਜਦੋਂ ਇਹਨਾਂ ਪਰਸਪਰ ਪ੍ਰਭਾਵ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੀ ਸਤਹ ਖੁਰਦਰੀ (Ra, ਸੂਖਮ ਸਤਹ ਦੀਆਂ ਚੋਟੀਆਂ ਅਤੇ ਵਾਦੀਆਂ ਦਾ ਅੰਕਗਣਿਤ ਔਸਤ) ਨੂੰ ਸਖ਼ਤ ਉਦਯੋਗਿਕ ਟੀਚਿਆਂ ਤੱਕ ਘਟਾ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਰਗੜ ਗੁਣਾਂਕ ਕਾਫ਼ੀ ਘੱਟ ਜਾਂਦਾ ਹੈ।
ਘੜੀਆਂ ਅਤੇ ਪੋਰਟੇਬਲ ਘੜੀਆਂ ਵਿੱਚ, ਇਹ ਅਨੁਕੂਲਤਾ ਇੱਕ ਇਕਸਾਰ ਸੰਤੁਲਨ ਐਪਲੀਟਿਊਡ (ਸੰਤੁਲਨ ਪਹੀਏ ਦੇ ਘੁੰਮਣ ਦੀ ਡਿਗਰੀ) ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਲਈ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹੈ। ਪੈਂਡੂਲਮ ਘੜੀਆਂ ਵੀ ਇਸੇ ਤਰ੍ਹਾਂ ਇਕਸਾਰ ਸਵਿੰਗਾਂ ਲਈ ਘੱਟੋ-ਘੱਟ ਰਗੜ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀਆਂ ਹਨ। ਆਧੁਨਿਕ ਹੌਰੌਲੋਜੀ ਵਿਸ਼ੇਸ਼ ਸਿੰਥੈਟਿਕ ਲੁਬਰੀਕੈਂਟਸ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ ਜੋ ਸਿਰਫ਼ ਉਦੋਂ ਹੀ ਵਧੀਆ ਢੰਗ ਨਾਲ ਕੰਮ ਕਰਦੇ ਹਨ ਜਦੋਂ ਖਾਸ ਸੂਖਮ-ਜਿਓਮੈਟਰੀ ਵਾਲੀਆਂ ਸਤਹਾਂ 'ਤੇ ਲਾਗੂ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਜੇਕਰ ਕੋਈ ਸਤਹ ਬਹੁਤ ਖੁਰਦਰੀ ਹੈ, ਤਾਂ ਇਹ ਇੰਟਰੈਕਟਿੰਗ ਕੰਪੋਨੈਂਟ ਨੂੰ ਘਿਸਾ ਦੇਵੇਗੀ; ਜੇਕਰ ਇਹ ਬਹੁਤ ਨਿਰਵਿਘਨ ਹੈ, ਤਾਂ ਇਹ ਜ਼ਰੂਰੀ ਸੂਖਮ ਤੇਲ ਦੀਆਂ ਬੂੰਦਾਂ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖਣ ਵਿੱਚ ਅਸਫਲ ਹੋ ਸਕਦੀ ਹੈ। ਅੰਦੋਲਨ ਦੇ ਡਿਜ਼ਾਈਨ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹੋਏ, ਨਿਰਧਾਰਤ ਖੁਰਦਰੀਤਾ ਪ੍ਰਾਪਤ ਕਰਨ ਨਾਲ ਪਾਵਰ ਰਿਜ਼ਰਵ ਨੂੰ ਮਾਪਣਯੋਗ ਤੌਰ 'ਤੇ ਵਧਾਇਆ ਜਾ ਸਕਦਾ ਹੈ ਅਤੇ ਸੇਵਾ ਅੰਤਰਾਲਾਂ ਨੂੰ ਵਧਾਉਣ ਵਿੱਚ ਮਦਦ ਮਿਲ ਸਕਦੀ ਹੈ।
ਉਹ ਹਿੱਸੇ ਜਿਨ੍ਹਾਂ ਨੂੰ ਸ਼ੁੱਧਤਾ ਪਾਲਿਸ਼ਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ
ਉੱਚ ਰਗੜ, ਤੰਗ ਸਹਿਣਸ਼ੀਲਤਾ, ਜਾਂ ਨਿਰੰਤਰ ਗਤੀਸ਼ੀਲ ਲੋਡਿੰਗ ਦੇ ਅਧੀਨ ਹਿੱਸਿਆਂ ਲਈ ਸ਼ੁੱਧਤਾ ਪਾਲਿਸ਼ਿੰਗ ਜ਼ਰੂਰੀ ਹੈ। ਘੜੀ ਦੇ ਗੇਅਰ ਪਿਵੋਟ - ਅਕਸਰ ਕਈ ਮਿਲੀਮੀਟਰ ਵਿਆਸ ਨੂੰ ਮਾਪਦੇ ਹਨ, ਆਮ ਤੌਰ 'ਤੇ ਘੜੀਆਂ ਵਿੱਚ ਦੇਖੇ ਜਾਣ ਵਾਲੇ ਸੂਖਮ 0.10 ਮਿਲੀਮੀਟਰ ਤੋਂ 0.50 ਮਿਲੀਮੀਟਰ ਪਿਵੋਟ ਦੇ ਮੁਕਾਬਲੇ - ਪਿੱਤਲ ਦੀਆਂ ਝਾੜੀਆਂ ਜਾਂ ਸਿੰਥੈਟਿਕ ਰੂਬੀ ਬੇਅਰਿੰਗਾਂ ਦੇ ਅੰਦਰ ਆਸਾਨੀ ਨਾਲ ਘੁੰਮਣੇ ਚਾਹੀਦੇ ਹਨ। ਜੇਕਰ ਇੱਕ ਪਿਵੋਟ ਨੂੰ ਪਾਲਿਸ਼ ਕੀਤੇ ਬਿਨਾਂ ਛੱਡ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਟਰਨਿੰਗ ਲੇਥ ਦੁਆਰਾ ਛੱਡੇ ਗਏ ਸੂਖਮ ਰਿਜ ਬੇਅਰਿੰਗ ਦੇ ਵਿਰੁੱਧ ਇੱਕ ਫਾਈਲ ਵਾਂਗ ਕੰਮ ਕਰਨਗੇ, ਜਿਸ ਨਾਲ ਤੇਜ਼ੀ ਨਾਲ ਗਿਰਾਵਟ ਆਵੇਗੀ।
ਘੜੀਆਂ ਅਤੇ ਮਕੈਨੀਕਲ ਘੜੀਆਂ ਦੋਵਾਂ ਵਿੱਚ, ਐਸਕੇਪ ਵ੍ਹੀਲ ਅਤੇ ਪੈਲੇਟ ਫੋਰਕਸ (ਜਾਂ ਪੈਲੇਟ ਜਵੇਲ) ਨੂੰ ਸਮੇਂ ਤੋਂ ਪਹਿਲਾਂ ਪਹਿਨਣ ਤੋਂ ਬਿਨਾਂ ਕੰਮ ਕਰਨ ਲਈ ਪੂਰੀ ਤਰ੍ਹਾਂ ਪਾਲਿਸ਼ ਕੀਤੇ ਇੰਪਲਸ ਫੇਸ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਕਿਉਂਕਿ ਇਹ ਲਗਾਤਾਰ ਲਾਕ ਅਤੇ ਅਨਲੌਕ ਹੁੰਦੇ ਹਨ। ਇੱਥੋਂ ਤੱਕ ਕਿ ਜਾਪਦੇ ਤੌਰ 'ਤੇ ਸਥਿਰ ਹਿੱਸੇ, ਜਿਵੇਂ ਕਿ ਮੇਨਸਪ੍ਰਿੰਗ ਬੈਰਲ ਦੀਆਂ ਅੰਦਰੂਨੀ ਕੰਧਾਂ, ਸਖ਼ਤ ਪਾਲਿਸ਼ਿੰਗ ਵਿੱਚੋਂ ਗੁਜ਼ਰਦੀਆਂ ਹਨ। ਇੱਕ ਬੈਰਲ ਦੇ ਅੰਦਰੂਨੀ ਹਿੱਸੇ ਨੂੰ ਖਾਸ ਸਤਹ ਖੁਰਦਰੇਪਣ ਦੇ ਟੀਚਿਆਂ ਨੂੰ ਪੂਰਾ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ ਤਾਂ ਜੋ ਕੱਸ ਕੇ ਕੋਇਲਡ ਮੇਨਸਪ੍ਰਿੰਗ ਨੂੰ ਬੰਨ੍ਹਣ ਜਾਂ ਕੰਬਣ ਤੋਂ ਰੋਕਿਆ ਜਾ ਸਕੇ ਕਿਉਂਕਿ ਇਹ ਖੁੱਲ੍ਹਦਾ ਹੈ।
ਪੇਸ਼ੇਵਰ ਘੜੀ ਦੇ ਹਿੱਸੇ ਦੀ ਪਾਲਿਸ਼ਿੰਗ ਵਿੱਚ ਕੀ ਸ਼ਾਮਲ ਹੈ
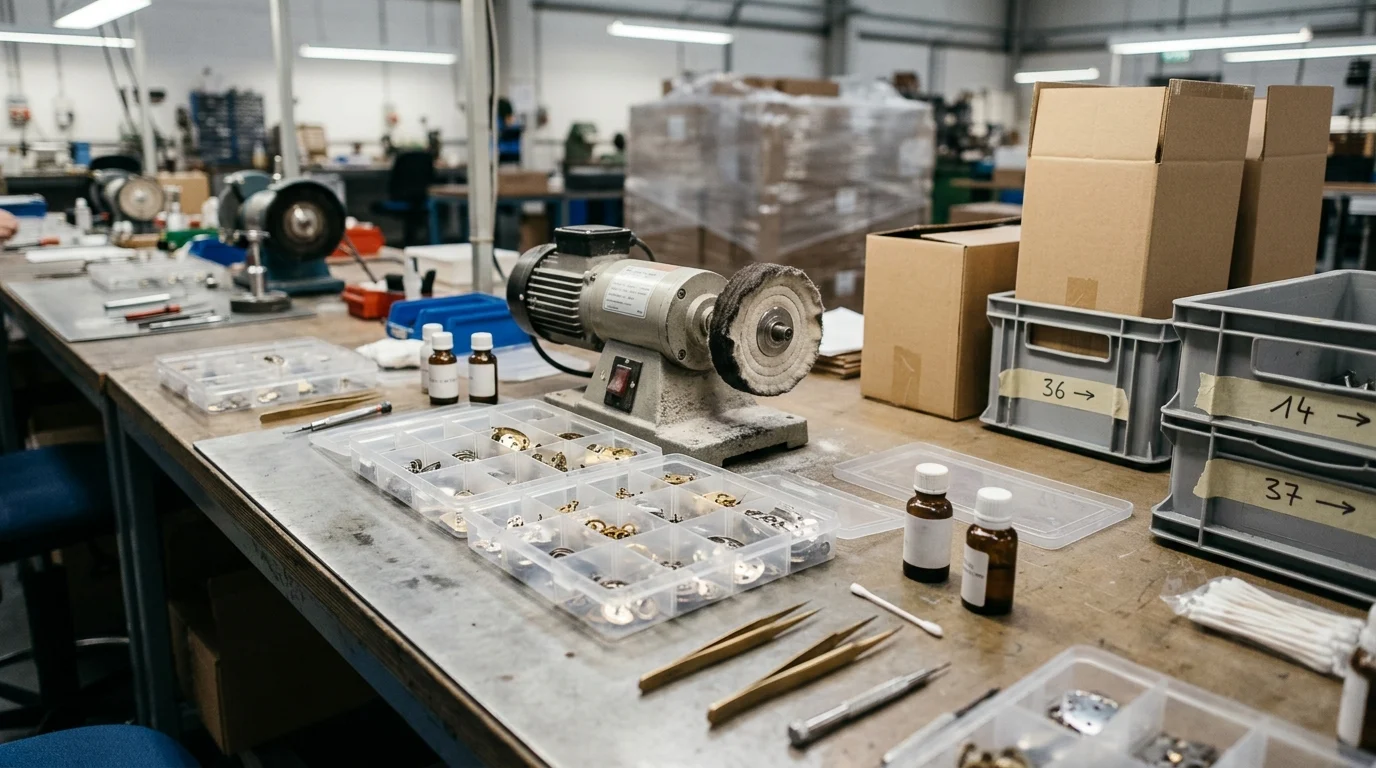
ਪੇਸ਼ੇਵਰ ਘੜੀ ਦੇ ਹਿੱਸੇ ਦੀ ਪਾਲਿਸ਼ਿੰਗ ਘਟਾਓ ਨਿਰਮਾਣ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ, ਭਾਵ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾਉਣ ਦੀ ਗਣਨਾ ਸ਼ੁਰੂਆਤੀ ਮਸ਼ੀਨਿੰਗ ਮਾਪਾਂ ਵਿੱਚ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ। ਸਖ਼ਤ ਅੰਤਰਰਾਸ਼ਟਰੀ ਦਿਸ਼ਾ-ਨਿਰਦੇਸ਼, ਜਿਵੇਂ ਕਿ ਸੰਸਥਾਵਾਂ ਦੁਆਰਾ ਪ੍ਰਕਾਸ਼ਿਤ ਸਤਹ ਬਣਤਰ ਦੇ ਮਿਆਰ ਆਈਐਸਓ, ਉਹ ਬੁਨਿਆਦੀ ਢਾਂਚਾ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਨ ਜੋ ਕੰਪੋਨੈਂਟ ਨਿਰਮਾਤਾ ਆਪਣੇ ਸਤਹ ਟੈਸਟਿੰਗ ਉਪਕਰਣਾਂ ਨੂੰ ਕੈਲੀਬਰੇਟ ਕਰਨ ਲਈ ਵਰਤਦੇ ਹਨ।
ਪਾਲਿਸ਼ਿੰਗ ਬਨਾਮ ਡੀਬਰਿੰਗ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ
ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਮਾਈਕ੍ਰੋ-ਮਕੈਨਿਕਸ ਵਿੱਚ, ਪਾਲਿਸ਼ਿੰਗ ਨੂੰ ਡੀਬਰਿੰਗ ਅਤੇ ਰਫ ਫਿਨਿਸ਼ਿੰਗ ਤੋਂ ਸਪਸ਼ਟ ਤੌਰ 'ਤੇ ਵੱਖਰਾ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਡੀਬਰਿੰਗ ਸੀਐਨਸੀ ਮਿਲਿੰਗ, ਵਾਇਰ EDM, ਜਾਂ ਸਟੈਂਪਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੁਆਰਾ ਪਿੱਛੇ ਛੱਡੀਆਂ ਗਈਆਂ ਮਸ਼ੀਨਿੰਗ ਫਲੈਸ਼, ਬਰਰ, ਜਾਂ ਤਿੱਖੀਆਂ ਕਲਾਕ੍ਰਿਤੀਆਂ ਨੂੰ ਹਟਾਉਣ 'ਤੇ ਕੇਂਦ੍ਰਤ ਕਰਦੀ ਹੈ। ਇਹ ਬਰਰ ਅਕਸਰ 0.1 ਮਿਲੀਮੀਟਰ ਤੋਂ ਵੱਧ ਮਾਪਦੇ ਹਨ ਅਤੇ ਹਮਲਾਵਰ ਮਕੈਨੀਕਲ ਜਾਂ ਰਸਾਇਣਕ ਹਟਾਉਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਰਫ ਫਿਨਿਸ਼ਿੰਗ ਅੰਡਰਲਾਈੰਗ ਸਤ੍ਹਾ ਨੂੰ ਤਿਆਰ ਕਰਦੀ ਹੈ, ਜਦੋਂ ਕਿ ਸ਼ੁੱਧਤਾ ਪਾਲਿਸ਼ਿੰਗ ਆਖਰੀ, ਨਾਜ਼ੁਕ ਕਦਮ ਹੈ ਜੋ ਹਿੱਸੇ ਦੀ ਬੁਨਿਆਦੀ ਜਿਓਮੈਟਰੀ ਨੂੰ ਬਦਲੇ ਬਿਨਾਂ ਸਤ੍ਹਾ ਦੀ ਖੁਰਦਰੀ ਨੂੰ ਸੁਧਾਰਦਾ ਹੈ। ਇੱਕ ਆਮ ਪੇਸ਼ੇਵਰ ਪਾਲਿਸ਼ਿੰਗ ਚੱਕਰ ਸਿਰਫ 1 ਤੋਂ 5 ਮਾਈਕ੍ਰੋਮੀਟਰ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾਉਣ ਲਈ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੈ, ਜਦੋਂ ਕਿ ਡੀਬਰਿੰਗ ਅਤੇ ਰਫ ਫਿਨਿਸ਼ਿੰਗ ਕਾਫ਼ੀ ਜ਼ਿਆਦਾ ਹਟਾਉਂਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਉਹ ਇੱਕ ਨਾਜ਼ੁਕ ਗੇਅਰ ਪਿਵੋਟ ਦੀ ਅੰਤਿਮ ਪ੍ਰਕਿਰਿਆ ਲਈ ਅਣਉਚਿਤ ਹੋ ਜਾਂਦੇ ਹਨ।
ਮੁੱਖ ਸਤ੍ਹਾ ਅਤੇ ਆਯਾਮੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ
ਹੌਰੌਲੋਜੀਕਲ ਕੰਪੋਨੈਂਟਸ ਲਈ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਬਹੁਤ ਸਖ਼ਤ ਹਨ। ਅਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ ਅਕਸਰ +/- 0.002 ਮਿਲੀਮੀਟਰ ਦੇ ਪ੍ਰਤੀਨਿਧ ਉਦਯੋਗ ਮਿਆਰਾਂ 'ਤੇ ਰੱਖੀ ਜਾਂਦੀ ਹੈ। ਪਾਲਿਸ਼ ਕੀਤੀ ਸਤ੍ਹਾ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਏ ਬਿਨਾਂ ਇਹਨਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਲਈ, ਨਿਰਮਾਤਾ ਵਿਸ਼ੇਸ਼ ਗੈਰ-ਸੰਪਰਕ ਮੈਟਰੋਲੋਜੀ ਉਪਕਰਣਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹਨ।
ਹੇਠ ਦਿੱਤੀ ਸਾਰਣੀ ਉੱਚ-ਗ੍ਰੇਡ ਮਕੈਨੀਕਲ ਹਰਕਤਾਂ ਵਿੱਚ ਮਹੱਤਵਪੂਰਨ ਹਿੱਸਿਆਂ ਲਈ ਸਤਹ ਖੁਰਦਰੀ ਅਤੇ ਅਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਲਈ ਆਮ, ਦ੍ਰਿਸ਼ਟਾਂਤਕ ਉਦਯੋਗ ਰੇਂਜਾਂ ਦੀ ਰੂਪਰੇਖਾ ਦਿੰਦੀ ਹੈ:
| ਕੰਪੋਨੈਂਟ ਕਿਸਮ | ਟਾਰਗੇਟ ਖੁਰਦਰਾਪਨ (Ra) | ਅਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ |
|---|---|---|
| ਐਸਕੇਪਮੈਂਟ ਪਾਰਟਸ | 0.02 - 0.05 ਮਾਈਕ੍ਰੋਨ | +/- 0.002 ਮਿਲੀਮੀਟਰ |
| ਗੇਅਰ ਟ੍ਰੇਨ ਪਿਵੋਟਸ | 0.05 - 0.10 ਮਾਈਕ੍ਰੋਨ | +/- 0.005 ਮਿਲੀਮੀਟਰ |
| ਪੁਲ ਦੀਆਂ ਸਤਹਾਂ | 0.10 - 0.20 ਮਾਈਕ੍ਰੋਨ | +/- 0.010 ਮਿਲੀਮੀਟਰ |
| ਮੇਨਸਪ੍ਰਿੰਗ ਬੈਰਲ | 0.20 - 0.40 ਮਾਈਕ੍ਰੋਨ | +/- 0.015 ਮਿਲੀਮੀਟਰ |
ਛੋਟੇ ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਹਿੱਸਿਆਂ ਲਈ ਪਾਲਿਸ਼ਿੰਗ ਦੇ ਤਰੀਕੇ
ਛੋਟੇ ਹਿੱਸਿਆਂ 'ਤੇ ਸਬ-ਮਾਈਕ੍ਰੋਨ ਸਤਹ ਫਿਨਿਸ਼ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਸਦੀਆਂ ਪੁਰਾਣੀਆਂ ਕਾਰੀਗਰ ਤਕਨੀਕਾਂ ਦੇ ਇੱਕ ਸੂਝਵਾਨ ਮਿਸ਼ਰਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਅਤੇ ਆਧੁਨਿਕ ਸਵੈਚਾਲਿਤ ਤਕਨਾਲੋਜੀਆਂ. ਕਿਉਂਕਿ ਹੌਰੌਲੋਜੀਕਲ ਕੰਪੋਨੈਂਟ ਆਕਾਰ ਵਿੱਚ ਬਹੁਤ ਭਿੰਨ ਹੁੰਦੇ ਹਨ - ਫਲੈਟ, ਚੌੜੇ ਪੁਲ ਪਲੇਟਾਂ ਤੋਂ ਲੈ ਕੇ ਮਲਟੀ-ਸਟੈਪਡ ਪਿਨੀਅਨ ਤੱਕ - ਨਿਰਮਾਤਾਵਾਂ ਨੂੰ ਇੱਕ ਵਿਭਿੰਨ ਪੋਰਟਫੋਲੀਓ ਬਣਾਈ ਰੱਖਣਾ ਚਾਹੀਦਾ ਹੈ ਮੁਕੰਮਲ ਕਰਨ ਦੀਆਂ ਸਮਰੱਥਾਵਾਂ ਵੱਖ-ਵੱਖ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਲਈ।
ਹੱਥੀਂ ਪਾਲਿਸ਼ ਕਰਨਾ, ਰੋਟਰੀ ਟੂਲ, ਅਤੇ ਟੰਬਲਿੰਗ
'ਬਲੈਕ ਪਾਲਿਸ਼ਿੰਗ' (ਸਪੈਕੁਲੇਅਰ) ਵਰਗੀਆਂ ਤਕਨੀਕਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ, ਹਾਉਟ ਹੌਰਲੋਜੀਰੀ (ਵਧੀਆ ਘੜੀਆਂ ਬਣਾਉਣ) ਲਈ ਹੱਥੀਂ ਪਾਲਿਸ਼ਿੰਗ ਸੋਨੇ ਦਾ ਮਿਆਰ ਬਣਿਆ ਹੋਇਆ ਹੈ - ਇੱਕ ਅਜਿਹਾ ਤਰੀਕਾ ਜੋ ਇੱਕ ਦਿਸ਼ਾ ਵਿੱਚ ਪੂਰੀ ਤਰ੍ਹਾਂ ਪ੍ਰਕਾਸ਼ ਨੂੰ ਪ੍ਰਤੀਬਿੰਬਤ ਕਰਦੇ ਹੋਏ ਇੱਕ ਆਪਟੀਕਲ ਸਮਤਲਤਾ ਪ੍ਰਾਪਤ ਕਰਦਾ ਹੈ ਜਦੋਂ ਕਿ ਦੂਜੇ ਕੋਣਾਂ ਤੋਂ ਪਿੱਚ-ਕਾਲਾ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ - ਜ਼ਿੰਕ ਜਾਂ ਟੀਨ ਬਲਾਕਾਂ 'ਤੇ ਜਿਨ੍ਹਾਂ ਨੂੰ ਬਰੀਕ ਹੀਰੇ ਦੇ ਪੇਸਟ ਨਾਲ ਲੇਪਿਆ ਜਾਂਦਾ ਹੈ।
ਫੀਲਟ, ਚਮੜੇ, ਜਾਂ ਵਿਸ਼ੇਸ਼ ਲੱਕੜ ਦੇ ਬੱਫਾਂ ਨਾਲ ਲੈਸ ਰੋਟਰੀ ਟੂਲ ਗੁੰਝਲਦਾਰ, ਤਿੰਨ-ਅਯਾਮੀ ਜਿਓਮੈਟਰੀ ਜਿਵੇਂ ਕਿ ਪਿਨੀਅਨ ਦੇ ਪੱਤਿਆਂ ਨੂੰ ਸੰਭਾਲਦੇ ਹਨ। ਗੈਰ-ਨਾਜ਼ੁਕ ਹਿੱਸਿਆਂ ਦੀ ਥੋਕ ਪ੍ਰੋਸੈਸਿੰਗ ਜਾਂ ਸ਼ੁਰੂਆਤੀ ਫਿਨਿਸ਼ਿੰਗ ਲਈ, ਸੈਂਟਰਿਫਿਊਗਲ ਟੰਬਲਿੰਗ ਅਤੇ ਮਾਸ ਫਿਨਿਸ਼ਿੰਗ ਤਾਇਨਾਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਟੰਬਲਿੰਗ ਕਈ ਘੰਟਿਆਂ ਲਈ ਸਤਹਾਂ ਨੂੰ ਹੌਲੀ-ਹੌਲੀ ਸੁਧਾਰਨ ਲਈ ਸਿਰੇਮਿਕ ਕੋਨ ਜਾਂ ਟ੍ਰੀਟ ਕੀਤੇ ਅਖਰੋਟ ਦੇ ਸ਼ੈੱਲ ਵਰਗੇ ਘ੍ਰਿਣਾਯੋਗ ਮੀਡੀਆ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ, ਭਾਰੀ ਹੱਥੀਂ ਮਿਹਨਤ ਤੋਂ ਬਿਨਾਂ ਇਕਸਾਰ ਬੈਚਾਂ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਂਦੀ ਹੈ। ਹਾਲਾਂਕਿ, ਸੈਂਟਰਿਫਿਊਗਲ ਟੰਬਲਿੰਗ ਆਮ ਤੌਰ 'ਤੇ ਕਾਰਜਸ਼ੀਲ ਰਗੜ-ਰਹਿਤ ਸਤਹਾਂ ਲਈ ਅਣਉਚਿਤ ਹੈ, ਕਿਉਂਕਿ ਮੀਡੀਆ ਟਕਰਾਅ ਅਣਚਾਹੇ ਕਿਨਾਰੇ ਗੋਲ ਕਰਨ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦਾ ਹੈ ਅਤੇ ਤੰਗ ਸਹਿਣਸ਼ੀਲਤਾ ਨਾਲ ਸਮਝੌਤਾ ਕਰ ਸਕਦਾ ਹੈ।
ਸਤਹ ਸਮਾਪਤੀ ਅਤੇ ਸਹਿਣਸ਼ੀਲਤਾ ਦੀ ਤੁਲਨਾ
ਵੱਖਰਾ ਪਾਲਿਸ਼ ਕਰਨ ਦੇ ਤਰੀਕੇ ਸਤ੍ਹਾ ਦੀ ਗੁਣਵੱਤਾ, ਸਮੱਗਰੀ ਨੂੰ ਹਟਾਉਣ ਦੀਆਂ ਦਰਾਂ, ਅਤੇ ਸਮੁੱਚੇ ਚੱਕਰ ਸਮੇਂ ਦੇ ਮਾਮਲੇ ਵਿੱਚ ਬਹੁਤ ਵੱਖਰੇ ਨਤੀਜੇ ਦਿੰਦੇ ਹਨ। ਉਤਪਾਦਨ ਵਰਕਫਲੋ ਡਿਜ਼ਾਈਨ ਕਰਦੇ ਸਮੇਂ ਨਿਰਮਾਤਾਵਾਂ ਨੂੰ ਇਹਨਾਂ ਕਾਰਕਾਂ ਨੂੰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਤੋਲਣਾ ਚਾਹੀਦਾ ਹੈ।
ਹੇਠਾਂ ਦਿੱਤੀ ਤੁਲਨਾਤਮਕ ਸਾਰਣੀ ਘੜੀ ਅਤੇ ਘੜੀ ਬਣਾਉਣ ਵਾਲੇ ਉਦਯੋਗ ਵਿੱਚ ਵਰਤੀਆਂ ਜਾਂਦੀਆਂ ਆਮ ਪਾਲਿਸ਼ਿੰਗ ਤਕਨੀਕਾਂ ਦੇ ਉਦਾਹਰਣ ਪ੍ਰਦਰਸ਼ਨ ਮੈਟ੍ਰਿਕਸ ਦੀ ਰੂਪਰੇਖਾ ਦਿੰਦੀ ਹੈ। ਧਿਆਨ ਦਿਓ ਕਿ ਇਹ ਨਤੀਜੇ ਪ੍ਰਤੀਨਿਧ ਹਨ; ਅਸਲ ਨਤੀਜੇ ਬੇਸ ਸਮੱਗਰੀ, ਪਾਰਟ ਜਿਓਮੈਟਰੀ, ਖਾਸ ਉਪਕਰਣ, ਆਪਰੇਟਰ ਹੁਨਰ, ਮਾਪ ਪ੍ਰਕਿਰਿਆਵਾਂ ਅਤੇ ਸ਼ੁਰੂਆਤੀ ਸਤਹ ਸਥਿਤੀ ਦੇ ਅਧਾਰ ਤੇ ਕਾਫ਼ੀ ਵੱਖਰੇ ਹੁੰਦੇ ਹਨ:
| ਪਾਲਿਸ਼ ਕਰਨ ਦਾ ਤਰੀਕਾ | ਆਮ ਫਿਨਿਸ਼ (Ra) | ਸਮੱਗਰੀ ਹਟਾਈ ਗਈ | ਔਸਤ ਚੱਕਰ ਸਮਾਂ |
|---|---|---|---|
| ਹੱਥੀਂ ਕਾਲੀ ਪਾਲਿਸ਼ਿੰਗ | 1 - 2 ਮਾਈਕ੍ਰੋਨ | 30 - 60 ਮਿੰਟ | |
| ਸ਼ੁੱਧਤਾ ਰੋਟਰੀ ਬਫਿੰਗ | 0.05 - 0.10 ਮਾਈਕ੍ਰੋਨ | 5 - 10 ਮਾਈਕ੍ਰੋਨ | 2 - 5 ਮਿੰਟ |
| ਸੈਂਟਰਿਫਿਊਗਲ ਟੰਬਲਿੰਗ | 0.10 - 0.30 ਮਾਈਕ੍ਰੋਨ | 10 - 20 ਮਾਈਕ੍ਰੋਨ | 2 - 4 ਘੰਟੇ |
ਸਮੱਗਰੀ-ਵਿਸ਼ੇਸ਼ ਪਾਲਿਸ਼ਿੰਗ ਵਿਕਲਪ
ਘਸਾਉਣ ਅਤੇ ਤਕਨੀਕ ਦੀ ਚੋਣ ਬੇਸ ਸਮੱਗਰੀ ਦੁਆਰਾ ਬਹੁਤ ਜ਼ਿਆਦਾ ਨਿਰਧਾਰਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਉੱਚ-ਕਾਰਬਨ ਸਟੀਲ ਦੇ ਹਿੱਸੇ, ਜਿਵੇਂ ਕਿ ਪਿਨੀਅਨ ਅਤੇ ਸਪ੍ਰਿੰਗਸ, ਨੂੰ ਪਾਲਿਸ਼ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਆਮ ਤੌਰ 'ਤੇ 600 ਤੋਂ 800 ਵਿਕਰਸ (HV) ਦੀ ਪ੍ਰਤੀਨਿਧ ਰੇਂਜ ਤੱਕ ਸਖ਼ਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਸ ਅਤਿਅੰਤ ਕਠੋਰਤਾ ਲਈ ਸ਼ੀਸ਼ੇ ਦੀ ਸਮਾਪਤੀ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਮੋਨੋਕ੍ਰਿਸਟਲਾਈਨ ਡਾਇਮੰਡ ਪੇਸਟ ਜਾਂ ਐਲੂਮੀਨੀਅਮ ਆਕਸਾਈਡ ਵਰਗੇ ਹਮਲਾਵਰ ਮਿਸ਼ਰਣਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਇਸ ਦੇ ਉਲਟ, ਪਿੱਤਲ ਅਤੇ ਜਰਮਨ ਚਾਂਦੀ - ਆਮ ਤੌਰ 'ਤੇ ਘੜੀਆਂ ਵਿੱਚ ਮੇਨਪਲੇਟਾਂ ਅਤੇ ਪੁਲਾਂ ਲਈ ਵਰਤੇ ਜਾਂਦੇ ਪਦਾਰਥ - ਕਾਫ਼ੀ ਨਰਮ ਹੁੰਦੇ ਹਨ, ਆਮ ਤੌਰ 'ਤੇ ਲਗਭਗ 100 ਤੋਂ 150 HV ਮਾਪਦੇ ਹਨ। ਇਹ ਨਰਮ ਧਾਤਾਂ ਡੂੰਘੇ ਖੁਰਕਣ, ਪਿੱਤੇ ਦੀ ਸੋਜਸ਼, ਜਾਂ ਅਣਚਾਹੇ ਪਦਾਰਥ ਦੇ ਵਿਗਾੜ ਤੋਂ ਬਚਣ ਲਈ ਹਲਕੇ ਦਬਾਅ ਅਤੇ ਹਲਕੇ ਘਸਾਉਣ ਵਾਲੇ ਪਦਾਰਥਾਂ, ਜਿਵੇਂ ਕਿ ਡਾਇਮੈਂਟਾਈਨ ਦੀ ਮੰਗ ਕਰਦੀਆਂ ਹਨ। ਟਾਈਟੇਨੀਅਮ ਆਕਸੀਡਾਈਜ਼ ਅਤੇ ਸਮੀਅਰ ਕਰਨ ਦੀ ਪ੍ਰਵਿਰਤੀ ਦੇ ਕਾਰਨ ਆਪਣੀਆਂ ਚੁਣੌਤੀਆਂ ਪੇਸ਼ ਕਰਦਾ ਹੈ, ਜਿਸ ਲਈ ਵਿਸ਼ੇਸ਼ ਰਸਾਇਣਕ-ਮਕੈਨੀਕਲ ਪਾਲਿਸ਼ਿੰਗ (CMP) ਸਲਰੀਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਪਾਲਿਸ਼ਿੰਗ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਕਿਵੇਂ ਨਿਯੰਤਰਿਤ ਕਰਨਾ ਹੈ
ਮਾਈਕ੍ਰੋ-ਪਾਲਿਸ਼ਿੰਗ ਵਿੱਚ ਗੁਣਵੱਤਾ ਭਰੋਸਾ ਵਾਤਾਵਰਣਕ ਵੇਰੀਏਬਲਾਂ, ਘ੍ਰਿਣਾਯੋਗ ਗੰਦਗੀ ਅਤੇ ਮਕੈਨੀਕਲ ਬਲਾਂ ਨੂੰ ਕੰਟਰੋਲ ਕਰਨ ਲਈ ਵਰਕਫਲੋ ਦੇ ਹਰ ਪੜਾਅ ਵਿੱਚ ਏਕੀਕ੍ਰਿਤ ਹੁੰਦਾ ਹੈ। ਉੱਚ-ਮੁੱਲ ਵਾਲੇ ਹਿੱਸਿਆਂ ਨੂੰ ਬਰਬਾਦ ਹੋਣ ਤੋਂ ਰੋਕਣ ਲਈ ਪੂਰੀ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ ਸਖਤ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਨਿਰੀਖਣ, ਮਾਸਕਿੰਗ, ਅਤੇ ਤਿਆਰੀ ਦੇ ਪੜਾਅ
ਕਿਸੇ ਵੀ ਪਾਲਿਸ਼ਿੰਗ ਸ਼ੁਰੂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਬਾਰੀਕੀ ਨਾਲ ਤਿਆਰੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਉੱਚ-ਆਵਿਰਤੀ ਵਾਲੀ ਅਲਟਰਾਸੋਨਿਕ ਸਫਾਈ - ਆਮ ਤੌਰ 'ਤੇ 40 kHz ਅਤੇ 80 kHz ਦੇ ਵਿਚਕਾਰ - ਕੱਟਣ ਵਾਲੇ ਤਰਲ, ਸੂਖਮ ਸਵੈਰਫ, ਅਤੇ ਕਣਾਂ ਨੂੰ ਦੂਰ ਕਰ ਦਿੰਦੀ ਹੈ ਜੋ ਪਾਲਿਸ਼ਿੰਗ ਲੈਪਸ ਨੂੰ ਦੂਸ਼ਿਤ ਕਰ ਸਕਦੇ ਹਨ।
ਜਦੋਂ ਕਈ ਕਾਰਜਸ਼ੀਲ ਸਤਹਾਂ ਵਾਲੇ ਗੁੰਝਲਦਾਰ ਹਿੱਸਿਆਂ ਨਾਲ ਨਜਿੱਠਣਾ ਪੈਂਦਾ ਹੈ, ਤਾਂ ਟੈਕਨੀਸ਼ੀਅਨ ਨਾਜ਼ੁਕ ਖੇਤਰਾਂ ਨੂੰ ਦੁਰਘਟਨਾ ਨਾਲ ਘਿਸਣ ਵਾਲੇ ਸੰਪਰਕ ਤੋਂ ਬਚਾਉਣ ਲਈ ਮਾਸਕਿੰਗ ਲਗਾਉਂਦੇ ਹਨ। ਉਦਾਹਰਣ ਵਜੋਂ, ਇੱਕ ਗੀਅਰ ਦੇ ਦੰਦਾਂ ਨੂੰ ਢਾਲਿਆ ਜਾ ਸਕਦਾ ਹੈ ਜਦੋਂ ਕਿ ਕੇਂਦਰੀ ਧਰੁਵੀ ਹਮਲਾਵਰ ਰੋਟਰੀ ਪਾਲਿਸ਼ਿੰਗ ਵਿੱਚੋਂ ਲੰਘਦਾ ਹੈ। ਇਹ ਨਿਸ਼ਾਨਾਬੱਧ ਪਹੁੰਚ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੀ ਹੈ ਕਿ ਸਿਰਫ਼ ਇੱਛਤ ਸਤਹਾਂ ਨੂੰ ਪਾਲਿਸ਼ਿੰਗ ਕਿਰਿਆ ਪ੍ਰਾਪਤ ਹੁੰਦੀ ਹੈ, ਆਲੇ ਦੁਆਲੇ ਦੀ ਜਿਓਮੈਟਰੀ ਦੀ ਇਕਸਾਰਤਾ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖਦੇ ਹੋਏ।
ਮਾਪ ਅਤੇ ਗੰਦਗੀ ਹਟਾਉਣ ਲਈ ਗੁਣਵੱਤਾ ਜਾਂਚ
ਉੱਨਤ, ਗੈਰ-ਵਿਨਾਸ਼ਕਾਰੀ ਮੈਟਰੋਲੋਜੀ ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ ਦੀ ਰੀੜ੍ਹ ਦੀ ਹੱਡੀ ਬਣਦੀ ਹੈ। ਜਿਵੇਂ ਕਿ ਪਹਿਲਾਂ ਪੇਸ਼ ਕੀਤਾ ਗਿਆ ਹੈ, ਨਿਰੀਖਕ ਮਕੈਨੀਕਲ ਕੈਲੀਪਰਾਂ ਤੋਂ ਖੁਰਚਣ ਦੇ ਜੋਖਮ ਤੋਂ ਬਿਨਾਂ 0.001 ਮਿਲੀਮੀਟਰ ਤੱਕ ਅਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਲਈ ਆਪਟੀਕਲ ਤੁਲਨਾਕਾਰ ਅਤੇ ਲੇਜ਼ਰ ਮਾਈਕ੍ਰੋਮੀਟਰ ਤੈਨਾਤ ਕਰਦੇ ਹਨ।
40x ਤੋਂ 100x ਵਿਸਤਾਰ 'ਤੇ ਸਟੀਰੀਓਮਾਈਕ੍ਰੋਸਕੋਪਾਂ ਦੇ ਅਧੀਨ, ਟੈਕਨੀਸ਼ੀਅਨ ਬਰਰ ਹਟਾਉਣ ਅਤੇ ਸਤ੍ਹਾ ਦੀ ਨਿਰੰਤਰਤਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦੇ ਹਨ। ਕਿਉਂਕਿ ਹਰੇਕ ਪਾਲਿਸ਼ਿੰਗ ਪਾਸ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾਉਂਦਾ ਹੈ, ਇਸ ਲਈ ਮੁੜ ਕੰਮ ਕਰਨਾ ਸਖਤੀ ਨਾਲ ਸੀਮਤ ਹੁੰਦਾ ਹੈ (ਉਦਾਹਰਣ ਵਜੋਂ, ਇੱਕ ਹਿੱਸੇ ਨੂੰ ਆਮ ਤੌਰ 'ਤੇ ਘੱਟੋ-ਘੱਟ ਅਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ ਤੋਂ ਹੇਠਾਂ ਆਉਣ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਜਾਂ ਦੋ ਵਾਰ ਦੁਬਾਰਾ ਪਾਲਿਸ਼ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ ਅਤੇ ਇਸਨੂੰ ਸਕ੍ਰੈਪ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ)। ਨੁਕਸ ਦਰਾਂ ਵਿੱਚ ਕੋਈ ਵੀ ਅਚਾਨਕ ਵਾਧਾ ਆਮ ਤੌਰ 'ਤੇ ਪਾਲਿਸ਼ਿੰਗ ਦਬਾਅ, ਘ੍ਰਿਣਾਯੋਗ ਇਕਸਾਰਤਾ, ਜਾਂ ਲੈਪ ਸਮਤਲਤਾ ਵਿੱਚ ਇੱਕ ਨੁਕਸ ਦਾ ਸੰਕੇਤ ਦਿੰਦਾ ਹੈ।
ਗੋਲ ਕਿਨਾਰਿਆਂ ਅਤੇ ਸਤ੍ਹਾ ਦੇ ਨੁਕਸਾਂ ਨੂੰ ਰੋਕਣਾ
ਕੰਪੋਨੈਂਟ ਪਾਲਿਸ਼ਿੰਗ ਵਿੱਚ ਤਿੱਖੇ, ਕਾਰਜਸ਼ੀਲ ਕਿਨਾਰਿਆਂ ਦਾ ਅਣਜਾਣੇ ਵਿੱਚ ਗੋਲ ਕਰਨਾ ਇੱਕ ਆਮ ਅਤੇ ਮਹਿੰਗਾ ਅਸਫਲਤਾ ਬਣਿਆ ਹੋਇਆ ਹੈ। ਉੱਚ-ਅੰਤ ਦੀਆਂ ਹੌਰੌਲੋਜੀਕਲ ਤਕਨੀਕਾਂ ਜਿਵੇਂ ਕਿ ਐਂਗਲੇਜ (ਕੰਪੋਨੈਂਟ ਕਿਨਾਰਿਆਂ ਦੀ ਸਟੀਕ ਚੈਂਫਰਿੰਗ ਅਤੇ ਪਾਲਿਸ਼ਿੰਗ) ਬਹੁਤ ਜ਼ਿਆਦਾ ਪਾਲਿਸ਼ ਕੀਤੇ ਬੇਵਲ ਅਤੇ ਇੱਕ ਪੁਲ ਦੀ ਸਮਤਲ ਬੁਰਸ਼ ਕੀਤੀ ਸਤ੍ਹਾ ਦੇ ਵਿਚਕਾਰ ਕਰਿਸਪ, ਵੱਖਰੇ ਪਰਿਵਰਤਨ ਦੀ ਮੰਗ ਕਰਦੀਆਂ ਹਨ।
ਇਸ ਕਿਨਾਰੇ ਨੂੰ ਗੋਲ ਕਰਨ ਤੋਂ ਰੋਕਣ ਅਤੇ 'ਸੰਤਰੀ ਛਿਲਕੇ' (ਸੂਖਮ ਸਤਹ ਲਹਿਰਾਉਣਾ) ਵਰਗੇ ਸਤਹ ਨੁਕਸਾਂ ਤੋਂ ਬਚਣ ਲਈ ਪਾਲਿਸ਼ਿੰਗ ਦਬਾਅ ਨੂੰ ਨਿਯਮਤ ਕਰਨਾ ਜ਼ਰੂਰੀ ਹੈ। ਆਟੋਮੇਟਿਡ ਸੀਐਨਸੀ ਪਾਲਿਸ਼ਿੰਗ ਸੈੱਟਅੱਪ, ਲਾਗੂ ਕੀਤੇ ਬਲ ਨੂੰ ਵਿਗਾੜ ਨੂੰ ਰੋਕਣ ਲਈ ਸਖਤੀ ਨਾਲ ਕੈਲੀਬਰੇਟ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਪਾਲਿਸ਼ਿੰਗ ਲੈਪਸ ਅਤੇ ਬਲਾਕਾਂ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਸਮਤਲ ਰਹਿਣ ਲਈ ਲਗਾਤਾਰ ਦੁਬਾਰਾ ਸਤ੍ਹਾ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ; ਇੱਕ ਲੈਪ ਜਿਸ ਵਿੱਚ 0.01 ਮਿਲੀਮੀਟਰ ਦੀ ਅਵਤਲਤਾ ਵੀ ਵਿਕਸਤ ਹੋ ਗਈ ਹੈ, ਇਸਦੇ ਵਿਰੁੱਧ ਦਬਾਏ ਗਏ ਹਰੇਕ ਹਿੱਸੇ ਦੇ ਕਿਨਾਰਿਆਂ ਨੂੰ ਘੇਰ ਲਵੇਗੀ।
ਪਾਲਿਸ਼ਿੰਗ ਸਪਲਾਇਰ ਜਾਂ ਪ੍ਰਕਿਰਿਆ ਦੀ ਚੋਣ ਕਿਵੇਂ ਕਰੀਏ
ਮਾਈਕ੍ਰੋ-ਮਕੈਨੀਕਲ ਪਾਲਿਸ਼ਿੰਗ ਲਈ ਗਲੋਬਲ ਸਪਲਾਈ ਚੇਨ ਬਹੁਤ ਹੀ ਵਿਸ਼ੇਸ਼ ਹੈ। ਜਦੋਂ ਕਿ ਅੰਤਰਰਾਸ਼ਟਰੀ ਵਪਾਰ ਡੇਟਾਬੇਸ ਪਸੰਦ ਕਰਦੇ ਹਨ ਵਪਾਰ ਨਕਸ਼ਾ ਸਵਿਟਜ਼ਰਲੈਂਡ, ਜਰਮਨੀ ਅਤੇ ਪੂਰਬੀ ਏਸ਼ੀਆ ਵਰਗੇ ਹੱਬਾਂ ਵਿੱਚ ਇਸ ਮੁਹਾਰਤ ਦੀ ਇਕਾਗਰਤਾ ਨੂੰ ਉਜਾਗਰ ਕਰਦੇ ਹੋਏ, ਇੱਕ ਸਾਥੀ ਦੀ ਚੋਣ ਕਰਨ ਲਈ ਖਾਸ ਗੁਣਵੱਤਾ ਪ੍ਰਬੰਧਨ ਪ੍ਰਣਾਲੀਆਂ ਦਾ ਮੁਲਾਂਕਣ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇਸ ਦ੍ਰਿਸ਼ਟੀਕੋਣ ਨੂੰ ਨੈਵੀਗੇਟ ਕਰਨ ਲਈ ਲਾਗਤਾਂ, ਪੈਮਾਨੇ ਅਤੇ ਕਾਰਜਸ਼ੀਲ ਤਰਜੀਹਾਂ ਦੀ ਸਪਸ਼ਟ ਸਮਝ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਮੁੱਖ ਲਾਗਤ ਚਾਲਕ
ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਕੰਪੋਨੈਂਟ ਪਾਲਿਸ਼ਿੰਗ ਵਿੱਚ ਹੁਨਰਮੰਦ ਕਿਰਤ ਮੁੱਖ ਲਾਗਤ ਚਾਲਕ ਵਜੋਂ ਖੜ੍ਹੀ ਹੁੰਦੀ ਹੈ। ਗੁੰਝਲਦਾਰ ਹਰਕਤਾਂ ਲਈ, ਹੱਥੀਂ ਫਿਨਿਸ਼ਿੰਗ ਅਤੇ ਪਾਲਿਸ਼ਿੰਗ ਅਕਸਰ ਕੁੱਲ ਨਿਰਮਾਣ ਲਾਗਤ ਦਾ ਇੱਕ ਵੱਡਾ ਹਿੱਸਾ ਬਣਦੇ ਹਨ। ਇੱਕ ਮਾਹਰ ਨੂੰ ਨਿਰਦੋਸ਼ ਕਾਲੀ ਪਾਲਿਸ਼ਿੰਗ ਕਰਨ ਲਈ ਸਿਖਲਾਈ ਦੇਣ ਵਿੱਚ ਕਈ ਸਾਲ ਲੱਗ ਸਕਦੇ ਹਨ।
ਕਿਰਤ ਤੋਂ ਇਲਾਵਾ, ਪ੍ਰਕਿਰਿਆ ਲਈ ਲੋੜੀਂਦੇ ਉੱਚ-ਗ੍ਰੇਡ ਖਪਤਕਾਰ ਮਹੱਤਵਪੂਰਨ ਖਰਚ ਜੋੜਦੇ ਹਨ। ਮੋਨੋਕ੍ਰਿਸਟਲਾਈਨ ਡਾਇਮੰਡ ਪੇਸਟ, ਵਿਸ਼ੇਸ਼ ਲੈਪਿੰਗ ਫਿਲਮਾਂ, ਅਤੇ ਕਸਟਮ-ਮਸ਼ੀਨਡ ਟੀਨ ਬਲਾਕ ਮਹਿੰਗੇ ਹੁੰਦੇ ਹਨ ਅਤੇ ਤੇਜ਼ੀ ਨਾਲ ਘਟਦੇ ਹਨ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਸਬ-ਮਾਈਕ੍ਰੋਨ ਸਹਿਣਸ਼ੀਲਤਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਲਈ ਲੋੜੀਂਦੇ ਵਿਸ਼ੇਸ਼ ਮੈਟਰੋਲੋਜੀ ਉਪਕਰਣਾਂ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਲਈ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਅਤੇ ਜਲਵਾਯੂ-ਨਿਯੰਤਰਿਤ ਵਾਤਾਵਰਣ ਵਿੱਚ ਨਿਰੰਤਰ ਨਿਵੇਸ਼ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਆਊਟਸੋਰਸਿੰਗ ਬਨਾਮ ਆਟੋਮੇਸ਼ਨ ਮਾਪਦੰਡ
ਪਾਲਿਸ਼ਿੰਗ ਨੂੰ ਆਊਟਸੋਰਸ ਕਰਨ ਜਾਂ ਆਟੋਮੇਸ਼ਨ ਵਿੱਚ ਨਿਵੇਸ਼ ਕਰਨ ਦਾ ਫੈਸਲਾ ਮੁੱਖ ਤੌਰ 'ਤੇ ਘੱਟੋ-ਘੱਟ ਆਰਡਰ ਮਾਤਰਾ (MOQs) ਅਤੇ ਪੁਰਜ਼ਿਆਂ ਦੀ ਜਟਿਲਤਾ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਪ੍ਰਤੀ ਬੈਚ 10,000 ਯੂਨਿਟਾਂ ਤੋਂ ਵੱਧ ਦੇ ਉਦਯੋਗਿਕ ਉਤਪਾਦਨ ਲਈ, ਮਲਟੀ-ਐਕਸਿਸ CNC ਪਾਲਿਸ਼ਿੰਗ ਮਸ਼ੀਨਾਂ ਜਾਂ ਰੋਬੋਟਿਕ ਫਿਨਿਸ਼ਿੰਗ ਸੈੱਲਾਂ ਵਿੱਚ ਨਿਵੇਸ਼ ਕਰਨਾ ਆਰਥਿਕ ਤੌਰ 'ਤੇ ਵਿਵਹਾਰਕ ਬਣ ਜਾਂਦਾ ਹੈ। ਸੀਮਤ ਉਤਪਾਦਨ ਬੈਚਾਂ ਜਾਂ ਪ੍ਰੋਟੋਟਾਈਪ ਪੁਰਜ਼ਿਆਂ ਲਈ ਜਿਨ੍ਹਾਂ ਨੂੰ ਕਾਰੀਗਰੀ ਫਿਨਿਸ਼ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਵਿਸ਼ੇਸ਼ ਮਾਈਕ੍ਰੋ-ਮਕੈਨਿਕਸ ਸਹੂਲਤਾਂ ਨੂੰ ਆਊਟਸੋਰਸ ਕਰਨਾ ਜਾਂ ਅੰਦਰੂਨੀ ਹੱਥੀਂ ਕਾਰੀਗਰਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਨਾ ਬਹੁਤ ਜ਼ਿਆਦਾ ਲਾਗਤ-ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਹੈ।
ਬਾਹਰੀ ਸਪਲਾਇਰਾਂ ਦਾ ਮੁਲਾਂਕਣ ਕਰਦੇ ਸਮੇਂ, ਖਰੀਦਦਾਰਾਂ ਨੂੰ ਗੁਣਵੱਤਾ ਅਤੇ ਭਰੋਸੇਯੋਗਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਇੱਕ ਕਾਰਵਾਈਯੋਗ ਚੈੱਕਲਿਸਟ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ:
- ਪ੍ਰਮਾਣੀਕਰਣ ਅਤੇ ਸਮਰੱਥਾ ਆਡਿਟ: ਸਪਲਾਇਰ ਦੇ ਤਕਨੀਕੀ ਬੁਨਿਆਦੀ ਢਾਂਚੇ, ਕਰਮਚਾਰੀਆਂ ਦੀ ਮੁਹਾਰਤ, ਅਤੇ ISO ਜਾਂ ਬਰਾਬਰ ਗੁਣਵੱਤਾ ਮਿਆਰਾਂ ਦੀ ਪਾਲਣਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
- ਨਮੂਨਾ-ਪ੍ਰਮਾਣਿਕਤਾ ਪ੍ਰਕਿਰਿਆਵਾਂ: ਇਹ ਦਰਸਾਉਣ ਵਾਲੇ ਦਸਤਾਵੇਜ਼ੀ ਸਬੂਤ ਅਤੇ ਆਡਿਟ ਕੀਤੇ ਮਾਪ ਪ੍ਰਣਾਲੀਆਂ ਦੀ ਲੋੜ ਹੈ ਕਿ ਸਤਹ ਫਿਨਿਸ਼ (Ra) ਟੀਚਿਆਂ ਨੂੰ ਲਗਾਤਾਰ ਪੂਰਾ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
- ਆਯਾਮੀ ਟਰੇਸੇਬਿਲਟੀ: ਇਹ ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਸਾਰੇ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾਉਣ ਦਾ ਪਤਾ ਲਗਾਇਆ ਗਿਆ ਹੈ ਅਤੇ ਸ਼ੁਰੂਆਤੀ ਮਸ਼ੀਨਿੰਗ ਸਹਿਣਸ਼ੀਲਤਾ ਦੇ ਵਿਰੁੱਧ ਪ੍ਰਮਾਣਿਤ ਕੀਤਾ ਗਿਆ ਹੈ।
- ਪ੍ਰਦੂਸ਼ਣ ਕੰਟਰੋਲ: ਘਸਾਉਣ ਵਾਲੇ ਕਰਾਸ-ਦੂਸ਼ਣ ਨੂੰ ਰੋਕਣ ਲਈ ਸਖ਼ਤ ਵਾਤਾਵਰਣਕ ਮਿਆਰਾਂ ਦੀ ਜਾਂਚ ਕਰੋ।
- IP ਸੁਰੱਖਿਆ: ਮਲਕੀਅਤ ਮੂਵਮੈਂਟ ਡਿਜ਼ਾਈਨਾਂ ਦੀ ਸੁਰੱਖਿਆ ਲਈ ਗੈਰ-ਖੁਲਾਸਾ ਸਮਝੌਤਿਆਂ ਨੂੰ ਲਾਗੂ ਕਰੋ।
- ਦਸਤਾਵੇਜ਼ੀ ਸੁਧਾਰਾਤਮਕ-ਕਾਰਵਾਈ ਪ੍ਰਣਾਲੀਆਂ: ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਸਪਲਾਇਰ ਲੋੜੀਂਦੇ ਵਾਲੀਅਮ ਨੂੰ ਸੰਭਾਲ ਸਕਦਾ ਹੈ ਅਤੇ ਨੁਕਸ ਦਰਾਂ ਨੂੰ ਹੱਲ ਕਰਨ ਲਈ ਰਸਮੀ ਪ੍ਰੋਟੋਕੋਲ ਰੱਖਦਾ ਹੈ।
ਵਿਜ਼ੂਅਲ ਫਿਨਿਸ਼ ਅਤੇ ਕਾਰਜਸ਼ੀਲ ਸ਼ੁੱਧਤਾ ਨੂੰ ਸੰਤੁਲਿਤ ਕਰਨਾ
ਅੰਤ ਵਿੱਚ, ਨਿਰਮਾਤਾਵਾਂ ਅਤੇ ਖਰੀਦ ਟੀਮਾਂ ਨੂੰ ਸੁਹਜਾਤਮਕ ਚਮਕ ਨੂੰ ਕਾਰਜਸ਼ੀਲ ਸ਼ੁੱਧਤਾ ਨਾਲ ਸੰਤੁਲਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇਸ ਲਈ ਕਾਸਮੈਟਿਕ ਫਿਨਿਸ਼ਿੰਗ - ਜੋ ਵਿਜ਼ੂਅਲ ਅਪੀਲ ਨੂੰ ਵਧਾਉਂਦੀ ਹੈ - ਅਤੇ ਫੰਕਸ਼ਨਲ ਪਾਲਿਸ਼ਿੰਗ ਵਿਚਕਾਰ ਇੱਕ ਸਪੱਸ਼ਟ ਅੰਤਰ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜੋ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਰਗੜ ਅਤੇ ਘਿਸਾਵਟ ਨੂੰ ਘਟਾਉਂਦੀ ਹੈ। ਇੱਕ ਓਵਰ-ਪਾਲਿਸ਼ ਕੀਤੇ ਗੇਅਰ ਪਿਵੋਟ ਵਿੱਚ ਇੱਕ ਨਿਰਦੋਸ਼, ਸ਼ੀਸ਼ੇ ਵਰਗੀ ਫਿਨਿਸ਼ ਹੋ ਸਕਦੀ ਹੈ ਜੋ ਲੂਪ ਦੇ ਹੇਠਾਂ ਸ਼ਾਨਦਾਰ ਦਿਖਾਈ ਦਿੰਦੀ ਹੈ, ਪਰ ਜੇਕਰ ਪਾਲਿਸ਼ਿੰਗ ਪ੍ਰਕਿਰਿਆ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾ ਦਿੰਦੀ ਹੈ, ਤਾਂ ਗੇਅਰ ਟ੍ਰੇਨ ਬਹੁਤ ਜ਼ਿਆਦਾ ਰੇਡੀਅਲ ਪਲੇ (ਬੇਅਰਿੰਗ ਦੇ ਅੰਦਰ ਅਣਚਾਹੇ ਸਾਈਡ-ਟੂ-ਸਾਈਡ ਅੰਦੋਲਨ) ਤੋਂ ਪੀੜਤ ਹੋਵੇਗੀ ਅਤੇ ਅੰਤ ਵਿੱਚ ਅਸਫਲ ਹੋ ਜਾਵੇਗੀ।
ਇਹਨਾਂ ਮੁਸ਼ਕਲਾਂ ਤੋਂ ਬਚਣ ਲਈ, ਸਭ ਤੋਂ ਸਫਲ ਹੌਰੌਲੋਜੀਕਲ ਨਿਰਮਾਣ ਰਣਨੀਤੀਆਂ ਸਿਰਫ਼ ਸੁਹਜ ਇੱਛਾਵਾਂ ਦੀ ਬਜਾਏ ਸਖ਼ਤ ਪਹਿਲੇ-ਲੇਖ ਨਿਰੀਖਣਾਂ ਅਤੇ ਕਾਰਜਸ਼ੀਲ ਸਹਿਣਸ਼ੀਲਤਾ ਦੇ ਸਪਸ਼ਟ ਸੰਚਾਰ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀਆਂ ਹਨ।
ਮੁੱਖ ਗੱਲਾਂ
- ਮਸ਼ੀਨਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਸਤ੍ਹਾ ਦੀ ਖੁਰਦਰੀ ਦੇ ਟੀਚੇ ਨਿਰਧਾਰਤ ਕਰੋ ਕਿਉਂਕਿ ਪਾਲਿਸ਼ਿੰਗ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾ ਦਿੰਦੀ ਹੈ ਅਤੇ ਇਸਨੂੰ ਕੰਪੋਨੈਂਟ ਦੇ ਆਯਾਮੀ ਭੱਤੇ ਵਿੱਚ ਸ਼ਾਮਲ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
- ਪਿਵੋਟਸ, ਐਸਕੇਪਮੈਂਟ ਸੰਪਰਕ ਫੇਸ, ਗੇਅਰ ਟ੍ਰੇਨ ਪਾਰਟਸ, ਅਤੇ ਮੇਨਸਪ੍ਰਿੰਗ ਬੈਰਲ ਇੰਟੀਰੀਅਰ 'ਤੇ ਸ਼ੁੱਧਤਾ ਪਾਲਿਸ਼ਿੰਗ ਨੂੰ ਤਰਜੀਹ ਦਿਓ ਕਿਉਂਕਿ ਇਹ ਖੇਤਰ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਰਗੜ ਅਤੇ ਘਿਸਾਅ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ।
- ਪਾਲਿਸ਼ਿੰਗ ਅਤੇ ਡੀਬਰਿੰਗ ਨੂੰ ਇੱਕੋ ਓਪਰੇਸ਼ਨ ਵਜੋਂ ਨਾ ਮੰਨੋ; ਡੀਬਰਿੰਗ ਮਸ਼ੀਨਿੰਗ ਦੇ ਬਚੇ ਹੋਏ ਹਿੱਸੇ ਨੂੰ ਹਟਾ ਦਿੰਦੀ ਹੈ, ਜਦੋਂ ਕਿ ਪਾਲਿਸ਼ਿੰਗ ਅੰਤਮ ਕਾਰਜਸ਼ੀਲ ਸਤਹ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦੀ ਹੈ।
- ਅੰਤਿਮ ਮਾਈਕ੍ਰੋ-ਫਿਨਿਸ਼ ਨੂੰ ਲੁਬਰੀਕੈਂਟ ਅਤੇ ਮੂਵਮੈਂਟ ਡਿਜ਼ਾਈਨ ਨਾਲ ਮਿਲਾਓ ਕਿਉਂਕਿ ਬਹੁਤ ਜ਼ਿਆਦਾ ਖੁਰਦਰੀ ਸਤਹਾਂ ਹਿੱਸਿਆਂ ਨੂੰ ਖੁਰਚ ਸਕਦੀਆਂ ਹਨ, ਜਦੋਂ ਕਿ ਬਹੁਤ ਜ਼ਿਆਦਾ ਨਿਰਵਿਘਨ ਸਤਹਾਂ ਤੇਲ ਨੂੰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਨਹੀਂ ਰੋਕ ਸਕਦੀਆਂ।
- ਪਾਲਿਸ਼ਿੰਗ ਨਤੀਜਿਆਂ ਨੂੰ ਵਿਅਕਤੀਗਤ ਬਣਾਉਣ ਦੀ ਬਜਾਏ ਦੁਹਰਾਉਣਯੋਗ ਬਣਾਉਣ ਲਈ ਮਾਪੇ ਗਏ ਸਤਹ ਬਣਤਰ ਮੁੱਲ ਜਿਵੇਂ ਕਿ Ra ਅਤੇ ਮਾਨਤਾ ਪ੍ਰਾਪਤ ਮਿਆਰ ਜਿਵੇਂ ਕਿ ISO ਫਰੇਮਵਰਕ ਦੀ ਵਰਤੋਂ ਕਰੋ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਣ ਵਾਲੇ ਸਵਾਲ
ਘੜੀ ਦੇ ਹਿੱਸਿਆਂ ਲਈ ਪਾਲਿਸ਼ ਕਰਨਾ ਕਿਉਂ ਮਹੱਤਵਪੂਰਨ ਹੈ?
ਪਾਲਿਸ਼ ਕਰਨ ਨਾਲ ਨੁਕਸਾਨਦੇਹ ਸਤਹ ਦੀਆਂ ਚੋਟੀਆਂ ਘਟਦੀਆਂ ਹਨ ਜੋ ਰਗੜ, ਘਿਸਾਅ ਅਤੇ ਬਿਜਲੀ ਦੇ ਨੁਕਸਾਨ ਨੂੰ ਵਧਾਉਂਦੀਆਂ ਹਨ। ਗੀਅਰਾਂ, ਪਿਵੋਟਸ, ਐਸਕੇਪਮੈਂਟਸ ਅਤੇ ਮੇਨਸਪ੍ਰਿੰਗ ਬੈਰਲਾਂ ਵਿੱਚ, ਨਿਯੰਤਰਿਤ ਸਤਹ ਦੀ ਗੁਣਵੱਤਾ ਗਤੀ ਨੂੰ ਸੁਚਾਰੂ ਢੰਗ ਨਾਲ ਚਲਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦੀ ਹੈ ਅਤੇ ਸਹੀ ਡਿਜ਼ਾਈਨ, ਲੁਬਰੀਕੇਸ਼ਨ ਅਤੇ ਅਸੈਂਬਲੀ ਦੇ ਨਾਲ ਜੋੜਨ 'ਤੇ ਲੰਬੇ ਸਮੇਂ ਦੀ ਸ਼ੁੱਧਤਾ ਦਾ ਸਮਰਥਨ ਕਰਦੀ ਹੈ।
ਕਿਹੜੇ ਘੜੀ ਦੇ ਹਿੱਸਿਆਂ ਨੂੰ ਆਮ ਤੌਰ 'ਤੇ ਸ਼ੁੱਧਤਾ ਪਾਲਿਸ਼ਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ?
ਉੱਚ-ਸੰਪਰਕ ਅਤੇ ਉੱਚ-ਲੋਡ ਵਾਲੇ ਹਿੱਸਿਆਂ ਨੂੰ ਸਭ ਤੋਂ ਵੱਧ ਧਿਆਨ ਦੇਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜਿਸ ਵਿੱਚ ਗੇਅਰ ਪਿਵੋਟਸ, ਪਿਨੀਅਨ, ਐਸਕੇਪ ਵ੍ਹੀਲ, ਪੈਲੇਟ ਫੇਸ, ਮੇਨਸਪ੍ਰਿੰਗ ਬੈਰਲ ਇੰਟੀਰੀਅਰ ਅਤੇ ਬੇਅਰਿੰਗ ਸੰਪਰਕ ਖੇਤਰ ਸ਼ਾਮਲ ਹਨ। ਇਹ ਹਿੱਸੇ ਵਾਰ-ਵਾਰ ਸਲਾਈਡ, ਰੋਲ, ਲਾਕ, ਜਾਂ ਊਰਜਾ ਛੱਡਦੇ ਹਨ, ਇਸ ਲਈ ਸਤਹ ਦੇ ਨੁਕਸ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਪ੍ਰਭਾਵਿਤ ਕਰ ਸਕਦੇ ਹਨ।
ਕੀ ਪਾਲਿਸ਼ ਕਰਨਾ ਡੀਬਰਿੰਗ ਦੇ ਸਮਾਨ ਹੈ?
ਨਹੀਂ। ਡੀਬਰਿੰਗ ਮਸ਼ੀਨਿੰਗ ਦੁਆਰਾ ਬਚੇ ਤਿੱਖੇ ਕਿਨਾਰਿਆਂ ਜਾਂ ਢਿੱਲੀ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾ ਦਿੰਦੀ ਹੈ, ਜਦੋਂ ਕਿ ਪਾਲਿਸ਼ਿੰਗ ਅੰਤਮ ਸਤਹ ਦੀ ਬਣਤਰ ਅਤੇ ਜਿਓਮੈਟਰੀ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦੀ ਹੈ। ਸ਼ੁੱਧਤਾ ਵਿਗਿਆਨ ਵਿੱਚ, ਦੋਵੇਂ ਕਦਮ ਮਾਇਨੇ ਰੱਖਦੇ ਹਨ, ਪਰ ਪਾਲਿਸ਼ਿੰਗ ਨੂੰ ਧਿਆਨ ਨਾਲ ਮਾਪਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿਉਂਕਿ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸਮੱਗਰੀ ਹਟਾਉਣ ਨਾਲ ਫਿੱਟ ਅਤੇ ਸਹਿਣਸ਼ੀਲਤਾ ਬਦਲ ਸਕਦੀ ਹੈ।
ਕੀ ਘੜੀ ਦੇ ਹਿੱਸੇ ਨੂੰ ਬਹੁਤ ਸੁਚਾਰੂ ਢੰਗ ਨਾਲ ਪਾਲਿਸ਼ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ?
ਹਾਂ। ਕੁਝ ਸੰਪਰਕ ਸਤਹਾਂ ਨੂੰ ਸੂਖਮ ਲੁਬਰੀਕੈਂਟ ਫਿਲਮਾਂ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖਣਾ ਚਾਹੀਦਾ ਹੈ। ਜੇਕਰ ਕੋਈ ਸਤਹ ਬਹੁਤ ਖੁਰਦਰੀ ਹੈ, ਤਾਂ ਇਹ ਮੇਲਣ ਵਾਲੇ ਹਿੱਸਿਆਂ ਨੂੰ ਖੁਰਚ ਸਕਦੀ ਹੈ; ਜੇਕਰ ਇਹ ਬਹੁਤ ਨਿਰਵਿਘਨ ਹੈ, ਤਾਂ ਇਹ ਤੇਲ ਨੂੰ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਢੰਗ ਨਾਲ ਨਹੀਂ ਰੋਕ ਸਕਦੀ। ਸਹੀ ਫਿਨਿਸ਼ ਹਿੱਸੇ, ਲੋਡ, ਸਮੱਗਰੀ ਅਤੇ ਲੁਬਰੀਕੇਸ਼ਨ ਸਿਸਟਮ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ।
ਪਾਲਿਸ਼ਿੰਗ ਦੀ ਗੁਣਵੱਤਾ ਕਿਵੇਂ ਮਾਪੀ ਜਾਂਦੀ ਹੈ?
ਨਿਰਮਾਤਾ ਆਮ ਤੌਰ 'ਤੇ ਸਤ੍ਹਾ ਦੀ ਖੁਰਦਰੀ ਮੁੱਲਾਂ ਜਿਵੇਂ ਕਿ Ra, ਦੇ ਨਾਲ-ਨਾਲ ਆਯਾਮੀ ਨਿਰੀਖਣ ਅਤੇ ਵਿਜ਼ੂਅਲ ਜਾਂਚਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ। ਪੇਸ਼ੇਵਰ ਪ੍ਰਕਿਰਿਆਵਾਂ ਮਾਨਤਾ ਪ੍ਰਾਪਤ ਸਤਹ ਬਣਤਰ ਫਰੇਮਵਰਕ ਦੀ ਪਾਲਣਾ ਕਰ ਸਕਦੀਆਂ ਹਨ, ਜਿਸ ਵਿੱਚ ISO-ਅਧਾਰਿਤ ਮਾਪਦੰਡ ਸ਼ਾਮਲ ਹਨ, ਤਾਂ ਜੋ ਬੈਚਾਂ ਵਿੱਚ ਦੁਹਰਾਉਣ ਯੋਗ ਨਤੀਜੇ ਯਕੀਨੀ ਬਣਾਏ ਜਾ ਸਕਣ।